كيفية قراءة أبعاد المبرد الكربيدي
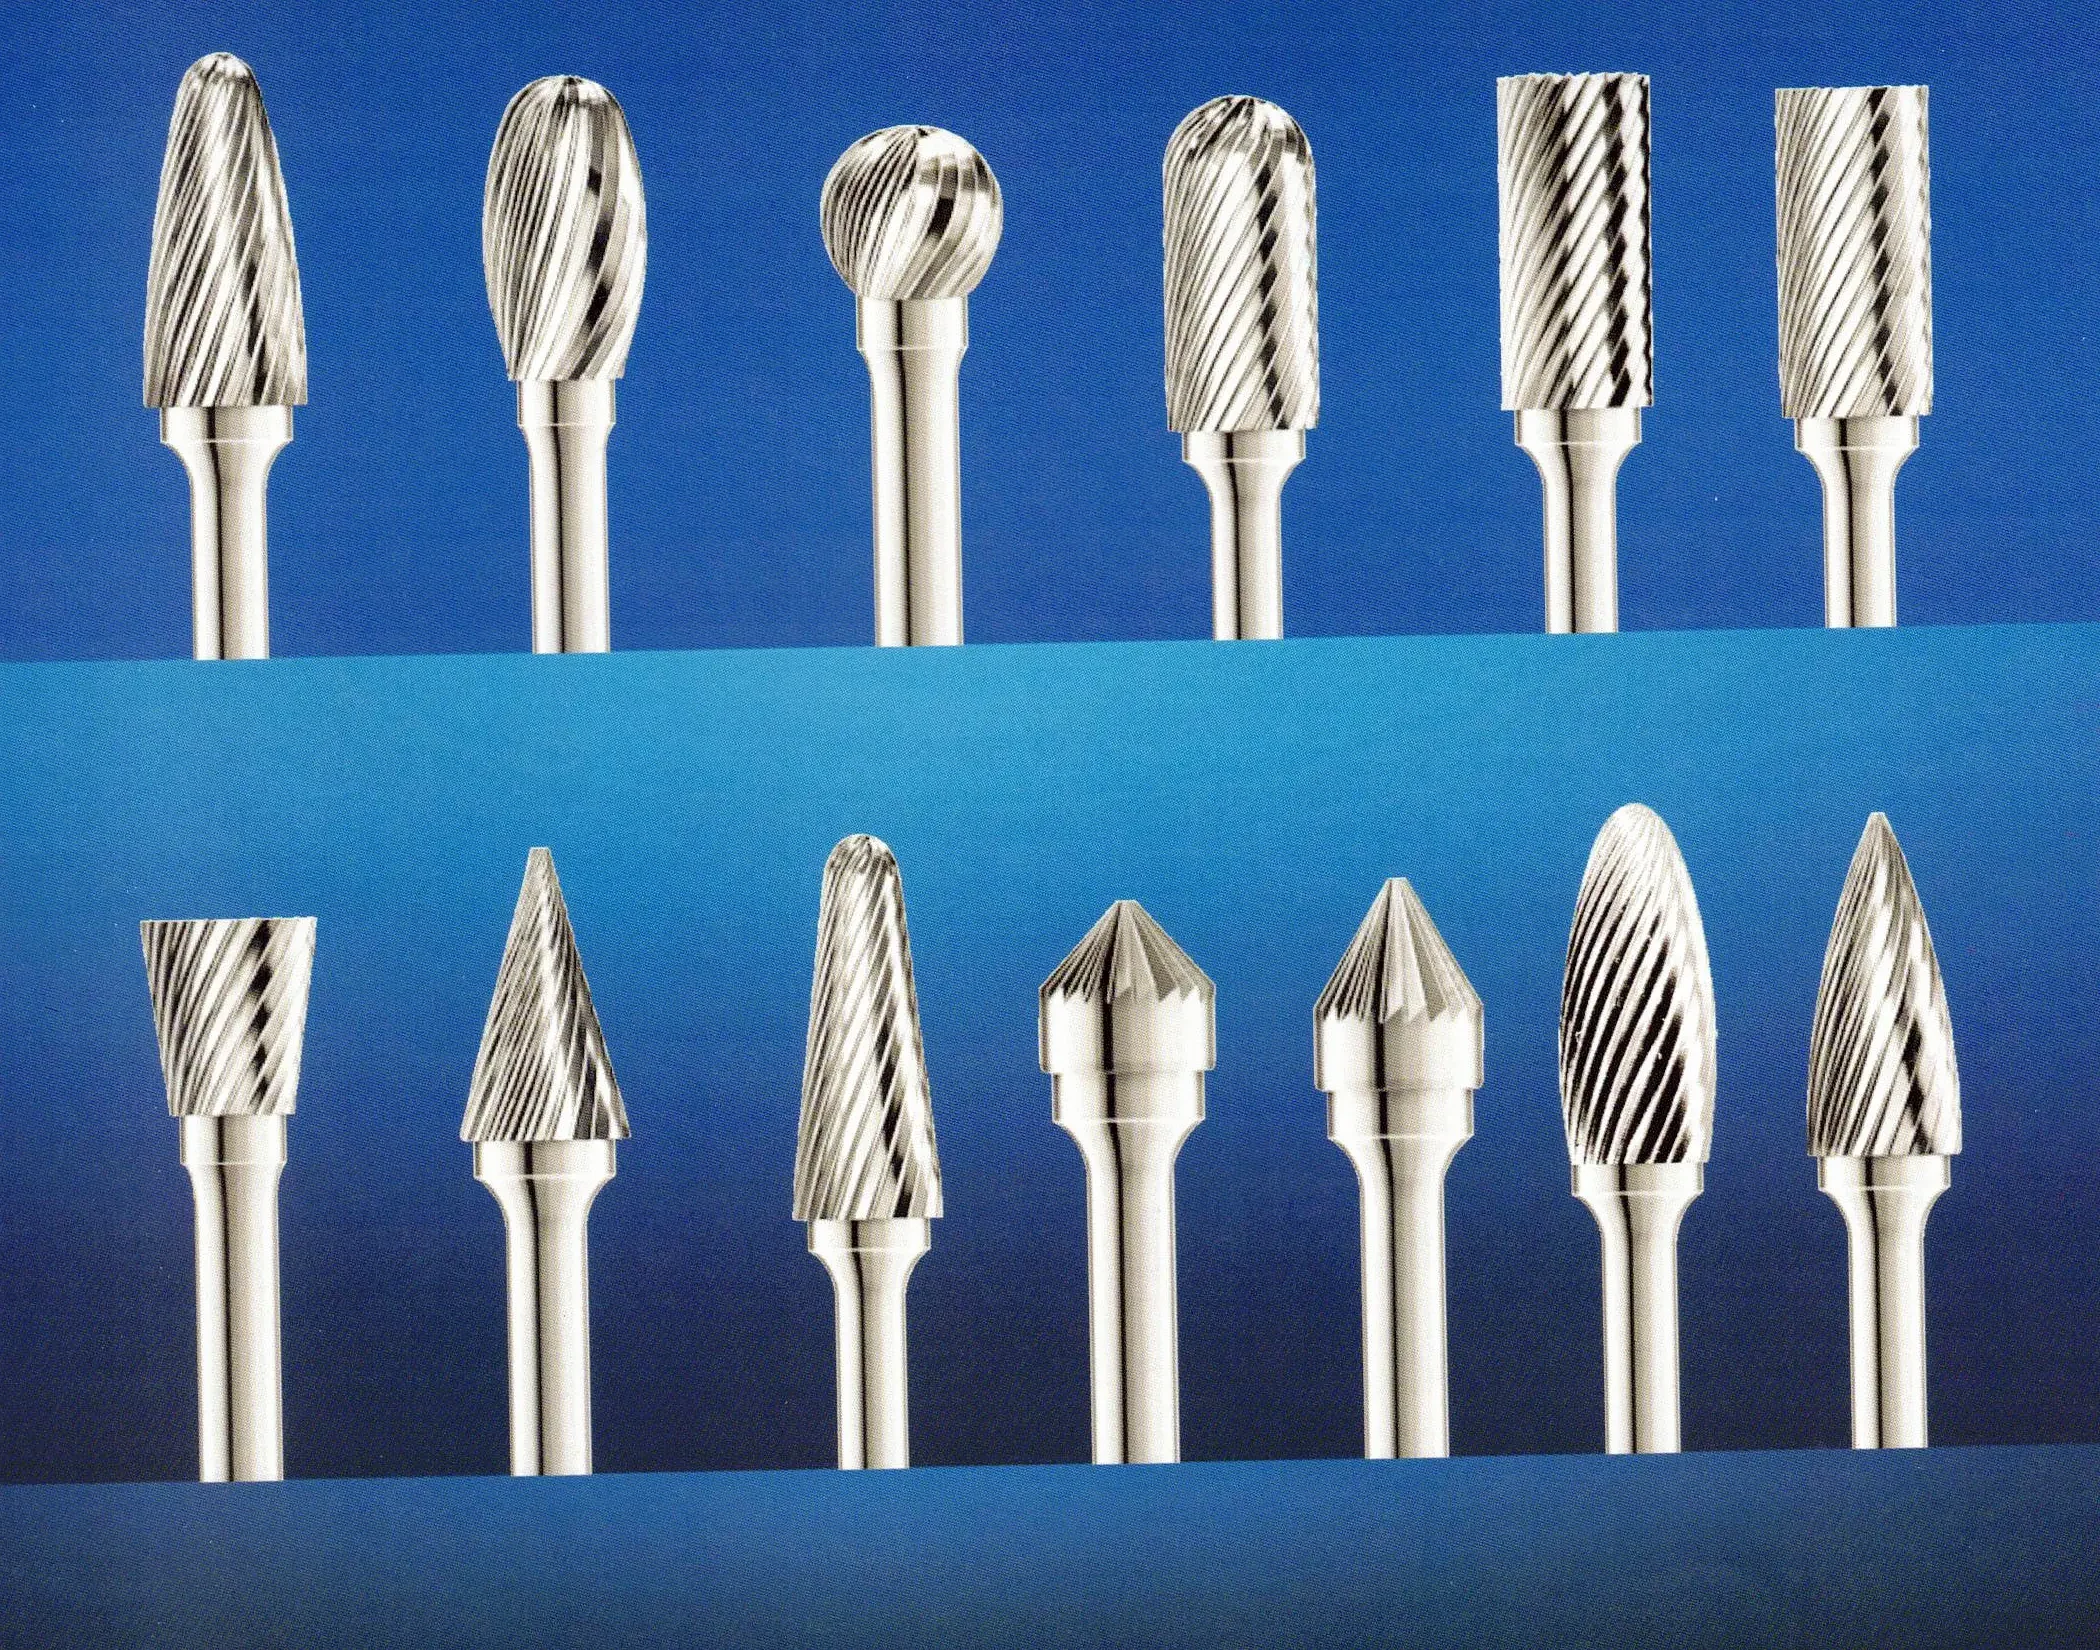
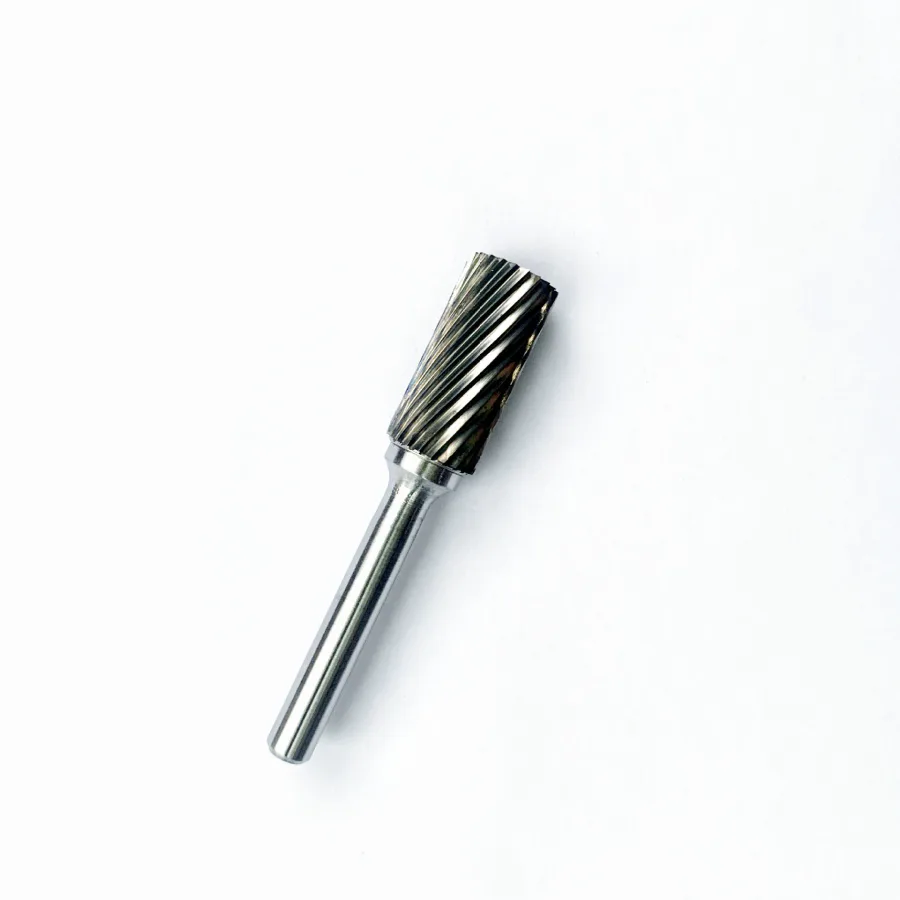
افصل في السجل بين رأس القطع وواجهة الماكينة. يجب أن يتضمن الرسم وورقة البيانات وأمر الشراء قطر الرأس d1 وطول القطع l2 وقطر الساق d2 والطول الكلي l1، مع رقم SKU ومراجعة الرسم.
| Code | Dimension | What You Should Record | Why It Changes Selection |
|---|---|---|---|
| d1 | Head Diameter | Maximum cutting diameter | Controls access, contact area and RPM lookup row |
| l2 | Cutting Length | Usable fluted length | Controls reach across an edge, weld or cavity |
| d2 | Shank Diameter | Metric or inch interface | Must match the installed collet |
| l1 | Overall Length | Tip-to-shank-end length | Affects reach, overhang and packaging |
مقاسات الرأس وطول القطع
اختر الرأس وفق هندسة منطقة التشغيل. تدخل الرؤوس الصغيرة في الفتحات والأنصاف الضيقة، بينما تغطي الكبيرة الأسطح المفتوحة ولكنها تزيد التلامس والعزم وتأثير الانحراف. استخدم أقصر طول قطع يصل إلى منطقة العمل كاملة.
| Head Diameter Band | Best Starting Use | Buyer Check Before Ordering |
|---|---|---|
| 3–6 mm | Fine deburring, small bores, narrow slots and detailed contours | Confirm the grinder can reach the required RPM and that the shank/collet combination is rigid |
| 8–10 mm | General fabrication, casting cleanup and controlled weld dressing | Match shape and cutting length to the contact zone; verify available drive power |
| 12–16 mm | Open edges, larger castings and higher-volume stock removal | Check grinder speed range, power, access and allowed contact area before qualification |
مقاسات الساق وملاءمة الكوليت
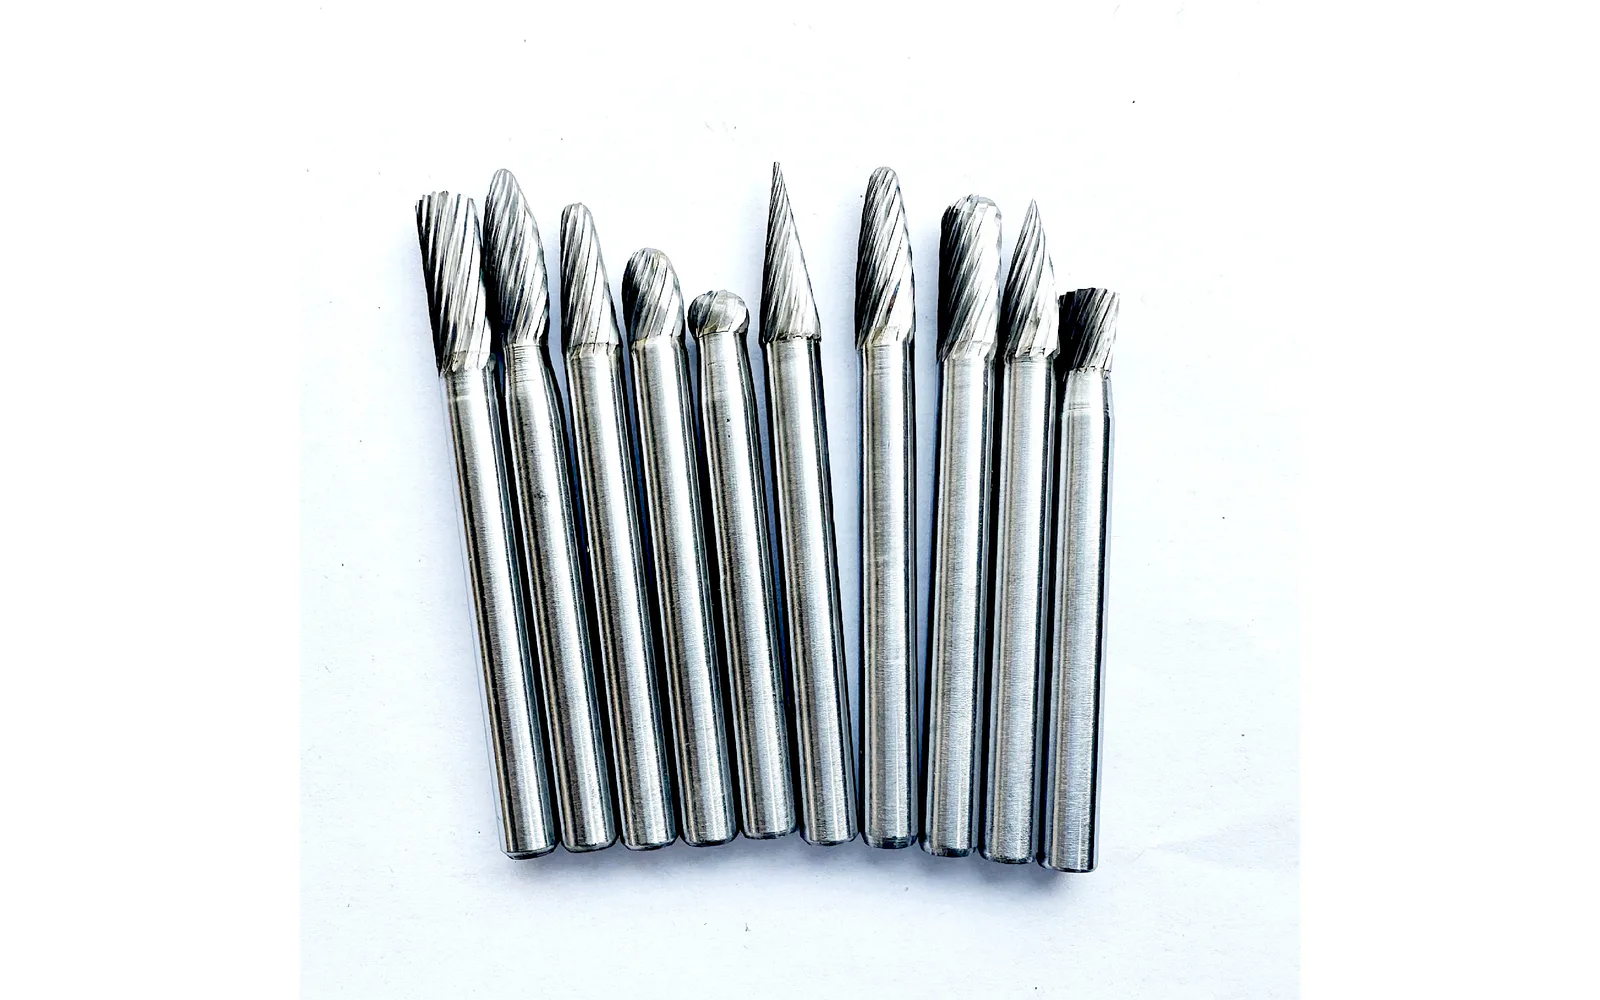
الساق واجهة للماكينة، ولكل مقاس كوليت مطابق. لا تستخدم ساق 6 مم في كوليت 1/4 بوصة أو 3 مم في 1/8 بوصة إلا مع نظام تخفيض مخصص ومعتمد. لا تستخدم بطانات مرتجلة.
| Burr Shank | Exact Diameter | Required Collet | Commercial Use |
|---|---|---|---|
| 3 mm | 3.000 mm | 3 mm | Metric miniature and precision ranges |
| 1/8 inch | 3.175 mm | 1/8 inch | Inch-market rotary tools and small die grinders |
| 6 mm | 6.000 mm | 6 mm | Metric industrial die grinders |
| 1/4 inch | 6.350 mm | 1/4 inch | North American industrial die grinders |
جدول عدد الدورات حسب قطر الرأس
تعتمد سرعة الدوران على سرعة القطع وقطر الرأس والمادة وشكل الأسنان. احصل أولاً على نطاق الشركة الصانعة؛ القيم في الجدول مرجعية وليست حدوداً عامة لجميع موديلات AXIMET.
| Head Diameter | 250 m/min | 450 m/min | 600 m/min | 750 m/min | 900 m/min |
|---|---|---|---|---|---|
| 3 mm | 27,000 | 48,000 | 64,000 | 80,000 | 95,000 |
| 6 mm | 13,000 | 24,000 | 32,000 | 40,000 | 48,000 |
| 8 mm | 10,000 | 18,000 | 24,000 | 30,000 | 36,000 |
| 10 mm | 8,000 | 14,000 | 19,000 | 24,000 | 29,000 |
| 12 mm | 7,000 | 12,000 | 16,000 | 20,000 | 24,000 |
| 16 mm | 5,000 | 9,000 | 12,000 | 15,000 | 18,000 |
جدول عدد الدورات حسب قطر الرأستعتمد سرعة الدوران على سرعة القطع وقطر الرأس والمادة وشكل الأسنان. احصل أولاً على نطاق الشركة الصانعة؛ القيم في الجدول مرجعية وليست حدوداً عامة لجميع موديلات AXIMET.
كيفية تحديد سرعة الدوران المناسبة
لا توجد سرعة واحدة مثالية. تحقق من المادة ونوع القطع والقطر والساق والبروز ونطاق الماكينة والكوليت. ابدأ من الحد الأدنى المعتمد وبملامسة خفيفة متحركة، وراقب الرايش والاهتزاز والحرارة والتشطيب وتحميل الأسنان.
- لا توجد سرعة واحدة مثالية. تحقق من المادة ونوع القطع والقطر والساق والبروز ونطاق الماكينة والكوليت. ابدأ من الحد الأدنى المعتمد وبملامسة خفيفة متحركة، وراقب الرايش والاهتزاز والحرارة والتشطيب وتحميل الأسنان.
ضبط السرعة للساق الطويلة
يزيد الطول الممتد من عزم الانحناء. لا تطبق سرعة الساق القياسية على نموذج طويل. قلل الجزء المكشوف واتبع حد النموذج نفسه؛ فقد يختلف حد الدوران الحر عن الحد أثناء القطع.
| Head Diameter | Shank Length | Maximum Idling RPM | Maximum Application RPM |
|---|---|---|---|
| 3 mm | 75 mm | 10,000 | 31,000 |
| 6 mm | 75 mm | 6,000 | 15,000 |
| 6 mm | 150 mm | 8,000 | 15,000 |
| 8 mm | 150 mm | 6,000 | 11,000 |
| 10 mm | 150 mm | 4,000 | 9,000 |
| 12 mm | 150 mm | 3,000 | 7,000 |
الاستخدام مع الأدوات الدوارة عالية السرعة
في الأدوات الدوارة المدمجة لا تكفي سرعة عدم التحميل. تحقق من الكوليت وقطر الملحق المسموح والقدرة ودورة العمل والصلابة، ولا تصف كل مبرد صغير بأنه متوافق عالمياً.
اختيار تشكيلة المقاسات
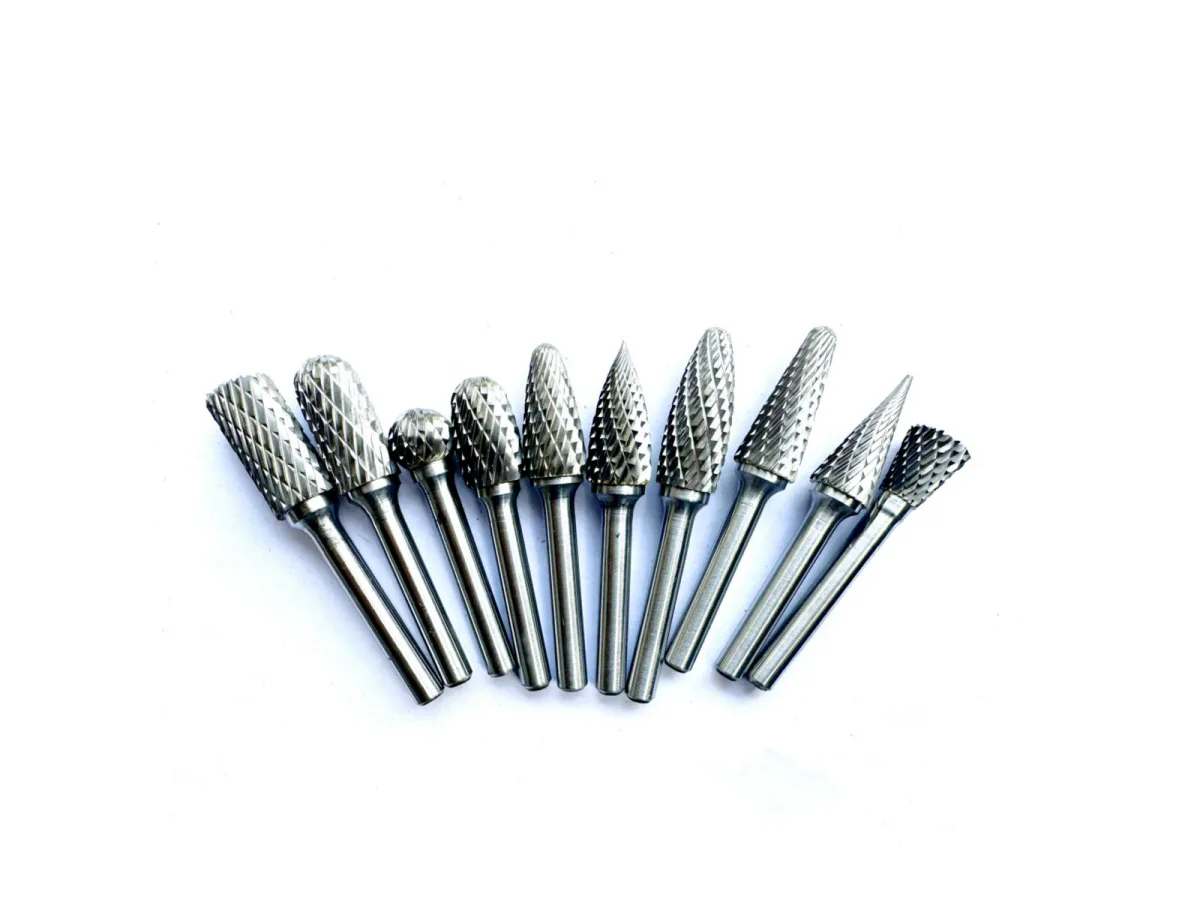
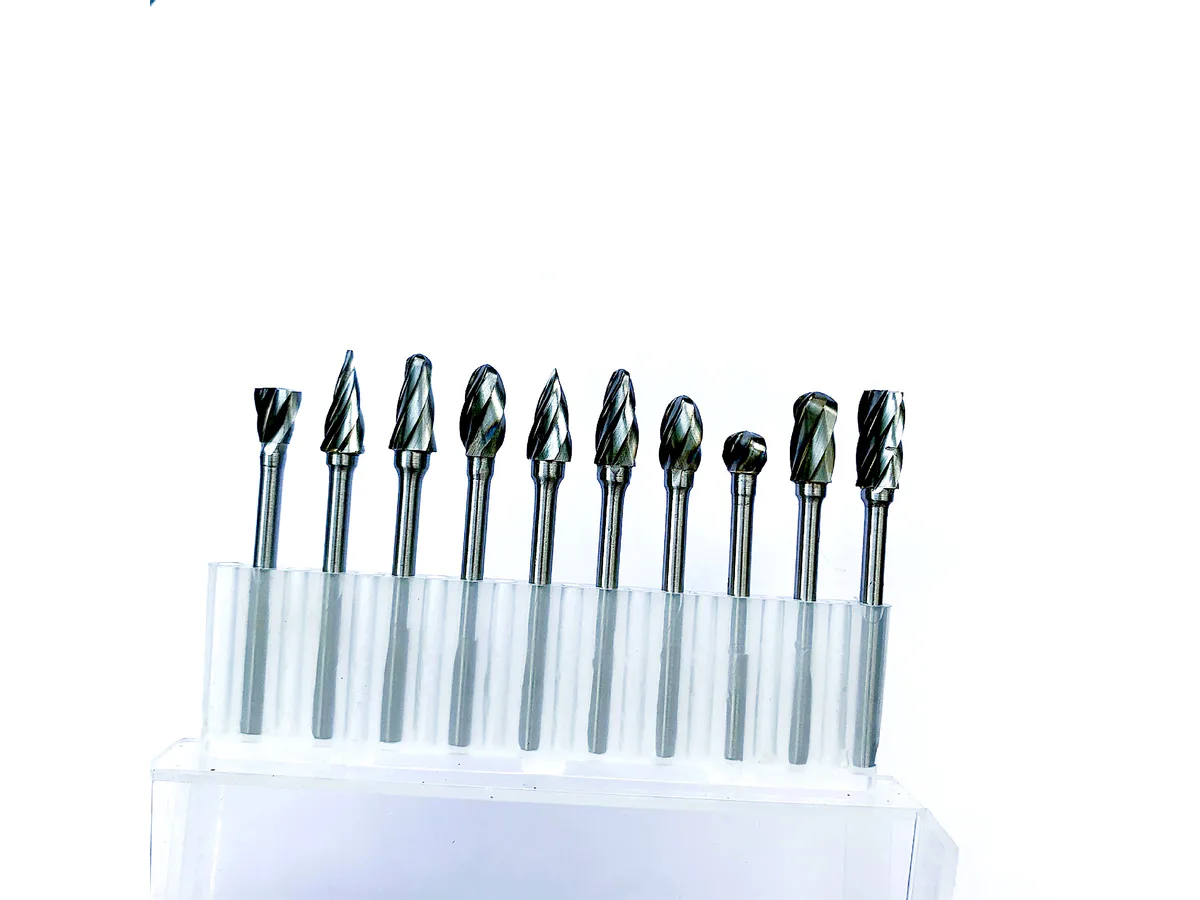
افصل أولاً بين منصات القياس المتري والبوصة. استخدم 3–6 مم للوصول الدقيق، و8–10 مم للتصنيع العام، و12–16 مم للإزالة على الأسطح المفتوحة. افصل النماذج القياسية والطويلة وأعط كل تركيبة رمزاً مستقلاً.
- افصل أولاً بين منصات القياس المتري والبوصة. استخدم 3–6 مم للوصول الدقيق، و8–10 مم للتصنيع العام، و12–16 مم للإزالة على الأسطح المفتوحة. افصل النماذج القياسية والطويلة وأعط كل تركيبة رمزاً مستقلاً.
بيانات طلب عرض سعر OEM
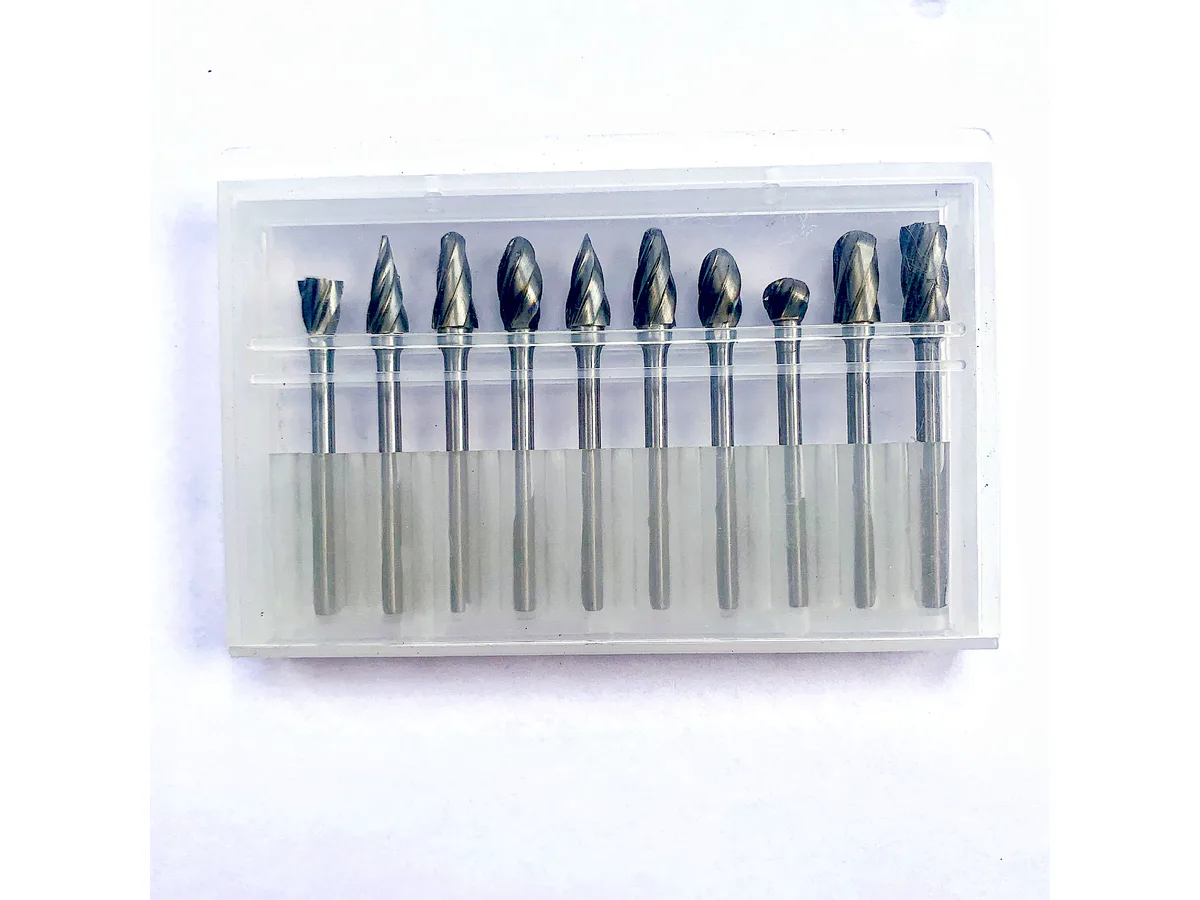
يجب أن يتضمن طلب السعر الشكل وd1 وl2 وd2 وl1 والبنية ونوع الأسنان ومادة التشغيل ونوع الجلاخة والكوليت وRPM والتفاوتات والفحص والتشكيل والوسم والباركود والتعبئة والعينات والكمية والتوقع السنوي والسوق.
- يجب أن يتضمن طلب السعر الشكل وd1 وl2 وd2 وl1 والبنية ونوع الأسنان ومادة التشغيل ونوع الجلاخة والكوليت وRPM والتفاوتات والفحص والتشكيل والوسم والباركود والتعبئة والعينات والكمية والتوقع السنوي والسوق.
الأسئلة الشائعة
هل يجب تخزين السيقان المترية والبوصية؟
نعم عندما يستخدم السوق النظامين، مع SKU وملصق ورمز مستقل لكل مقاس.
هل 6 مم و1/4 بوصة قابلان للتبادل؟
لا؛ القياسان 6.000 و6.350 مم ويحتاجان إلى كوليتين مختلفين.
ما سرعة الدوران المناسبة؟
أكد نطاق الصانع للمادة ونوع الأسنان؛ ويحكم أقل حد بين المبرد والماكينة والكوليت.
ما البيانات المطلوبة لعرض OEM؟
الشكل وd1 وl2 وd2 وl1 والأسنان والمادة والواجهة والتفاوتات والكمية والوسم والتعبئة.