ناقش اختيار الأداة مع AXIMET ←
HSS اختصار لعبارة High-Speed Steel، أي فولاذ السرعات العالية، وهو اسم لعائلة من فولاذ العُدد تُستخدم في صنع ريش الحفر. يصف الاختصار مادة القطع، ولا يعني أن الريشة تصلح لكل المواد والعمليات. يعتمد الاختيار على درجة الفولاذ وهندسة الريشة وطولها وساقها ومادة الشغلة، لا على الاختصار أو لون السطح وحدهما.
ماذا تخبرك علامة HSS على الريشة؟
تُصنع حواف القطع في ريشة HSS من فولاذ السرعات العالية، وهو ما يميّز هذه العائلة عن فولاذ العُدد الكربوني العادي وعن الكربيد. لا تشير العلامة إلى طلاء معيّن أو زاوية رأس محدّدة أو تركيبة سبيكة واحدة. لذلك قد تختلف ريشتان تحملان علامة HSS في سلسلة المنتج ونتيجة الحفر، حتى عند استخدامهما للثقب نفسه.
يظهر أثر هذا الفرق مباشرة عند شراء بديل. قد يتطابق القطر المطلوب، بينما يختلف مدى الوصول أو الرأس أو الساق. وقد تدخل الريشة الظرف، لكنها لا تبدأ الثقب بثبات أو لا تطرد الرايش جيدًا أو لا تصل إلى العمق اللازم. علامة HSS وحدها لا تجيب عن أيّ من هذه المسائل.
اعتبر HSS أول بند في مواصفة الريشة، ثم تحقّق من بقية خصائص أداة القطع. يجمع الوصف المفيد مادة الأداة ومعالجة سطحها وطريقة تصنيعها وأبعادها والتطبيق المخصّصة له. بذلك تستطيع الورشة اختيار بديل محدّد المواصفات، ويستطيع الموزّع مقارنة منتجات متشابهة ظاهريًا دون الاكتفاء بالاسم العام.
افصل بين المادة وطريقة التصنيع والطلاء
تجمع عناوين المنتجات اختصارات متعدّدة، لكنها تجيب عن أسئلة مختلفة. لا تمثّل هذه الاختصارات درجات مرتّبة تلقائيًا من «العادي» إلى «الأفضل». اقرأ وظيفة كل وصف وما يبقى بعده بحاجة إلى تحديد.
| الوصف | ما يدل عليه عادة | ما يجب التحقّق منه أيضًا |
|---|---|---|
| HSS | عائلة فولاذ السرعات العالية | الدرجة الدقيقة وتصميم الأداة النهائية |
| HSS-Co أو HSCo | فولاذ سرعات عالية يحتوي على الكوبالت | درجة السبيكة ووصف محتواها من الكوبالت والتطبيق المخصّصة له |
| HSS-R | تسمية شائعة لريشة مشكّلة بالدرفلة | الهندسة والتشطيب والمواصفة البعدية |
| HSS-G | تسمية شائعة لريشة مجلّخة | الأجزاء التي جرى جلخها ومواصفة المنتج النهائي |
| TiN | طلاء نتريد التيتانيوم | المادة الأساسية والهندسة وظروف القطع الملائمة |
| مرجع DIN لشكل الريشة أو سلسلة أبعادها | شكل الريشة أو السلسلة البعدية المحدّدة | القطر والأطوال والساق والتفاصيل المنطبقة من المعيار |
يمكن اجتماع هذه الأوصاف في أداة واحدة؛ فقد تكون ريشة HSS المحتوية على الكوبالت مطلية أيضًا، وقد تُنتج الريشة المجلّخة برؤوس مختلفة. كذلك لا يجعل معيار الأبعاد جميع الريش التابعة للسلسلة مصنوعة من درجة فولاذ واحدة. قارن كل حقل مستقلًا قبل اعتبار بندين في الكتالوج بديلين متكافئين.
تفيد اللواحق في التعرّف إلى المنتج، لكن عنوان البيع المختصر قد يحذف معلومات مؤثرة. فعبارة «HSS مجلّخ» مثلًا أقل تحديدًا من رسم الأداة ووصف مادتها وأبعادها بالكامل. استوضح مواصفة الصنف المختار بدل افتراض أن الاختصار يشمل كل الخصائص التي تحتاجها.
درجة الفولاذ لا تُعرف من لون الريشة
الكوبالت وصف للسبيكة
تدخل درجات HSS المحتوية على الكوبالت ضمن عائلة فولاذ السرعات العالية. ومن تسميات الدرجات التي تظهر في الكتالوجات M35 وM42. يشير الكوبالت هنا إلى عنصر في السبيكة نفسها، وليس إلى طلاء سطحي على ريشة من فولاذ آخر.
المعيار في الاختيار هو ملاءمة الريشة كاملة للعملية الفعلية. قد تكون درجة محتوية على الكوبالت مناسبة لمعدن يصعب تشغيله، لكنها لا تُغني عن هندسة مناسبة وتثبيت مستقر وبيانات قطع صحيحة. وقد تعطي مادة أعلى سعرًا ثقوبًا غير مرضية إذا لم تُضبط هذه العوامل.
عند مقارنة M35 وM42، افصل اختيار درجة السبيكة عن تعريف HSS العام. راجع تشكيلة ريش HSS والكوبالت واطلب مواصفة درجة الفولاذ للصنف المقصود، بدل التعامل مع جميع ريش الكوبالت كأنها منتج واحد.
الطلاء يصف طبقة السطح
للريشة المطلية مادة أساسية تحت طبقة الطلاء، ومن أمثلة هذه الطبقات نتريد التيتانيوم TiN. لهذا فإن مقارنة «HSS أم تيتانيوم؟» غير مكتملة؛ فقد تكون الريشة المسوّقة باسم «مطلية بالتيتانيوم» مصنوعة أصلًا من HSS ومطلية بمركّب مثل TiN. اطلب تحديد المادة الأساسية ومركّب الطلاء كلًّا على حدة.
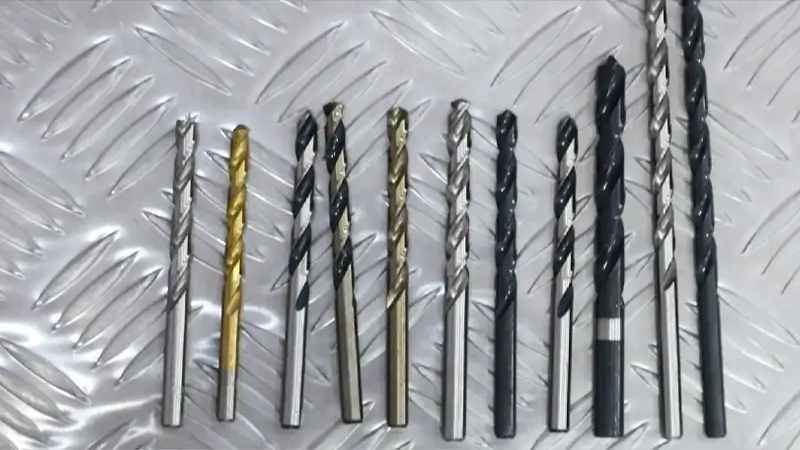
السطح الذهبي أو الأسود أو اللامع ليس اختبارًا موثوقًا للمادة. قد تنتج الإضاءة أو التآكل أو معالجات مختلفة مظهرًا متقاربًا. اقرأ وصف المادة والطلاء المكتوبين، وإذا اقتصر الإعلان على «ريشة تيتانيوم» فاسأل: هل المقصود طلاء، أم أداة لحفر التيتانيوم، أم وصف آخر؟ احسم هذا الالتباس قبل الطلب.
يتّضح الفرق أيضًا عند إعادة السنّ؛ فالجلخ يغيّر أسطح القطع وقد يزيل الطلاء من المنطقة المجلّخة، لكنه لا يغيّر درجة الفولاذ الأساسية المحتوية على الكوبالت. ويجب أن تستعيد الريشة هندستها الصحيحة، وأن تسمح حالتها بإعادة استخدامها في التطبيق المقصود.
ماذا تعني الريشة المجلّخة أو المشكّلة بالدرفلة؟
يصف الجلخ والدرفلة طريقة التصنيع، ولا يغنيان عن التحقّق من مواصفة الأداة النهائية وملاءمتها للتطبيق. لا يحدّد اسم العملية وحده قطر الثقب الناتج أو استقامته أو عمر الريشة؛ فهذه النتائج تتأثر بالأداة وإعداد التشغيل معًا.
عند مقارنة العروض، لا تكتفِ بمظهر سطح المجاري. تحقّق من تطابق القطر وسلسلة الطول وإعداد الرأس والمادة المستهدفة. مقارنة ريشة مجلّخة قصيرة بأخرى مدرفلة أطول كثيرًا تغيّر أكثر من عامل؛ ومن ثم لا تنسب أي فرق في النتيجة إلى طريقة التصنيع وحدها.
وينطبق الحذر نفسه على عبارة «مجلّخة بالكامل». استوضح الأجزاء التي يشملها الوصف، ولا تعتبره ضمانًا لسماحات محدّدة في الثقب الناتج. تؤثّر الأبعاد النهائية وحالة حواف القطع والانحراف الدوراني للريشة داخل الحامل الفعلي في النتيجة؛ فقد يبدّد ظرف تالف أو بروز مفرط فائدة ريشة مصنّعة بعناية.
في مقارنة الشراء، ضع طريقة التصنيع بجانب المادة والهندسة كي لا تقبل عرضًا لمجرد تكراره اختصارًا مألوفًا. وفي الورشة، قارن أدوات متماثلة المواصفات على الشغلة نفسها. احكم على الثقوب الصالحة وحالة الحافة وقابلية تكرار النتيجة، لا على لمعان المجاري فقط.
افحص الرأس والمجاري وحواف القطع
زاوية الرأس وتجهيز المنطقة المركزية خاصيتان مختلفتان
تعبّر زاوية الرأس عن الزاوية المحصورة عند طرف الريشة، بينما يصف الرأس المشقوق (Split Point) طريقة جلخ المنطقة المركزية لتقليل الحافة العرضية. لذلك لا يثبت ذكر زاوية معيّنة وجود رأس مشقوق. يجب تحديد تجهيز المنطقة المركزية ضمن المواصفة إذا كان مهمًا لطريقة بدء الثقب.
يصبح هذا الفرق مؤثرًا عندما يُنتظر من البديل بدء الثقب بصورة متكررة وموثوقة. فقد ينحرف رأس غير مناسب أو تالف قبل تثبيت مسار الثقب، ولا يكون الحل تلقائيًا تغيير درجة الفولاذ. افحص الرأس وطريقة بدء الحفر وحالة سطح الشغلة معًا.
اربط وصف الرأس المطلوب بسلسلة الريشة المحدّدة. وعند الاستبدال، اذكر زاوية الرأس وطريقة تخفيف القلب أو تجهيز الرأس المشقوق كلًّا على حدة؛ فرقم الزاوية لا يكفي لوصف هندسة القطع في مركز الريشة.
تحتاج المجاري إلى حيز لإخراج الرايش
تشكّل المجاري طريق خروج الرايش من منطقة القطع، ويُعد شكلها وزاوية حلزونها جزءًا من هندسة الريشة. ويساهم الجزء المركزي المتبقي في متانة الأداة. تغيير هذه العناصر يغيّر وظيفة الريشة، لا مظهرها فحسب.
قد يؤدّي امتلاء المجاري بالرايش إلى ارتفاع الحرارة والاحتكاك وعدم انتظام القطع. ويتأثر إخراج الرايش بعمق الثقب ومادة الشغلة وطريقة وصول سائل القطع. لذلك قد تختلف نتيجة الحفر بالقطر الاسمي نفسه بين ثقب ضحل في زاوية تثبيت رقيقة وثقب أعمق داخل كتلة معدنية.
تساعد شرائط التوجيه المحيطية على توجيه الريشة بمحاذاة جدار الثقب. وقد يؤثّر تآكل هذه الأسطح أو تلفها، أو عدم تساوي حواف القطع، أو سوء التثبيت في النتيجة رغم ملاءمة درجة الفولاذ. افحص الأداة كاملة، ولا تكتفِ بحدّة حافة قطع ظاهرة واحدة.
اختر أقصر ريشة تتيح الوصول إلى العمق المطلوب
تمنح الريشة الأطول مدى وصول أكبر، لكن زيادة البروز تقلّل الدعم والصلابة. إذا كان الثقب سهل الوصول فلا تضف طولًا غير لازم يجعل المجموعة أقل استقرارًا. اختر أقصر أداة تصل إلى العمق المطلوب مع الخلوص التشغيلي اللازم.
الطول الكلي وطول المجاري بُعدان مختلفان؛ يشمل الأول الساق، ويصف الثاني الجزء ذا المجاري الحلزونية. ولا يضمن أيّ منهما وحده عمق الحفر المتاح. فما زالت الأداة تحتاج إلى مساحة لخروج الرايش، ويجب أن يمسك الحامل بالجزء المخصّص للتثبيت.
في الثقب غير النافذ، يجعل الشكل المخروطي للرأس عمقَ القطر الكامل مختلفًا عن أعمق نقطة يصل إليها الطرف. فإذا اشترط الرسم جزءًا أسطوانيًا بقطر كامل، وجب احتساب شكل الرأس ضمن خطة التشغيل. شراء الريشة على أساس طولها الكلي وحده لا يحل هذا الشرط.
تساعد تسميات القصير والعادي والطويل في تنظيم التشكيلة، لكن الأبعاد الدقيقة تظل المرجع. قارن طول المجاري والطول الكلي عند الانتقال بين الكتالوجات. فقد تغيّر ريشة طويلة تبدو مشابهة مدى الوصول أو البروز بما يكفي للتأثير في العملية.
طابق الساق مع الحامل والجهاز
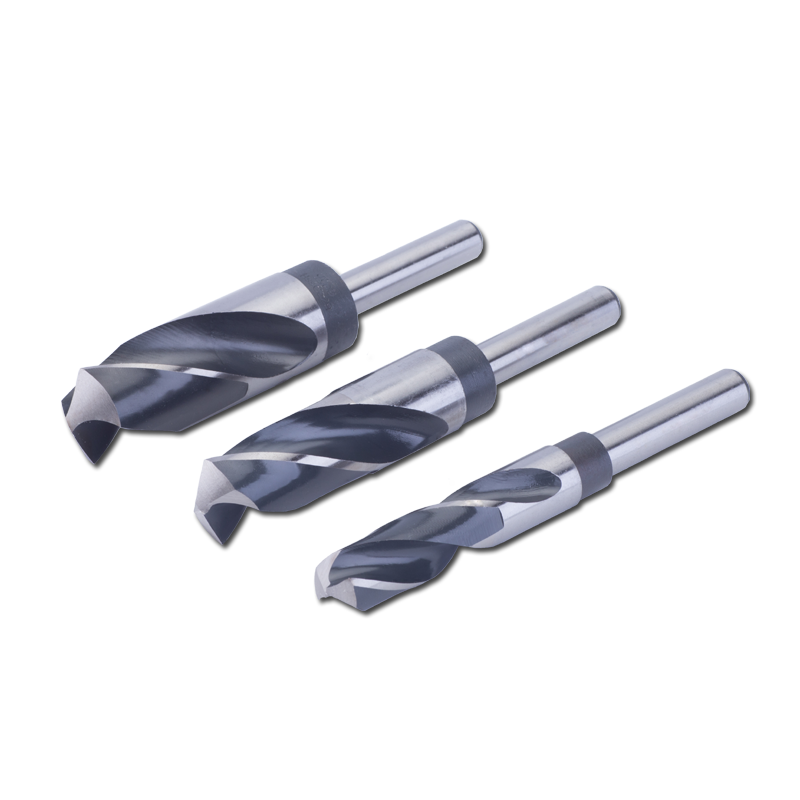
تختلف طريقة التثبيت بين الساق المستقيمة والمخفّضة القطر والسداسية والمخروطية من نوع مورس. ويجب مطابقة الساق مع الحامل، ثم التحقّق بصورة مستقلة من أن سعة المثقاب تسمح بقطر القطع المطلوب. دخول الساق في الحامل لا يكفي لإثبات ذلك.
قد تدخل الساق المخفّضة القطر ظرفًا أصغر، لكن ذلك لا يعني أن المثقاب قادر على حفر القطر الأكبر. يجب التحقّق من العزم ونطاق السرعات وتثبيت الشغلة وسعة الحفر المسموح بها. لا تختَر ريشة كبيرة لمجرد أن ساقها المخفّضة تدخل ظرف المثقاب المتاح.
مع الساق المستقيمة، يجب أن تقبض فكوك الظرف على الجزء المخصّص للتثبيت بإحكام. ومع ساق مورس المخروطية، حدّد مقاس المخروط والمقبس المطابق أو جلبة التحويل المعتمدة. لا تعتمد على تشابه الشكل؛ فقد يسبّب البروز الزائد أو تلف أسطح التلامس أو تلوّثها انحرافًا دورانيًا حتى عندما يكون نوع الاتصال صحيحًا اسميًا.
عند الشراء لعدة أجهزة، افصل متطلبات القطع عن متطلبات الواجهة. قد يحتاج قطر الثقب نفسه إلى سيقان مختلفة بين أجهزة الورشة. قائمة مخزون مصنّفة بالقطر وحده قد تخفي هذا الاختلاف إلى أن تصل الريشة إلى الجهاز.
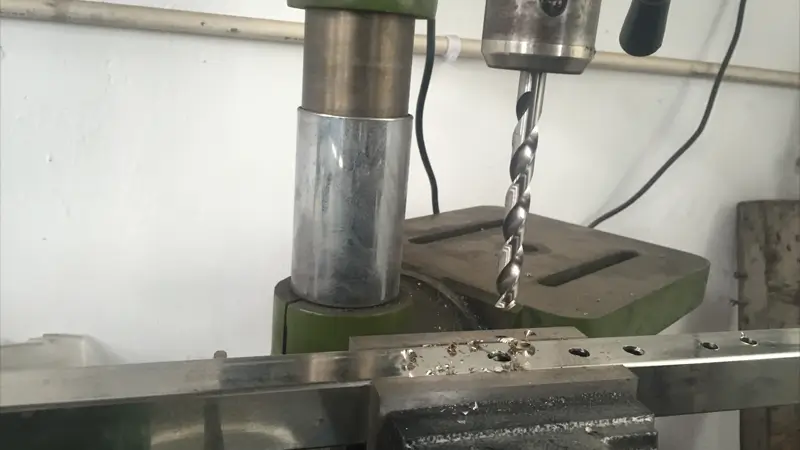
اختر ريشة HSS بحسب مادة الشغلة الفعلية
تُستخدم ريش HSS الحلزونية في كثير من أعمال المعادن، لكن كلمة «معدن» تشمل ظروف تشغيل متباينة. فقد تختلف الهندسة وطريقة القطع اللازمتان لزاوية من فولاذ طري أو أنبوب من الفولاذ المقاوم للصدأ أو قطعة ألمنيوم. حدّد مادة الشغلة وحالتها قبل اختيار سلسلة الريش.
للفولاذ المقاوم للصدأ (الستانلس)، اختر ريشة مصمّمة للدرجة المعنيّة وحافظ على ظروف القطع الموصى بها. استمرار الاحتكاك دون إزالة مادة ليس بديلًا عن القطع. وإذا توقّف التقدّم، فافحص الرأس والإعدادات والتغذية وإخراج الرايش، بدل الاكتفاء بزيادة الضغط أو شراء ريشة بلون آخر.
في الصفائح الرقيقة، انتبه لمرحلة الخروج ولإمكان تعلّق الريشة بالشغلة. الريشة الحلزونية التقليدية ليست تلقائيًا أفضل وسيلة لكل ثقب كبير في الصاج. وبحسب القطر والمادة قد تمنح ريشة مدرّجة مناسبة أو طريقة تثقيب أخرى تحكّمًا أفضل. اربط القرار بالثقب المطلوب لا بعلامة HSS وحدها.
قد تحفر بعض ريش HSS المخصّصة للمعادن أنواعًا مناسبة من البلاستيك أو الخشب، لكن هندسة متخصّصة قد تحسّن الدخول وإخراج الرايش والتشطيب. راجع إرشادات تطبيق الأداة المختارة. القدرة على صنع ثقب لا تعني أنها أكثر الحلول كفاءة لإنتاج متكرر.
لا تختَر ريشة HSS حلزونية تقليدية مخصّصة للمعادن لحفر مواد البناء أو الخرسانة؛ فهذه التطبيقات تحتاج إلى أداة ووضع تشغيل مناسبين. ولا تفترض صلاحية ريشة HSS عادية لقطعة مقسّاة مجهولة المواصفات. قد تتطلّب حالة المادة ريشة متخصّصة وإعداد تشغيل مختلفًا بدرجة كبيرة.
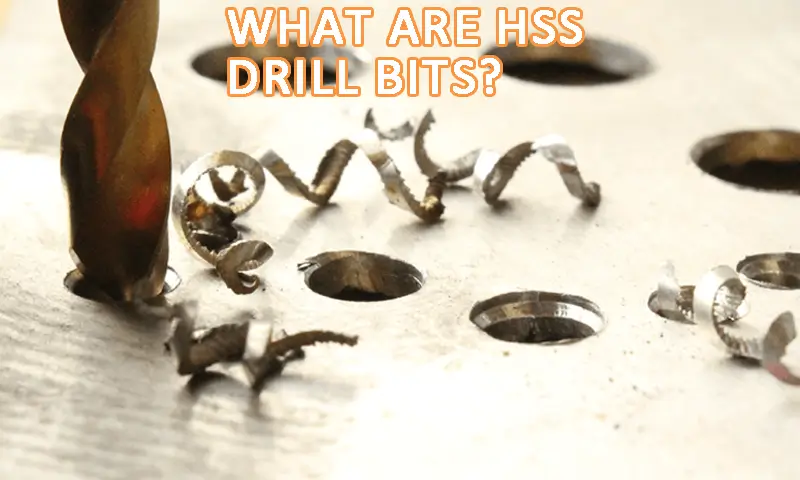
اختر سرعة الدوران وظروف التشغيل من بيانات القطع
لا يحدّد اختصار HSS سرعة دوران معيّنة. تتغيّر ظروف القطع الموصى بها بحسب سلسلة الريشة والقطر ومادة الشغلة وعمق الثقب والمثقاب والتزييت. ولا تنتقل السرعة الملائمة لقطر معيّن تلقائيًا إلى قطر آخر.
ابدأ ببيانات القطع التي يقدّمها مصنع الأداة المختارة، والتزم في الوقت نفسه بحدود الجهاز وتعليماته. يجب أن تسمح التغذية للحواف بالقطع وللرايش بالخروج. لا يعالج الاحتكاك المطوّل ولا القوة المفرطة رأسًا غير حاد أو أداة غير مناسبة.
ثبّت الشغلة واستخدم وسائل الحماية التي يفرضها الجهاز. لا تعتمد على إمساك قطعة معدنية باليد في مواجهة عزم الحفر. أوقف الجهاز قبل إزالة الرايش المتشابك أو فحص الرأس، واستخدم أداة مناسبة لإزالة الرايش الحاد بدل لمسه مباشرة.
سجّل في التجربة المادة والريشة والحامل وظروف التشغيل معًا. إذا تغيّرت النتيجة، تساعدك هذه البيانات على فصل أثر تغيير الأداة عن أثر تغيير الإعداد. كما تجعل تكرار بديل ناجح أسهل، دون تحويل نتيجة ورشة واحدة إلى وعد يصلح لكل تطبيق.
شخّص المشكلة قبل تغيير درجة الفولاذ
| الملاحظة | ما يجب فحصه أولًا | الاستنتاج الذي لا يصح افتراضه |
|---|---|---|
| انحراف الريشة عند بدء الثقب | حالة الرأس وطريقة البدء والسطح وصلابة التثبيت | كل مشكلة في بدء الثقب تستلزم ريشة كوبالت |
| الثقب أكبر من المطلوب أو غير منتظم | الحامل والانحراف الدوراني والبروز وتماثل الحواف | القطر الاسمي يضمن سماحات الثقب المطلوبة |
| تراكم الرايش داخل المجاري | عمق الثقب وإخلاء الرايش وظروف القطع | درجة فولاذ أصلد تُخرج الرايش تلقائيًا |
| تآكل سريع لحافة القطع | حالة المادة وملاءمة سلسلة الأداة وبيانات القطع | اللون الذهبي يثبت جودة المادة الأساسية |
| انزلاق الريشة أو دوران ظاهر خارج المركز | الساق والظرف واستقرار الساق في موضعها وأي تلف | زيادة إحكام القبض تعالج واجهة تثبيت خاطئة |
تمنع هذه الفحوص تغيير متغيّرات كثيرة في وقت واحد. إذا بدّلت الدرجة والطول والرأس معًا، يصعب تحديد سبب أي تحسّن. قارن تغييرًا واحدًا مضبوطًا متى أمكن، مع إيقاف استخدام الأداة التالفة. لا تجعل التشخيص مبررًا لمواصلة الحفر بحافة مكسورة أو حامل غير مستقر.
افصل قطر الريشة عن مواصفة الثقب النهائي
يعرّف القطر المكتوب على الريشة مقاس الأداة، ولا يضمن سماحات محدّدة للثقب في كل إعداد. فقد يتطلّب الرسم تشطيب الثقب لاحقًا بالموسّع (الريمر)، أو قلوظته، أو إجراء عملية تشطيب أخرى. ابدأ بالشكل النهائي ووظيفته، ثم حدّد المقاس الذي يجب أن تتركه عملية الحفر للعملية التالية.
يفيد ذلك عند ورود شكوى بأن الريشة «ليست بالمقاس الصحيح». تحقّق من طلب القطر الاسمي المناسب وطريقة قياس الثقب وملاءمة الجهاز والحامل. تعديل قطر الشراء قبل فهم السبب قد يخفي مشكلة إعداد، ولا يعالجها.
في الثقب غير النافذ، حدّد هل يُقاس العمق إلى رأس الريشة أم إلى نهاية الجزء الأسطواني ذي القطر الكامل. وفي الثقب النافذ، اذكر خلوص الخروج وما يوجد تحت الشغلة. تميّز هذه التفاصيل سوء فهم الأبعاد عن اختيار أداة غير مناسبة بالفعل.
كيف تكتب مواصفة شراء مفيدة لريشة HSS؟
يمكن أن تكون المواصفة مختصرة ومكتملة في آن واحد. اذكر درجة المادة والطلاء أو حالة السطح والقطر وطول المجاري والطول الكلي والساق والرأس. وعند طلب ترشيح، أضف مادة الشغلة والعمق المطلوب والجهاز المستخدم.
عبارة «ريشة HSS للمعادن» تترك معظم القرارات المهمة للمستخدم. أما وصف درجة الفولاذ والأبعاد الدقيقة والرأس ونوع الحامل، فيسهّل مقارنة البدائل. وإذا احتاج الثقب إلى تشطيب لاحق بالموسّع أو إلى تشطيب سطحي محدّد، فأدرج هذا الشرط؛ فاسم مادة الريشة لا يوضّحه تلقائيًا.
ينبغي للموزّع تنظيم الأدوات القابلة للمقارنة تحت أوصاف سلاسل واضحة. فصل المادة الأساسية عن التشطيب يساعد المشتري على تمييز البديل الحقيقي دون الخلط بين اللون والسبيكة، ويقلّل الاستبدال الخاطئ بين أطوال أو سيقان مختلفة تحت قطر عام واحد.
لإعادة طلب كمية، أرسل قائمة بالمقاسات والكميات لكل بند بدل صورة لطقم مستعمل جزئيًا. بيّن الأبعاد التي يجب الالتزام بها، وحدّد هل الطلب لريش منفردة أم لأطقم. اطلب مواصفات المادة والرأس والتشطيب المقترحة لكل سلسلة، وراجع أي بديل قبل قبوله بسعر وحدة أقل؛ فقد يجعله تغيير الساق أو مدى الوصول غير صالح لمثقاب العميل.
اربط العينة أو الرسم المعتمد بوصف الطلب. تُظهر الصورة الشكل والعلامات، لكنها لا تثبت التركيب الكيميائي للفولاذ أو تركيب الطلاء. حدّد مع المورد المستندات اللازمة لإثبات أي مطابقة مطلوبة في المادة أو الأبعاد. بذلك يصبح طلب ريش HSS قابلًا للتكرار بالمواصفة نفسها، دون إعادة الاختيار من البداية في كل مرة.
أسئلة شائعة
هل HSS نوع طلاء أم مادة للريشة؟
HSS اختصار لعبارة High-Speed Steel، أي فولاذ السرعات العالية. وهو اسم لعائلة من فولاذ أدوات القطع، وليس طلاءً أو شكلًا واحدًا أو درجة سبيكة محدّدة. لاختيار الريشة النهائية، افحص أيضًا درجة الفولاذ ومعالجة السطح والرأس والقطر والأطوال والساق؛ فالاختصار وحده لا يُكمل مواصفة الاستبدال.
هل ريشة الكوبالت تُعد أيضًا ريشة HSS؟
نعم، تنتمي ريش فولاذ السرعات العالية المحتوية على الكوبالت إلى عائلة HSS. يدل وصف HSS-Co على وجود الكوبالت في السبيكة، بينما تحدّد تسميات مثل M35 وM42 درجة الفولاذ. لا يعني ذلك طلاء الريشة بالكوبالت. اختر الريشة كاملة بحسب الشغلة والمثقاب؛ فوجود الكوبالت لا يثبت وحده ملاءمة هندستها أو ظروف تشغيلها.
هل كل ريشة ذهبية مطلية بالتيتانيوم؟
لا يمكن تحديد الطلاء أو المادة من اللون وحده. المظهر الذهبي ليس مواصفة موثوقة، كما أن للريشة المطلية مادة أساسية تحت الطبقة السطحية. اقرأ وصف الاثنين، خصوصًا عند مقارنة البدائل؛ فقد تتشابه ريشتان ظاهريًا وتختلفان في المادة والرأس والطول والتطبيق.
هل تصلح ريشة HSS العادية لحفر الخرسانة؟
لا تختَر ريشة HSS حلزونية مخصّصة للمعادن لحفر مواد البناء أو الخرسانة. استخدم نوع الأداة ووضع التشغيل المحدّدين لمادة الشغلة والمثقاب. فالريشة متعددة المواد ذات الطرف الملائم تصميم آخر، ولا تصبح ريشة المعادن العادية صالحة للتطبيق نفسه لمجرد أن الريشتين تدخلان الظرف نفسه.
ما الفرق بين SDS وHSS عند شراء ريش الحفر؟
يصف SDS نظام اتصال الساق بالحامل، بينما يصف HSS مادة القطع. ريشة HSS عادية مخصّصة للمعادن بساق مستقيمة ليست بديلًا مباشرًا لريشة حفر طرقي بساق SDS. طابق نظام التثبيت ومادة الشغلة ووضع التشغيل؛ فإضافة محوّل وحدها لا تجعل ريشة المعادن صالحة للحفر بالطرق.
هل يمكن إعادة سنّ ريش HSS؟
يمكن إعادة سنّ كثير من الريش الحلزونية إذا سمحت أبعادها وحالتها وتصميمها. يجب استعادة هندسة الرأس بصورة صحيحة، بما في ذلك تخفيف القلب أو الرأس المشقوق عند الحاجة. قد يزيل الجلخ الطلاء من المنطقة المعالجة، وقد لا تكون الريشة شديدة التلف أو القصيرة جدًا بعد الجلخ مناسبة أو مجدية لإعادة الاستخدام.
الخلاصة
تحدّد علامة HSS عائلة مادة القطع. ويعتمد الاختيار الموثوق على مطابقة هذه المادة مع هندسة الرأس والمجاري والطول وطريقة التثبيت الملائمة للشغلة الفعلية. ميّز بين درجة السبيكة وطريقة التصنيع والطلاء، وافحص إعداد التشغيل قبل إرجاع كل مشكلة حفر إلى نوع الفولاذ.
أرسل إلى AXIMET مادة الشغلة والجهاز والقطر والعمق المطلوب ومواصفة الريشة الحالية لمناقشة خيار مناسب من تشكيلة ريش HSS والكوبالت.