
Para taladrar acero endurecido, identifique primero el grado, su estado y la dureza real. Después elija una herramienta y una máquina adecuadas para el agujero. El nombre «cobalto» o «carburo» no establece por sí solo un campo de aplicación ni resuelve las limitaciones del montaje.
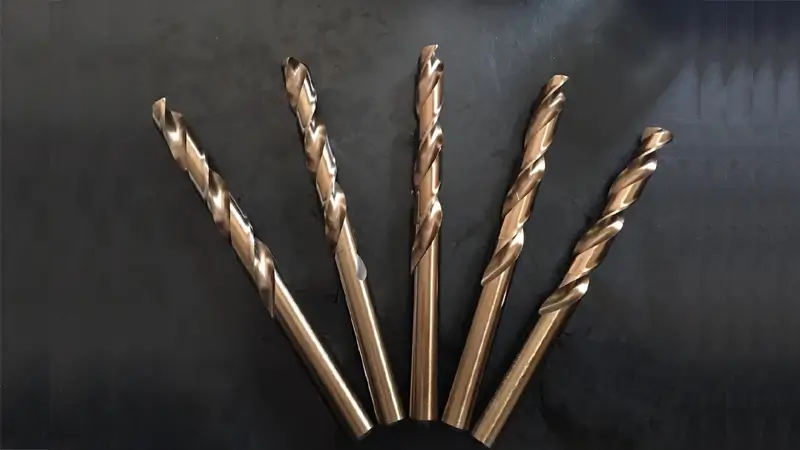
Qué broca elegir para acero endurecido
La selección empieza con una pieza conocida, no con el material de herramienta más duro disponible. Un acero tratado térmicamente, una chapa antidesgaste y una pieza de estado desconocido pueden requerir soluciones distintas. Compruebe que la broca terminada está destinada a esa condición y que la máquina puede proporcionar el método de trabajo necesario.
Las familias especializadas muestran el nivel de detalle que conviene buscar. El catálogo WH70 de OSG describe una familia de brocas para acero endurecido con geometría, aplicaciones de dureza y códigos propios. Es una referencia del tipo de información necesaria; no establece una capacidad de los productos AXIMET.
| Situación inicial | Enfoque de selección | Información decisiva |
|---|---|---|
| Acero tratado conocido y máquina estable | Comparar brocas expresamente aptas para ese estado | Dureza, agujero, portaherramientas, refrigeración y datos de corte propios |
| Chapa antidesgaste identificada | Consultar conjuntamente al fabricante del acero y al de la herramienta | Grado de chapa, espesor, estabilidad y agujero requerido |
| Equipo manual o menos estable | Comprobar si una broca HSCo apta para la aplicación resulta adecuada | Estado del material, sujeción, control del avance y diseño de broca |
| Acero desconocido o superficie modificada | Identificar primero el estado de la pieza | Grado, tratamiento, dureza y posición del agujero |
La orientación de SSAB para Hardox distingue herramientas según estabilidad, velocidad, potencia y refrigeración. SSAB limita esa orientación a sus propios aceros. Sirve para comprender la relación entre herramienta y montaje, no como regla universal de dureza para cualquier broca de cobalto.
Identificar el acero y su estado
Un nombre de grado sin condición de suministro puede dejar la selección incompleta. Indique si la pieza está tratada térmicamente y qué información de dureza existe. Si solo se conoce que «es acero duro», todavía falta una característica importante para evaluar la herramienta.
Acero inoxidable y acero endurecido tampoco son sinónimos. El primero describe una familia de composiciones; el segundo, una condición. Una pieza inoxidable necesita su grado y tratamiento, igual que un acero al carbono o aleado. Clasificar todos los inoxidables bajo una única dureza puede conducir a una compra equivocada.
Utilice el registro del material y datos representativos de la zona que se va a taladrar. Si el componente se ha modificado o su superficie presenta una condición diferente, descríbalo en la consulta. Un resultado obtenido en otra chapa o componente no demuestra que la nueva pieza esté dentro del mismo campo de aplicación.
No convierta una incertidumbre del material en una exigencia inventada para la broca. Aclare lo que sabe y lo que no sabe antes de pedir una cantidad de producción. La selección es más precisa cuando la condición de la pieza está definida que cuando solo se solicita un material de herramienta supuestamente superior.
Definir el agujero antes de seleccionar
Diámetro y profundidad son necesarios, pero no describen por sí solos todo el trabajo. Un agujero ciego, una entrada curva y un agujero pasante sobre una cara plana presentan condiciones distintas. Incluya los requisitos del plano que deba cumplir la pieza terminada.
| Dato del agujero | Por qué importa |
|---|---|
| Diámetro y tolerancia | Permiten evaluar el tamaño y si basta con taladrar |
| Profundidad a diámetro completo | Define el alcance de corte útil, no solo la longitud total |
| Pasante o ciego | Cambia salida, espacio en el fondo y evacuación |
| Forma de entrada y salida | Identifica un contacto inclinado, curvo o desigual |
| Taladro previo o agujero transversal | Revela una característica existente o un corte interrumpido |
| Posición y acabado | Ayuda a determinar si hace falta una operación posterior |
Distinga profundidad hasta la punta de profundidad a diámetro completo. La forma del extremo de la broca deja una zona que no tiene el diámetro nominal del agujero. Si esa diferencia afecta al plano, indíquela en lugar de utilizar una sola medida de profundidad sin explicar a qué corresponde.
También debe describirse un agujero empezado o una zona ya trabajada. No es la misma condición de entrada que material macizo sin mecanizar. El proveedor necesita conocer esa característica para revisar la geometría y el procedimiento de la herramienta concreta.
Acero rápido con cobalto o metal duro integral
El HSS con cobalto y el metal duro integral son materiales distintos, pero ninguna de las dos etiquetas constituye una especificación completa. Hay que comprobar el campo de aplicación de la broca terminada, su geometría y las condiciones que necesita para trabajar.
El metal duro diseñado para el material puede ser una opción sólida en una máquina y montaje adecuados. Una broca genérica de carburo no equivale automáticamente a una herramienta especializada para acero endurecido. Portaherramientas, estabilidad y refrigeración siguen formando parte de la elección.
De forma similar, M42 no es una autorización para cualquier dureza. Dormer Pramet identifica brocas HSCo y de carburo concretas para determinados grados Hardox. Importan los productos y condiciones indicados. No transfiera el resultado de una chapa antidesgaste a otro componente tratado térmicamente.
Al comparar las brocas M35 y M42, conserve también longitud, punta y configuración. Un cambio simultáneo de geometría y aleación impide atribuir el resultado solo al contenido de cobalto. La comparación debe responder al trabajo real, no a una clasificación de materiales por nombre.
Comprobar que la máquina puede sostener el proceso
La máquina debe proporcionar las condiciones exigidas por la herramienta. Revise estabilidad, sujeción de pieza y herramienta, control del avance y refrigeración. Si el equipo no puede mantener el método necesario, cambiar únicamente el material de la broca puede dejar sin resolver el problema.
La aptitud de un portabrocas o portaherramientas no queda demostrada porque el mango entre físicamente. Compruebe la sujeción y el conjunto instalado. El voladizo debe responder al alcance necesario y al espacio disponible, sin confundir longitud adicional con una mejora de capacidad.
Un taladrado controlado en una máquina estable y un trabajo manual no ofrecen las mismas condiciones de avance y guiado. Explique qué equipo se utilizará al pedir una recomendación. Una referencia seleccionada bajo un montaje determinado no debe convertirse en una opción universal para equipos distintos.
Si una herramienta requiere condiciones que no se pueden conseguir, revise la elección de herramienta o de proceso. Reducir arbitrariamente la velocidad no demuestra que el método vaya a ser adecuado. La selección debe contemplar lo que realmente puede hacer el equipo disponible.
Usar datos de corte de la herramienta y el material exactos
Parta de la velocidad de corte recomendada para la referencia, el material y su estado. Conviértala a la velocidad de giro correspondiente al diámetro, manteniendo las unidades consistentes. Un número de revoluciones copiado de otro diámetro no es una recomendación transferible.
El avance, la estrategia de profundidad y la refrigeración también forman parte del método. No utilice la velocidad aislada como explicación de todo el resultado. Si una broca se limita a rozar o no produce viruta útil, la respuesta no consiste necesariamente en aumentar la presión o cambiar el nombre de la aleación.
Compruebe qué datos corresponden a herramienta nueva, qué límites de aplicación declara el fabricante y qué condiciones presupone la recomendación. El punto de partida debe ser comparable con la pieza y la máquina reales. Un ensayo de otro material puede orientar preguntas, pero no sustituye los datos de la referencia.
Conserve el método utilizado durante una prueba representativa. Si después cambia herramienta, profundidad, material o refrigeración, registre la diferencia. Esa trazabilidad permite interpretar el resultado sin presentar una condición distinta como si fuera una repetición del mismo ensayo.
Refrigeración, viruta y profundidad
La herramienta necesita alcanzar la profundidad y evacuar la viruta de la forma prevista. La longitud total incluye la sujeción; no describe por sí sola la zona útil. Compruebe alcance, longitud de hélice y espacio disponible con el conjunto montado.
La refrigeración debe corresponder a la herramienta, al material y al método. No dé por hecho que una recomendación para una broca corta se mantiene al aumentar la profundidad. Explique qué sistema de suministro de refrigerante ofrece la máquina y si existen restricciones de acceso.
Cuando el problema aparece solo al avanzar en profundidad, revise evacuación y alcance además del estado del filo. Un cambio de herramienta puede parecer una solución si también modifica la forma de evacuar viruta. Distinga esas variables para no atribuir toda mejora al material de corte.
Describa cómo y dónde aparece el fallo. Los datos del agujero y la viruta son más útiles que la afirmación general de que «la broca no sirve». No repita una operación ineficaz mientras no se haya aclarado si la herramienta puede trabajar en esa condición.
Agujeros piloto y superficies de entrada difíciles
Haga un agujero piloto solo cuando lo indique la orientación de la herramienta y aplicación seleccionadas. El piloto modifica el contacto de los filos; su diámetro y forma de punta pueden ser relevantes. Algunas operaciones requieren una preparación concreta y otras están concebidas para comenzar sin ella.
Un agujero previo, una entrada inclinada o una superficie curva deben comunicarse antes de seleccionar. No son detalles secundarios que puedan omitirse de la consulta. El contacto inicial puede cambiar aunque el diámetro final siga siendo el mismo.
No añada un piloto únicamente porque otra broca haya fallado antes. Identifique la causa y compruebe el método de la herramienta siguiente. Del mismo modo, no transfiera una secuencia de preparación entre brocas de geometrías distintas sin revisar las instrucciones.
Si el componente ya tiene un agujero parcial, conserve su diámetro, profundidad y posición. Una fotografía ayuda a explicar el estado, pero las medidas permiten evaluar la condición con más precisión. La recomendación debe partir de la pieza tal como está, no de una suposición de material macizo intacto.
Diagnosticar antes de repetir el fallo
Separe el síntoma de su posible causa. Rozamiento, astillado, rotura y mala calidad de agujero pueden tener explicaciones diferentes. La guía de diagnóstico de Sandvik Coromant distingue desgaste, daños de filo, problemas de viruta y montaje, en lugar de atribuir todo a una dureza insuficiente de herramienta.
| Lo que se observa | Qué conviene investigar |
|---|---|
| Rozamiento con poca viruta útil | Estado del filo, dureza real dentro del campo de aplicación y datos de corte |
| Astillado o rotura temprana | Sujeción, excentricidad, entrada y estabilidad de la pieza |
| Dificultad que aparece en profundidad | Evacuación, alcance y refrigeración |
| Deterioro del agujero | Cambios de filo, alineación, flujo de viruta o método |
| Diferencias entre piezas | Comparabilidad del material, sujeción y estado de herramienta |
La tabla propone preguntas, no una causa única para cada síntoma. Registre si el problema aparece al entrar o más adelante. Conserve fotografías del filo y del agujero con los datos de montaje para poder relacionar la observación con el proceso real.
Deje de repetir el mismo intento si la herramienta no está cortando de forma eficaz y la causa sigue sin aclararse. Mayor presión, otro porcentaje de cobalto o un piloto añadido no garantizan que se recupere el corte. Revise la selección antes de consumir más herramientas o alterar la pieza.
Aprobar el proceso en una pieza representativa
Una prueba debe utilizar material y montaje comparables con la producción prevista. Identifique la herramienta completa, la condición de la pieza y el método. Un resultado favorable sobre una muestra distinta no demuestra que todo el pedido vaya a comportarse igual.
Defina qué debe cumplir el agujero: dimensiones, posición, acabado y otras condiciones del plano. Registre también el estado de la herramienta y el punto en el que deja de alcanzar ese requisito. «Funciona» o «dura más» necesitan una referencia compartida para ser útiles en una decisión de compra.
Si compara dos soluciones, anote qué variables permanecen iguales. Una prueba puede demostrar que un conjunto de herramienta y método ofrece un resultado mejor, pero no necesariamente que la aleación sea la única causa. Explique la conclusión con el alcance que realmente permite el ensayo.
Conserve el código y la configuración aprobados para los pedidos siguientes. La reposición debe permitir reconocer un cambio de punta, longitud, recubrimiento o material base. Mantener esos datos evita volver a discutir una selección desde una descripción genérica de la herramienta.
Preparar una consulta que pueda responderse
Indique grado de acero, condición y dureza conocida, dimensiones del agujero, si es ciego o pasante y cualquier característica previa. Añada máquina, portaherramientas, sujeción y refrigeración disponibles. Si hay un plano o una herramienta existente, inclúyalos.
Para problemas de proceso, explique en qué momento aparece el síntoma y qué datos de corte se utilizaron. Una fotografía del filo y de la entrada o salida permite orientar la revisión, pero no demuestra por sí sola la dureza del material ni la aleación de la broca.
En una consulta sobre M42, describa el trabajo completo en vez de presentar el grado como prueba de capacidad. Si el montaje necesita otra configuración o proceso, esa información debe formar parte de la selección antes de pedir cantidades de producción.
Preguntas sobre taladrado de acero endurecido
¿Una broca M42 puede taladrar cualquier acero endurecido?
No. M42 identifica un grado HSS con cobalto, no un campo ilimitado de dureza. La broca terminada necesita una aplicación que cubra pieza, agujero y máquina. Identifique la dureza real y pregunte qué referencia y método respaldan la recomendación. Un resultado en una chapa antidesgaste no se extiende a todos los componentes tratados.
¿Acero inoxidable y acero endurecido significan lo mismo?
No. Inoxidable describe composiciones y endurecido describe una condición. Identifique grado y tratamiento de la pieza, también cuando sea inoxidable. Un nombre de grado sin condición puede dejar sin resolver una cuestión decisiva. Utilice el registro del material y datos de dureza relevantes, no ambos términos como si fueran equivalentes.
¿El metal duro integral es siempre la mejor elección?
No. Una broca de carburo diseñada para el material puede ser adecuada en un equipo capaz de sostener el proceso. Geometría, campo de aplicación, portaherramientas, estabilidad y refrigeración deben corresponder al trabajo. Si el montaje no proporciona esas condiciones, cambiar solo el material de herramienta puede no resolver el problema.
¿Debo hacer antes un agujero piloto?
Solo si lo indica la orientación de la herramienta y aplicación. El piloto modifica el contacto del filo y pueden importar diámetro y punta. Declare cualquier agujero existente o parcial: no es la misma condición que material macizo. No añada un piloto simplemente porque una broca anterior haya encontrado dificultades.
¿Qué velocidad debo usar?
Parta de los datos de corte de la herramienta para el material y diámetro reales. Convierta la velocidad de corte al régimen de giro con unidades consistentes. Avance, estrategia de profundidad y refrigeración forman parte del mismo método. Si la máquina no puede proporcionarlo, revise la selección; un régimen arbitrariamente más lento no constituye una solución demostrada.
¿Por qué la broca roza y no produce viruta?
Revise filo, campo de aplicación, dureza, sujeción y datos de corte. Identifique si ocurre en la entrada o en profundidad y conserve fotografías con los datos de montaje. Deje de repetir un proceso ineficaz mientras no se aclare la causa. Mayor presión, otra aleación o un piloto no restablecen automáticamente el corte.
Conclusión
El taladrado de acero endurecido empieza con una pieza conocida y un conjunto de herramienta y máquina adecuado. Defina el agujero, utilice orientación específica y apruebe el proceso sobre material representativo. Envíe esos datos al consultar la gama de brocas HSS y con cobalto, para que la selección responda al trabajo y no solo al nombre del material.