Cómo leer las dimensiones de una fresa de carburo
Un registro útil separa la cabeza de corte de la interfaz de la máquina. Anote siempre diámetro de cabeza (d1), longitud de corte (l2), diámetro de vástago (d2) y longitud total (l1), junto con revisión de plano y SKU.
| Código | Dimensión | Dato que debe registrarse | Efecto en la selección |
|---|---|---|---|
| d1 | Diámetro de cabeza | Diámetro máximo de corte | Define acceso, contacto y fila de RPM |
| l2 | Longitud de corte | Longitud dentada útil | Define alcance sobre borde, soldadura o cavidad |
| d2 | Diámetro de vástago | Interfaz métrica o en pulgadas | Debe coincidir con la pinza |
| l1 | Longitud total | Distancia de punta a extremo | Afecta alcance, voladizo y embalaje |
Diámetros de cabeza y longitud de corte
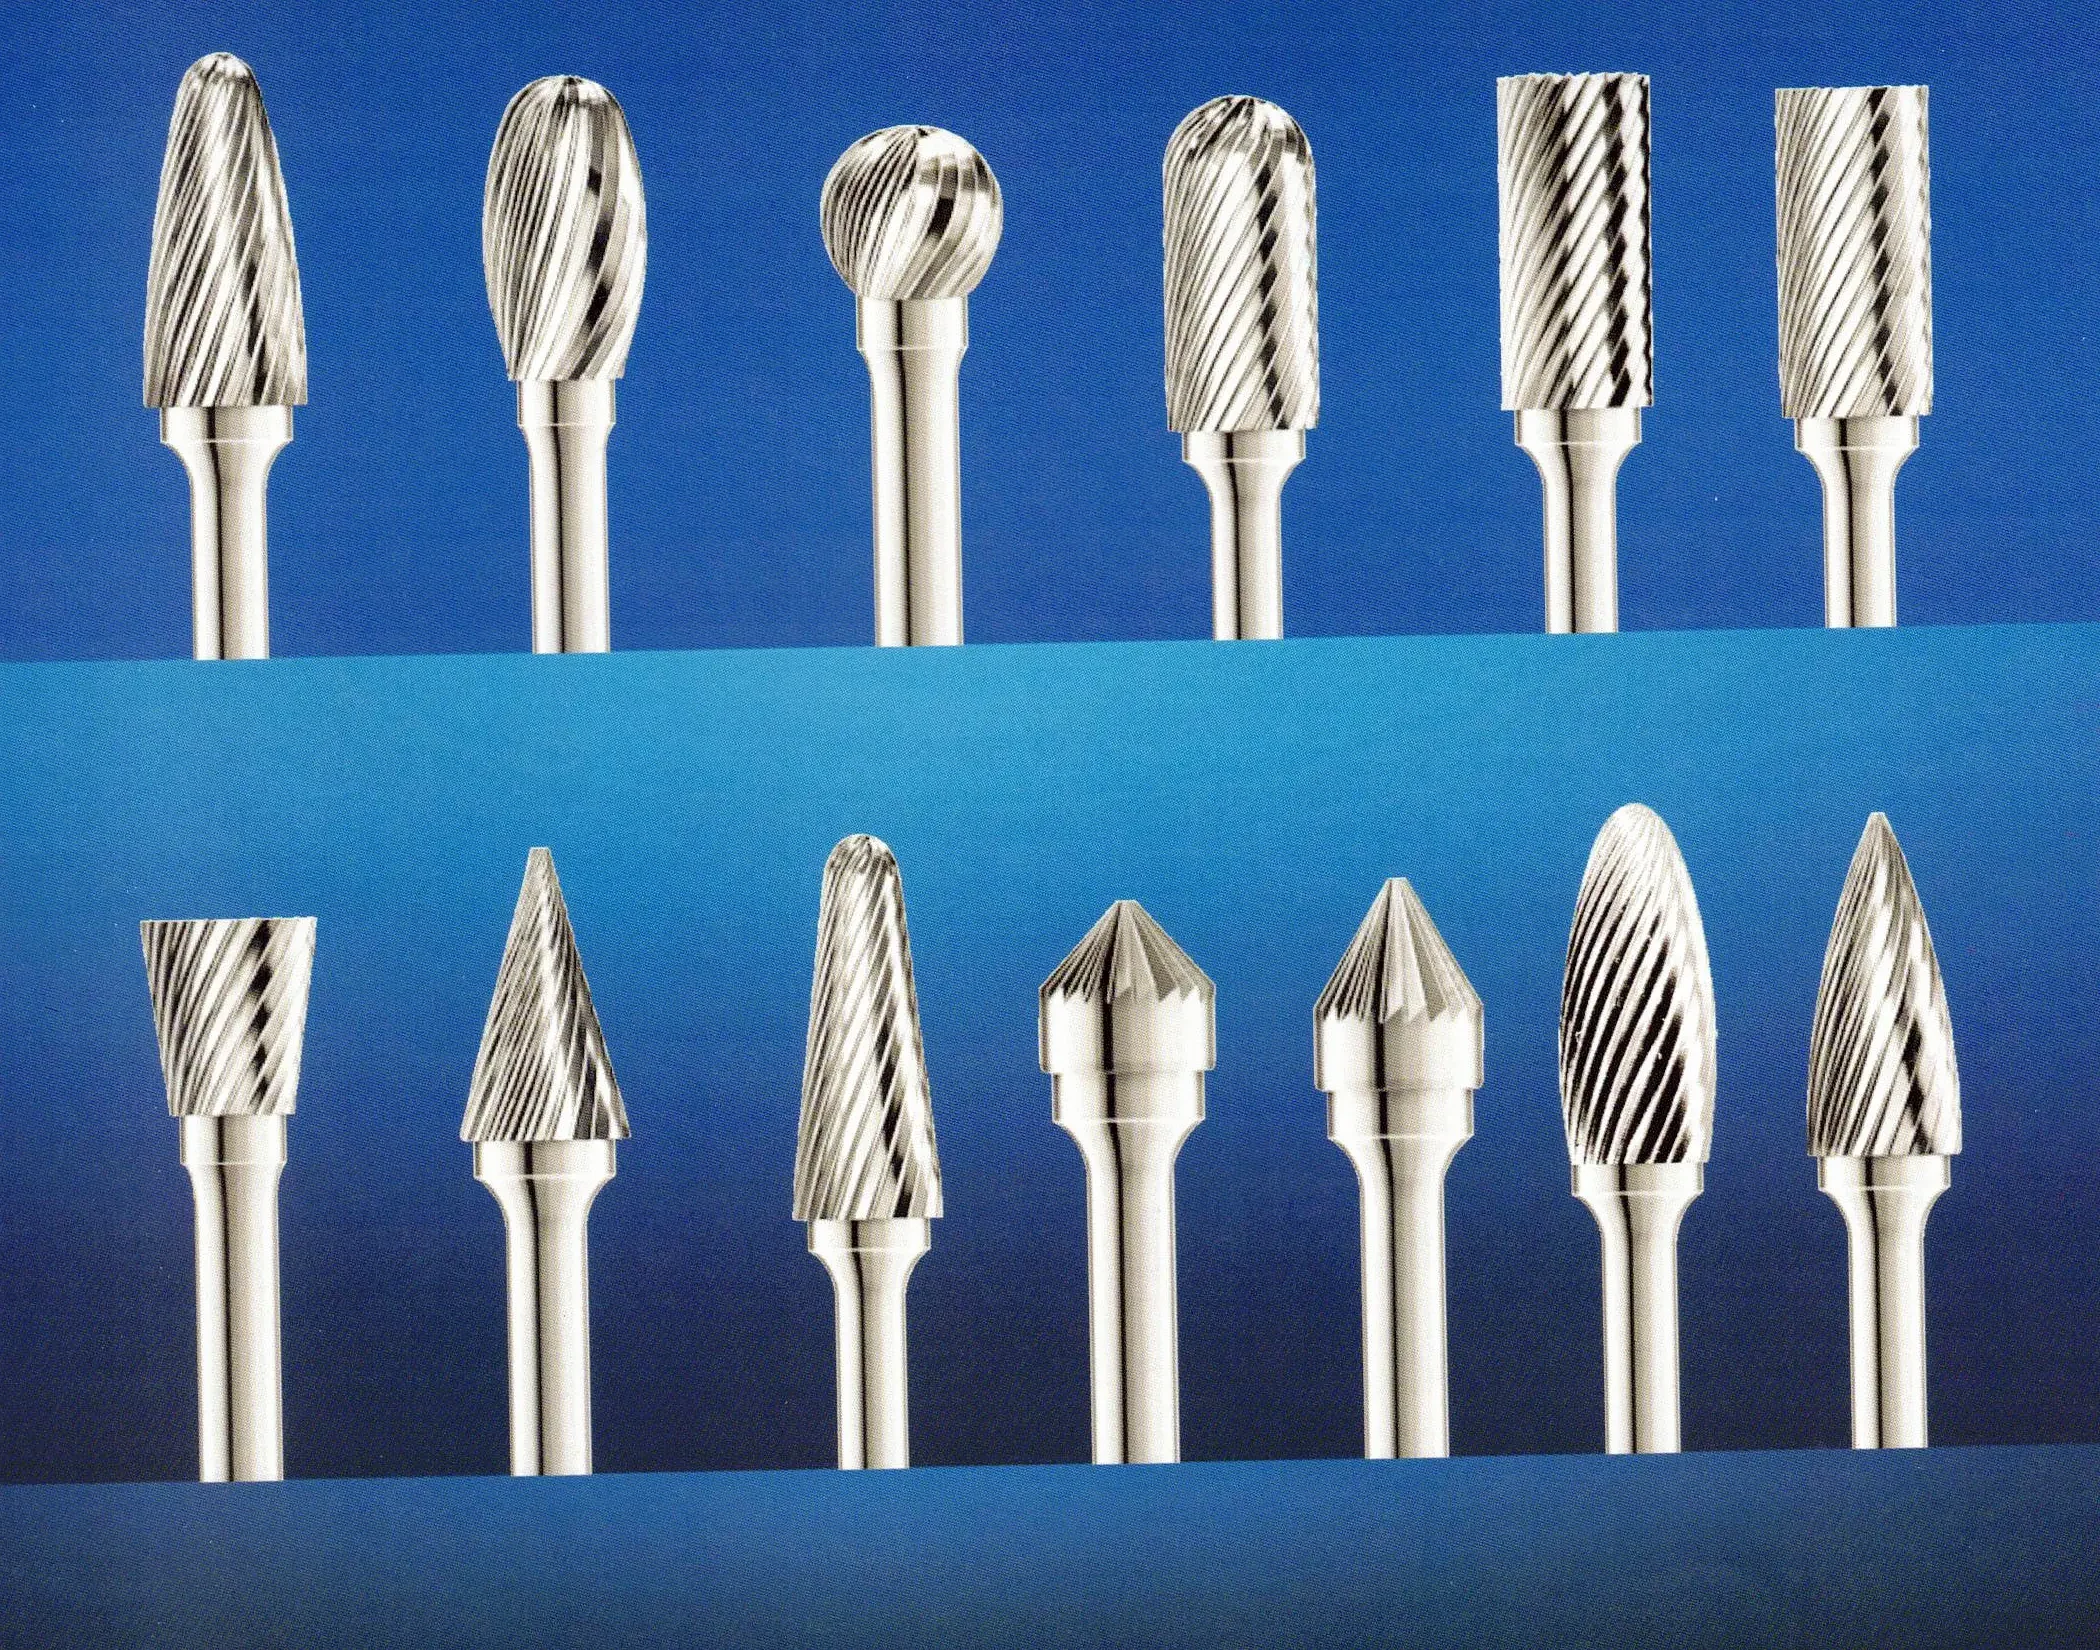
Elija la cabeza por la geometría que debe mecanizarse. Las cabezas pequeñas acceden a radios y orificios estrechos; las grandes cubren superficies abiertas, pero aumentan contacto, par y sensibilidad al descentramiento. Use la longitud de corte más corta que alcance toda la zona de trabajo.
| Diámetro de cabeza | Uso inicial | Comprobación antes del pedido |
|---|---|---|
| 3–6 mm | Desbarbado fino, orificios pequeños y contornos | Compruebe RPM y rigidez de pinza y vástago |
| 8–10 mm | Fabricación general, fundición y soldadura | Ajuste forma y longitud; compruebe potencia |
| 12–16 mm | Bordes abiertos y arranque elevado | Compruebe velocidad, potencia, acceso y contacto |
Medidas del vástago y ajuste de la pinza
El vástago es una interfaz de máquina. Cada medida nominal exige su pinza correspondiente. No coloque 6 mm en una pinza de 1/4 pulgada ni 3 mm en una de 1/8 pulgada sin un sistema reductor específico aprobado por el fabricante.
| Vástago | Diámetro exacto | Pinza necesaria | Uso comercial |
|---|---|---|---|
| 3 mm | 3,000 mm | 3 mm | Gamas métricas miniatura |
| 1/8 pulgada | 3,175 mm | 1/8 pulgada | Herramientas pequeñas del mercado en pulgadas |
| 6 mm | 6,000 mm | 6 mm | Amoladoras rectas métricas |
| 1/4 pulgada | 6,350 mm | 1/4 pulgada | Amoladoras industriales norteamericanas |
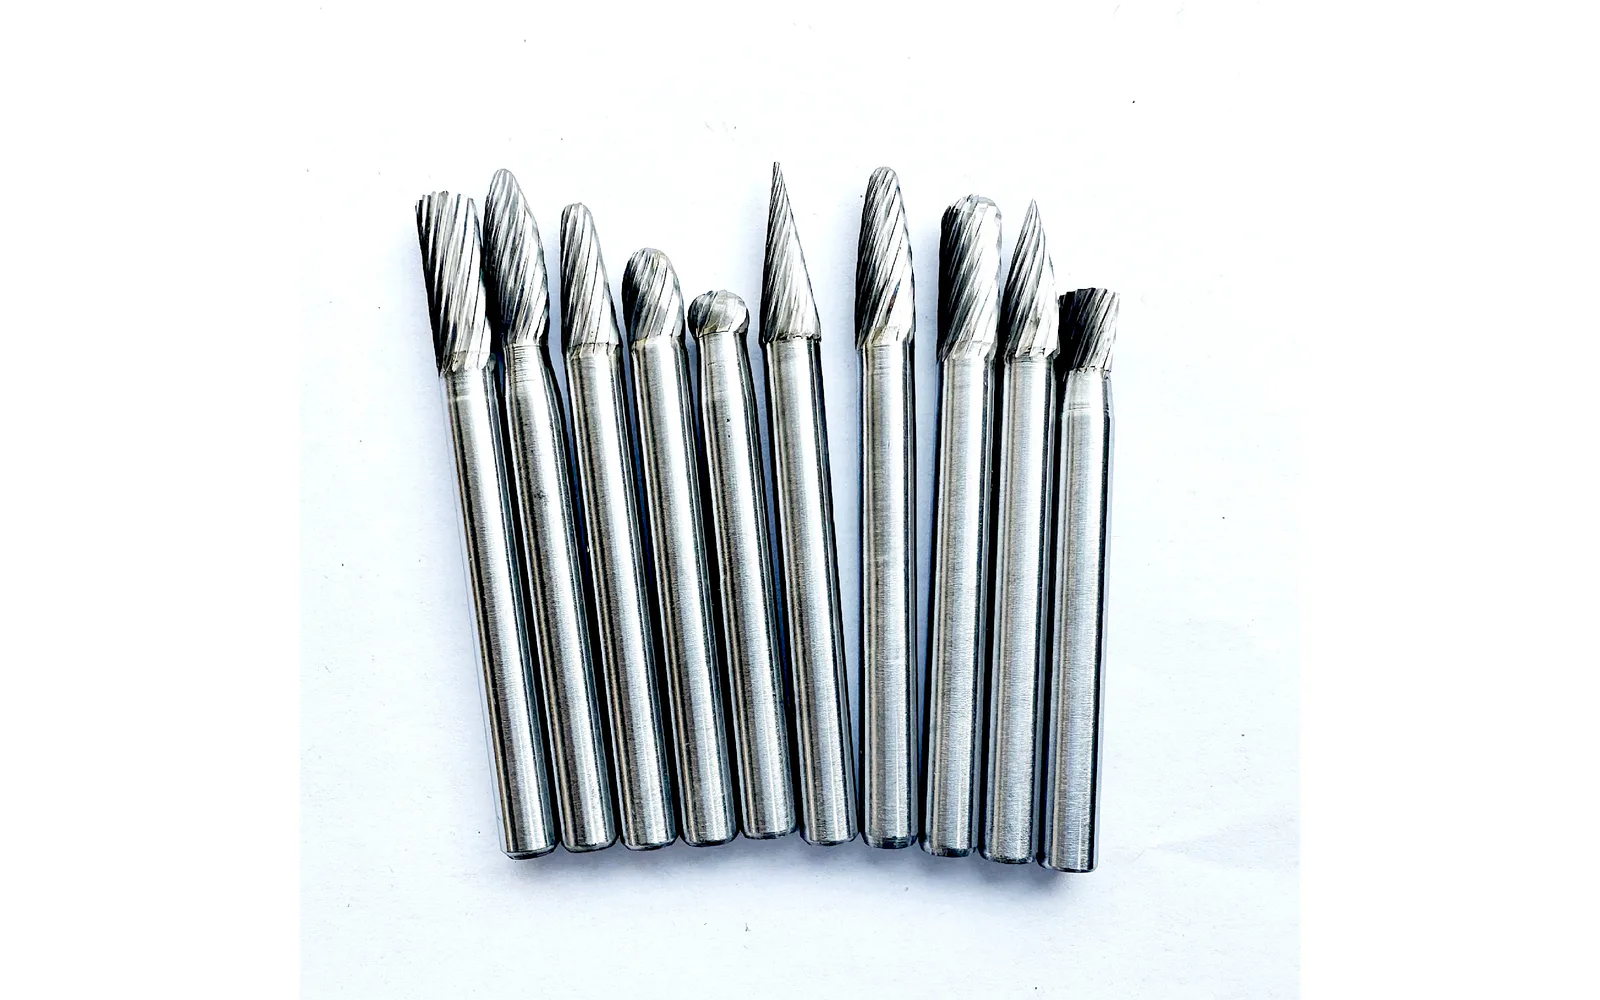
Tabla de RPM por diámetro de cabeza
Las RPM dependen de velocidad de corte, diámetro, material y dentado. La tabla reproduce relaciones publicadas; primero confirme la banda de velocidad del fabricante. Son valores de referencia, no límites universales de los modelos AXIMET.
| Diámetro de cabeza | 250 m/min | 450 m/min | 600 m/min | 750 m/min | 900 m/min |
|---|---|---|---|---|---|
| 3 mm | 27,000 | 48,000 | 64,000 | 80,000 | 95,000 |
| 6 mm | 13,000 | 24,000 | 32,000 | 40,000 | 48,000 |
| 8 mm | 10,000 | 18,000 | 24,000 | 30,000 | 36,000 |
| 10 mm | 8,000 | 14,000 | 19,000 | 24,000 | 29,000 |
| 12 mm | 7,000 | 12,000 | 16,000 | 20,000 | 24,000 |
| 16 mm | 5,000 | 9,000 | 12,000 | 15,000 | 18,000 |
Cómo usar la tabla:Las RPM dependen de velocidad de corte, diámetro, material y dentado. La tabla reproduce relaciones publicadas; primero confirme la banda de velocidad del fabricante. Son valores de referencia, no límites universales de los modelos AXIMET.
Fuente técnica de referencia:catálogo técnico de fresas de metal duro de PFERD. La tabla no constituye una especificación de modelo AXIMET. Antes de usar un valor, confirme diámetro de cabeza, dentado, material y estado de la pieza, longitud de vástago expuesta, rigidez de la sujeción y el menor límite nominal entre fresa, pinza y máquina.
Cómo determinar las mejores RPM
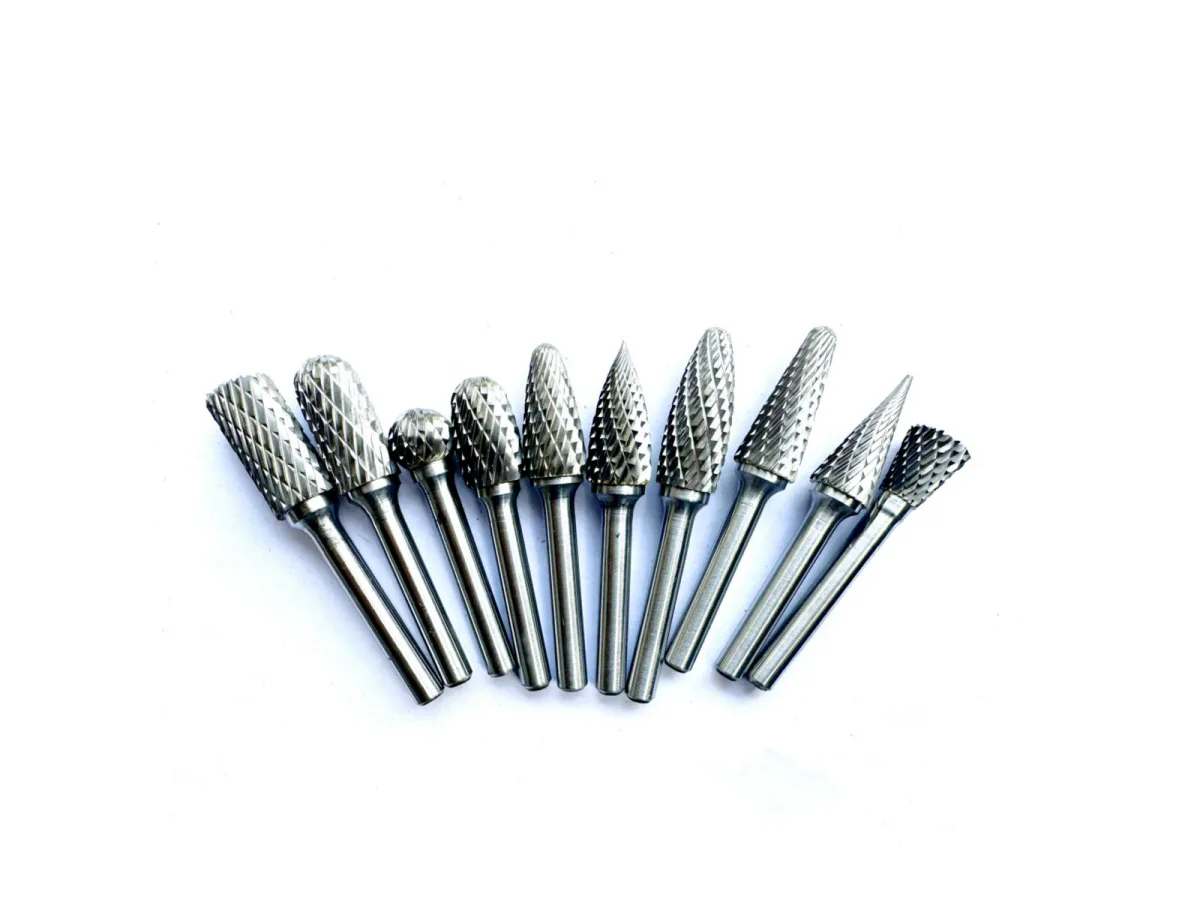
No existe una única RPM ideal. Confirme material, dentado, diámetro, vástago, voladizo, rango de la máquina y pinza. Empiece en el extremo inferior aprobado, use contacto ligero y móvil, y registre viruta, vibración, calor, acabado y carga de dientes.
- No existe una única RPM ideal. Confirme material, dentado, diámetro, vástago, voladizo, rango de la máquina y pinza. Empiece en el extremo inferior aprobado, use contacto ligero y móvil, y registre viruta, vibración, calor, acabado y carga de dientes.
Ajuste de velocidad para fresas de vástago largo
El mayor alcance aumenta la flexión. No aplique a una fresa extendida las RPM de una estándar. Minimice el vástago expuesto y use el límite publicado para el modelo exacto; el límite en vacío puede diferir del límite durante el corte.
| Diámetro de cabeza | Longitud de vástago | RPM máximas en vacío | RPM máximas en aplicación |
|---|---|---|---|
| 3 mm | 75 mm | 10,000 | 31,000 |
| 6 mm | 75 mm | 6,000 | 15,000 |
| 6 mm | 150 mm | 8,000 | 15,000 |
| 8 mm | 150 mm | 6,000 | 11,000 |
| 10 mm | 150 mm | 4,000 | 9,000 |
| 12 mm | 150 mm | 3,000 | 7,000 |
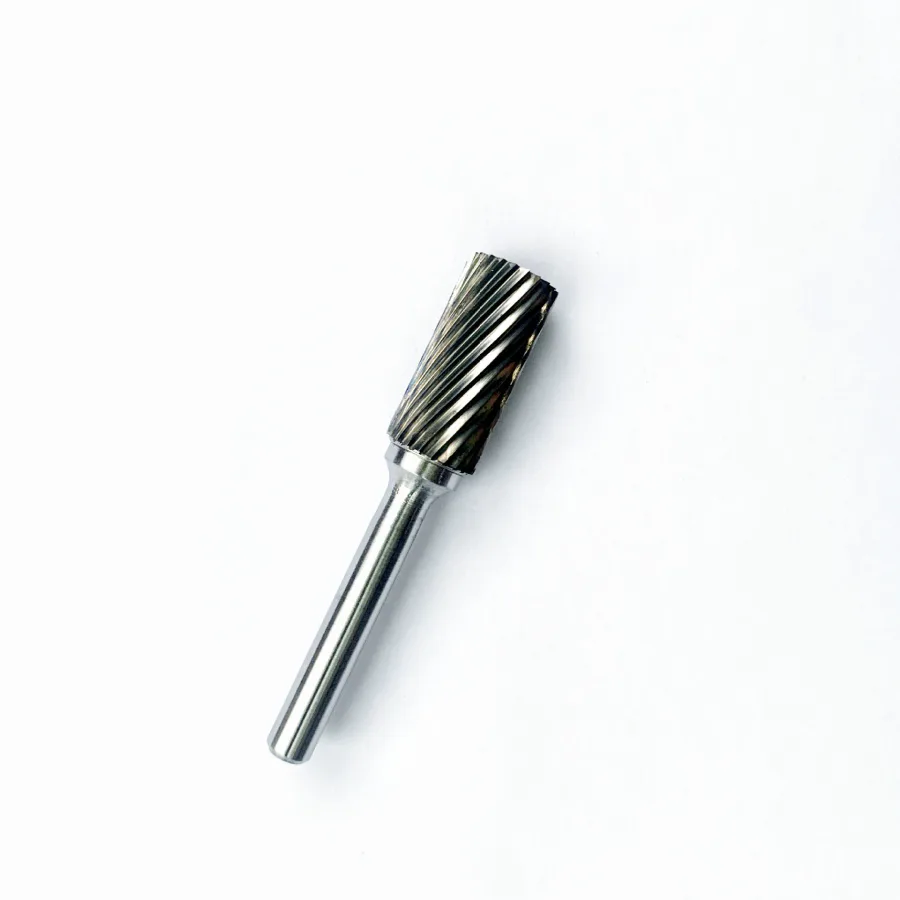
Uso en herramientas rotativas de alta velocidad
En una herramienta rotativa compacta no basta con las RPM sin carga. Confirme pinza, diámetro admisible del accesorio, potencia, ciclo de trabajo y rigidez. No presente todas las fresas miniatura como universalmente compatibles.
Cómo elegir un surtido de medidas
Separe primero plataformas métricas y en pulgadas. Use 3–6 mm para acceso preciso, 8–10 mm para fabricación general y 12–16 mm para superficies abiertas. Mantenga modelos estándar y largos como familias distintas y asigne un código a cada combinación.
- Separe primero plataformas métricas y en pulgadas. Use 3–6 mm para acceso preciso, 8–10 mm para fabricación general y 12–16 mm para superficies abiertas. Mantenga modelos estándar y largos como familias distintas y asigne un código a cada combinación.
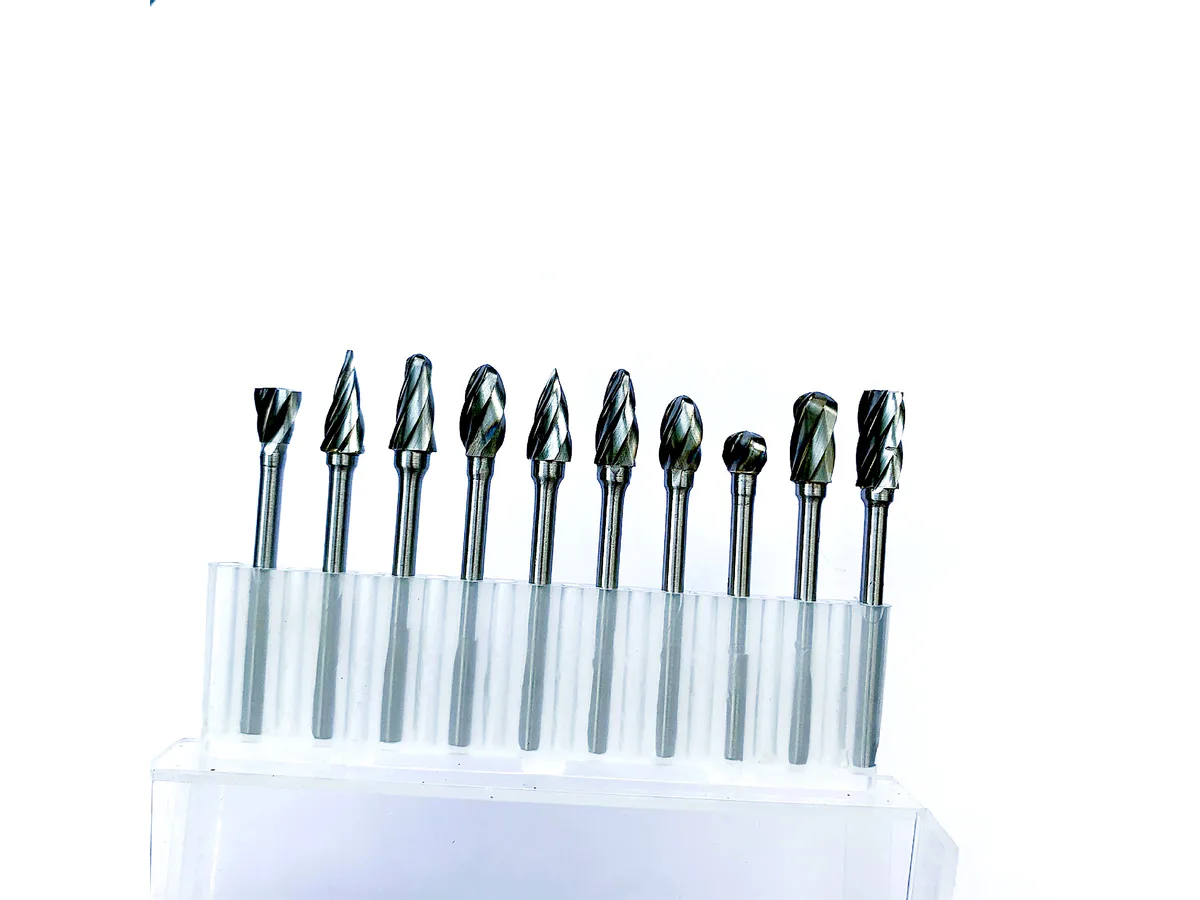
Datos necesarios para una cotización OEM
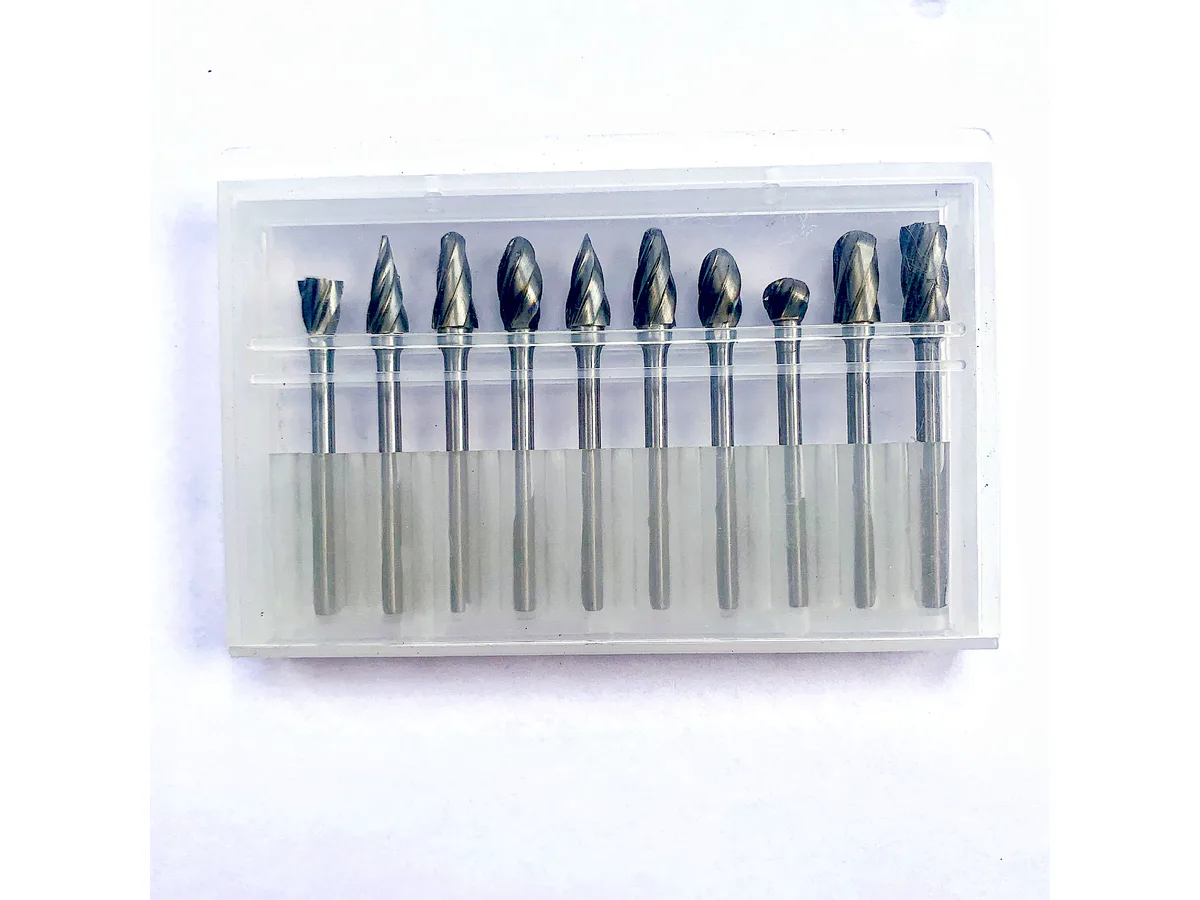
Incluya forma, d1, l2, d2, l1, construcción, dentado, material, amoladora, pinza, RPM, tolerancias, inspección, configuración, marcado, código de barras, embalaje, muestras, cantidad, previsión anual y mercado de destino.
- Incluya forma, d1, l2, d2, l1, construcción, dentado, material, amoladora, pinza, RPM, tolerancias, inspección, configuración, marcado, código de barras, embalaje, muestras, cantidad, previsión anual y mercado de destino.
Preguntas frecuentes
¿Deben almacenarse vástagos métricos y en pulgadas?
Sí, si el mercado utiliza ambos. Manténgalos como SKU, etiquetas y códigos separados.
¿Son intercambiables 6 mm y 1/4 pulgada?
No. Miden 6,000 mm y 6,350 mm y requieren pinzas distintas.
¿Qué RPM debe utilizarse?
Confirme primero el rango del fabricante para el material y el dentado; gobierna el límite más bajo del sistema.
¿Qué datos necesita una cotización OEM?
Forma, d1, l2, d2, l1, dentado, material, interfaz, tolerancias, cantidad, marcado y embalaje.
Conclusión
Continúe con lagama de fresas rotativas de carburoo revisesus aplicaciones y tipos de dentado.