
Elija la fresa rotativa según la superficie a la que debe llegar: una cilíndrica para paredes rectas, una esférica para zonas cóncavas, una tipo árbol para contornos variables y una cónica para accesos en ángulo. Esta guía compara 13 perfiles habituales y los cuidados que requiere cada uno.
Una cabeza aparentemente adecuada puede dejar una cavidad indeseada, redondear una esquina que debe permanecer recta o rozar una superficie contigua. Las comparaciones y los ejemplos siguientes ayudan a elegir las fresas para metal según esas diferencias prácticas.
Tabla rápida de formas de fresas rotativas de carburo
Empiece por la geometría de la pieza y compárela con la cabeza de corte. Las aplicaciones de la tabla sirven para iniciar la selección; las dimensiones, el dentado, el material y el acceso determinan si una fresa concreta sirve para el trabajo.
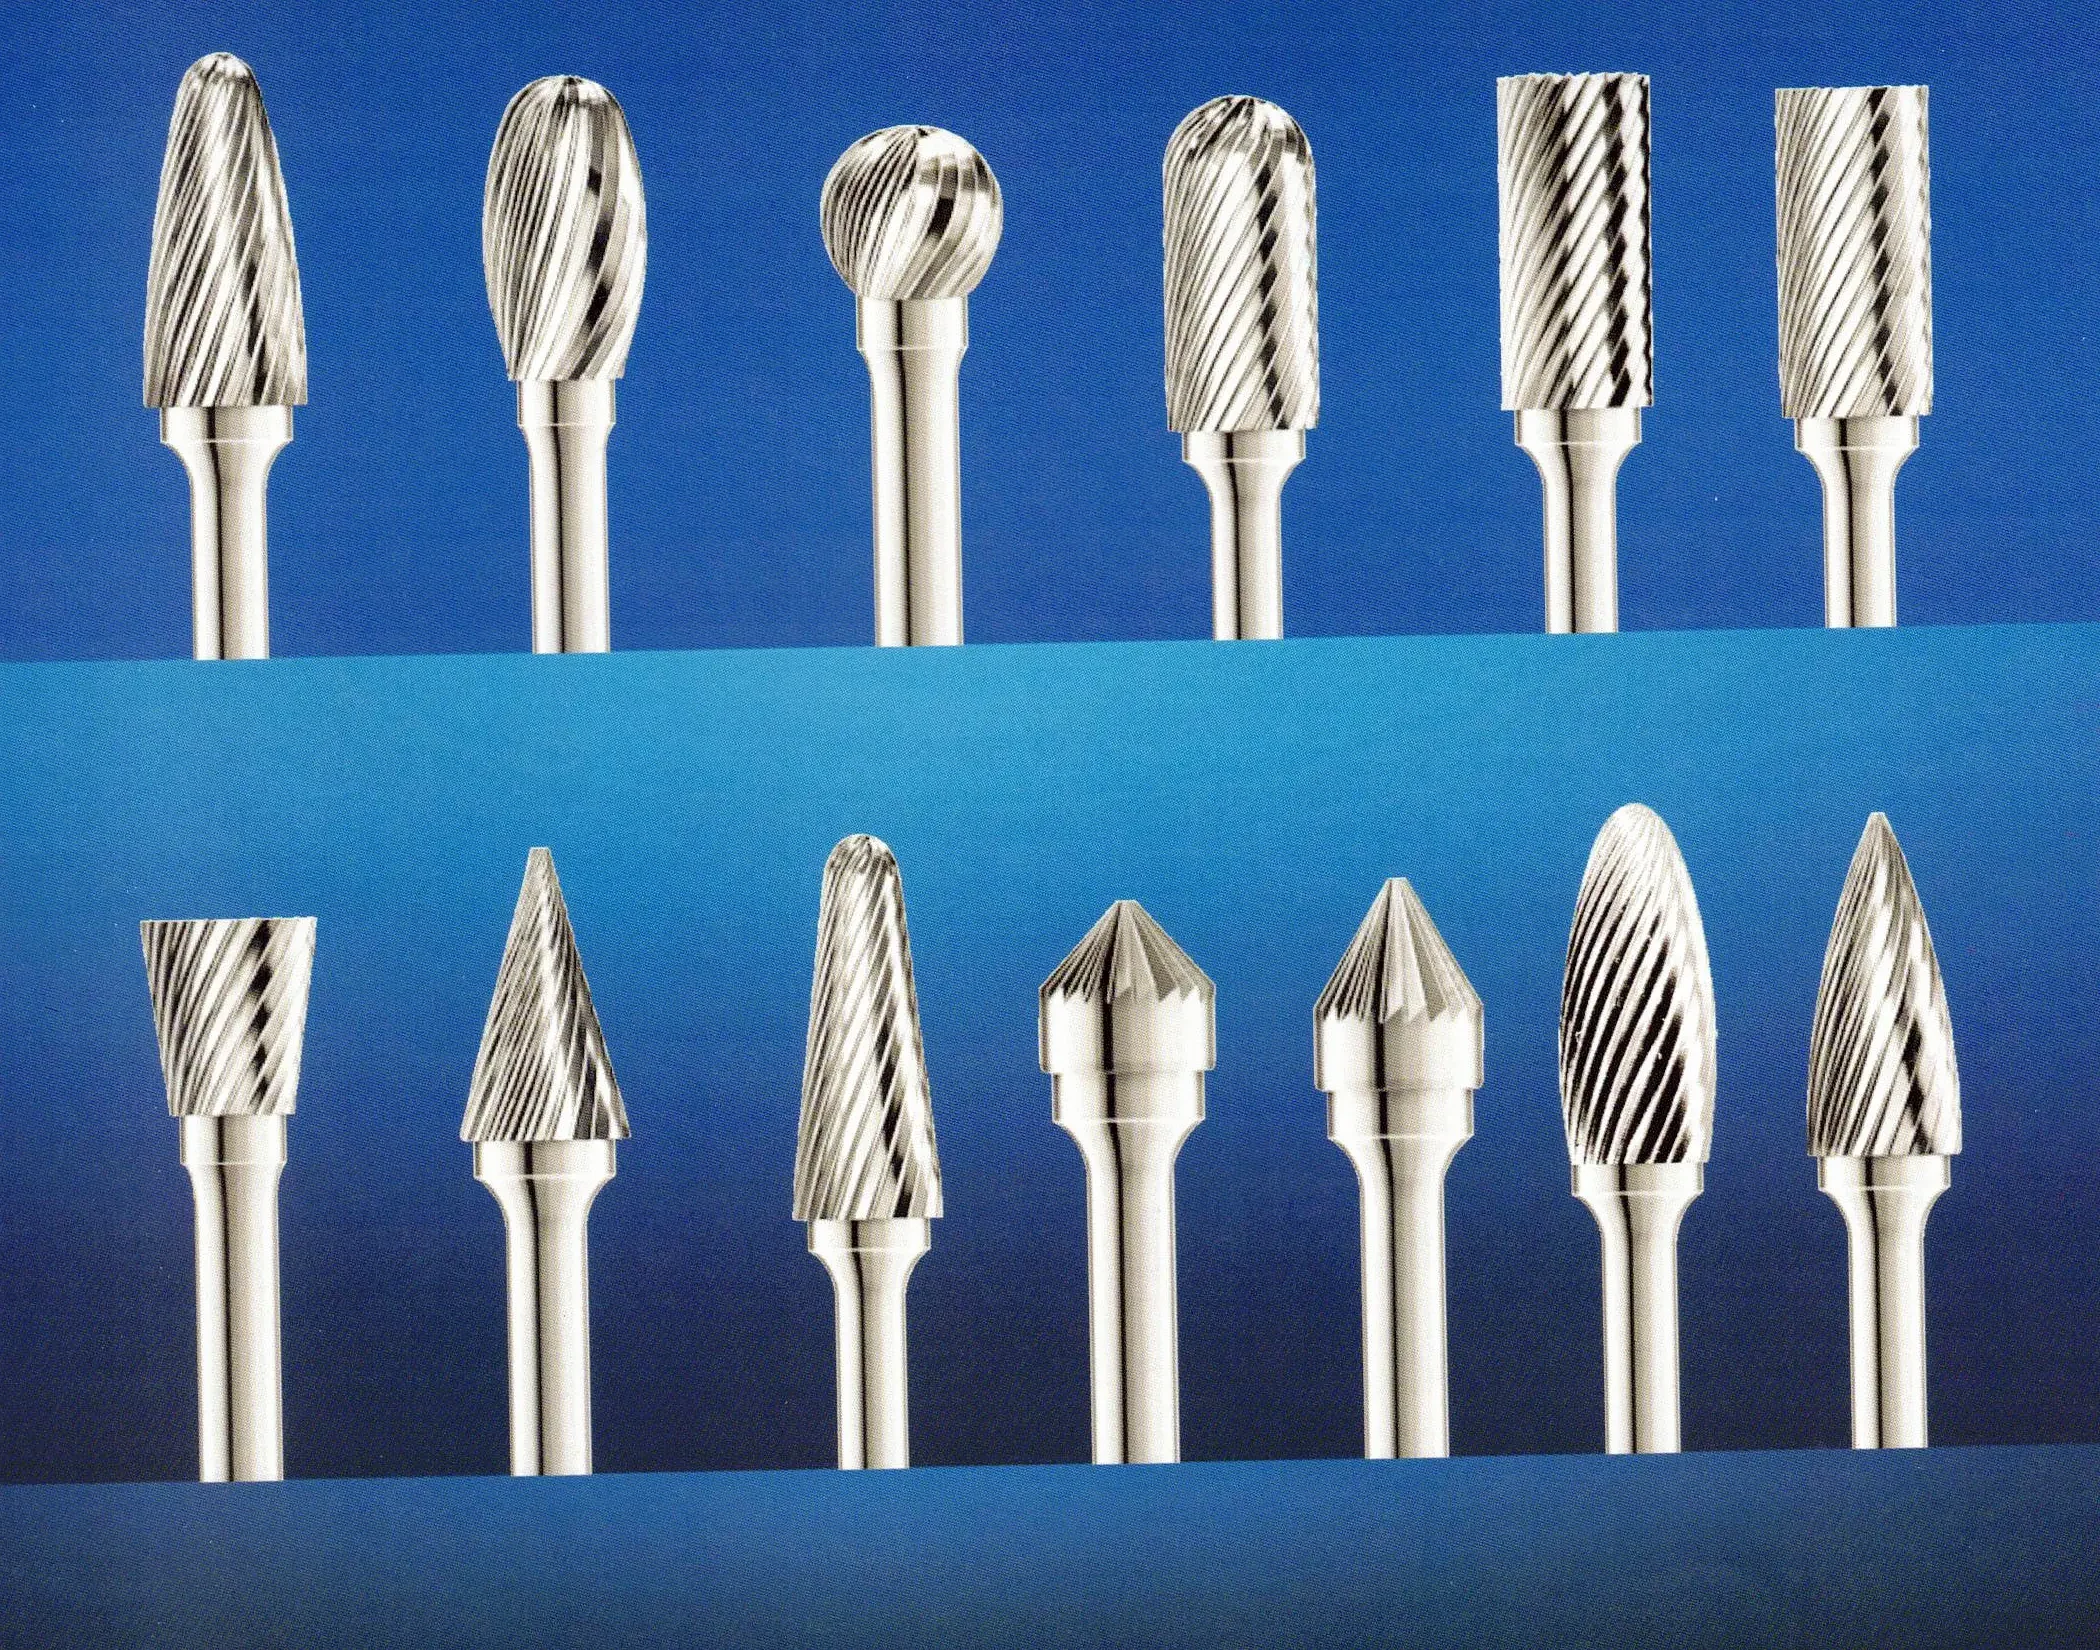
| Código | Perfil de cabeza | Aplicación inicial útil | Límite de selección |
|---|---|---|---|
| SA | Cilíndrica, extremo liso | Corte lateral en paredes y bordes rectos accesibles | El extremo liso no tiene dientes frontales. |
| SB | Cilíndrica, corte frontal | Corte lateral y trabajo frontal accesible | El corte frontal no la convierte en broca ni en herramienta universal de penetración. |
| SC | Cilíndrica, punta redondeada | Zonas rectas unidas a una transición curva | La punta redondeada no conserva una esquina interior viva. |
| SD | Esférica | Cavidades cóncavas y huecos curvos accesibles | La esfera puede dejar una cavidad en una superficie que debe permanecer plana. |
| SE | Ovalada | Suavizado de superficies curvas amplias | No es la primera opción si debe conservarse una pared recta. |
| SF | Tipo árbol, punta redondeada | Contornos curvos con acceso estrecho | La punta redondeada también necesita holgura. |
| SG | Tipo árbol, punta aguda | Contornos angulares y entradas más confinadas | La punta exige contacto controlado; no es una palanca. |
| SH | Forma de llama | Canales curvos y huecos alargados | Compruebe todo el perfil frente a la entrada y superficies vecinas. |
| SJ | Cono de 60° | Bordes angulares y biseles locales accesibles | El ángulo nominal no controla por sí solo el chaflán final. |
| SK | Cono de 90° | Bordes angulares y biseles locales accesibles | El trabajo manual no produce automáticamente un asiento de tornillo de precisión. |
| SL | Cónica, punta redondeada | Acceso cónico con transición redondeada | El ángulo varía según el modelo; revise el plano. |
| SM | Cono puntiagudo | Zonas angulares estrechas con acceso | No fuerce la punta en una esquina cerrada. |
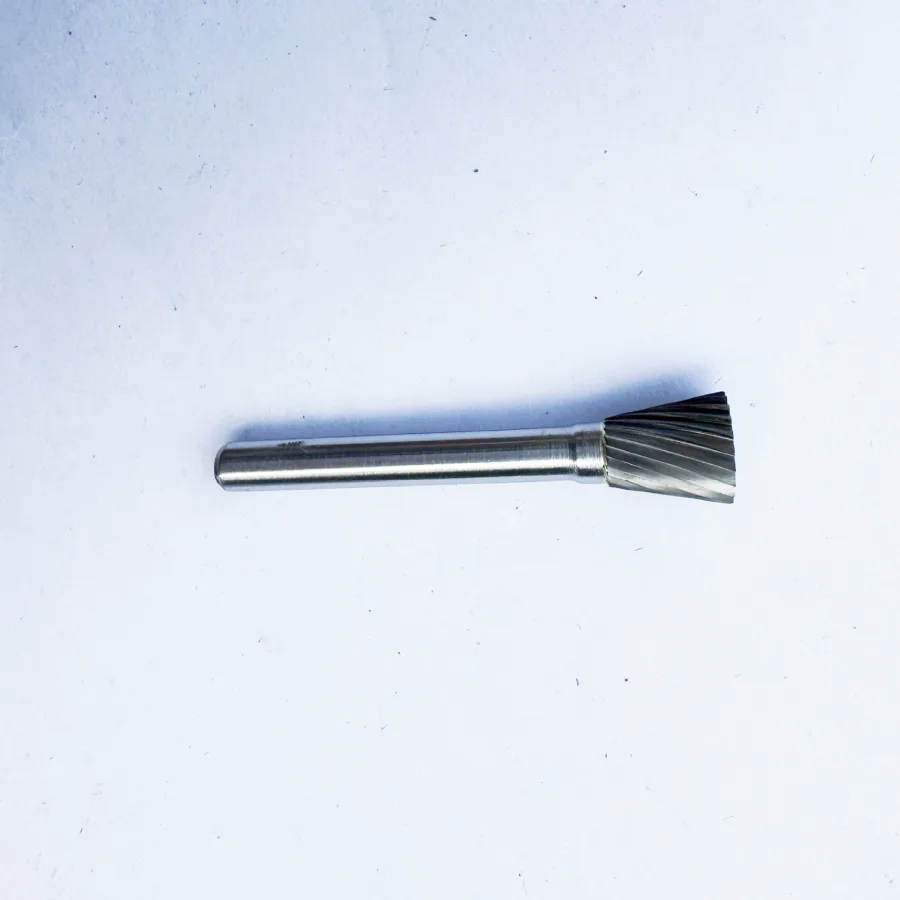
| SN | Cono invertido | Bordes posteriores adecuados y zonas bajo un reborde | La cabeza ensanchada necesita entrada, trabajo y retirada libres. |
La cabeza debe caber mientras corta, no solo al entrar. Una fresa puede atravesar un orificio y aun así resultar inadecuada cuando se inclina la máquina o la cabeza pasa por detrás de un borde.
¿Qué significan SA, SB y los demás códigos de forma?
SA–SN son códigos habituales de catálogo para perfiles industriales de fresas rotativas de carburo. Designan la familia de la cabeza, no su diámetro, longitud de corte, diámetro de vástago ni dentado. Una misma familia puede incluir varias medidas y cortes.
En esta guía, AXIMET relaciona el tipo A con el perfil cilíndrico SA de extremo liso. La equivalencia describe solo la forma: no demuestra que coincidan medidas, dentado o especificaciones. Otros proveedores emplean letras distintas; compare siempre el perfil real y la descripción. «Punta esférica», por ejemplo, puede describir el extremo redondeado de varias formas, no una cabeza esférica completa.
Separe la forma de las medidas. Consulte la tabla de medidas de fresas rotativas para comparar diámetro de cabeza, longitud de corte, ajuste del vástago y referencias de velocidad de trabajo.
Determine la superficie de contacto antes de elegir la cabeza
Piense qué parte de la cabeza debe tocar el metal y qué superficies cercanas deben quedar intactas. Tres preguntas reducen rápidamente las opciones.
¿La superficie debe quedar recta o curva?
El lateral de una cabeza cilíndrica presenta un perfil recto a lo largo de su longitud. Una cabeza esférica, ovalada o tipo árbol presenta una curva. Al eliminar un resalte de una pared, una esfera puede entrar en la abertura y, sin embargo, formar una cavidad localizada; un cilindro puede ofrecer una línea de contacto más adecuada.
En un hueco redondeado ocurre lo contrario. Un cilindro de extremo plano puede alcanzarlo, pero su esquina puede interferir con la transición prevista. Elija un perfil que siga la curva sin forzar un borde inadecuado contra la pieza.
¿Se puede ver y alcanzar el borde de trabajo?
Compruebe la aproximación desde la posición real del operario. Una cabeza larga, la nariz ancha de la máquina o una brida próxima pueden impedir el ángulo necesario aunque el diámetro de la fresa parezca suficientemente pequeño.
Una mayor longitud no resuelve todos los problemas de acceso. A veces conviene una cabeza menor, otro perfil u otra disposición de herramienta. No planifique un corte que obligue a rozar la pieza con el vástago o la pinza.
¿Hay espacio para mover y retirar la herramienta?
Deje espacio para una pasada controlada y la evacuación de virutas, especialmente en intersecciones interiores y bordes posteriores. No elija una cabeza que quede atrapada al llegar a la posición de corte. Si no hay acceso controlable, cambie la posición de la pieza o el método de desbarbado.
Diferencias de forma que provocan compras equivocadas
SA frente a SB: el extremo cambia la función
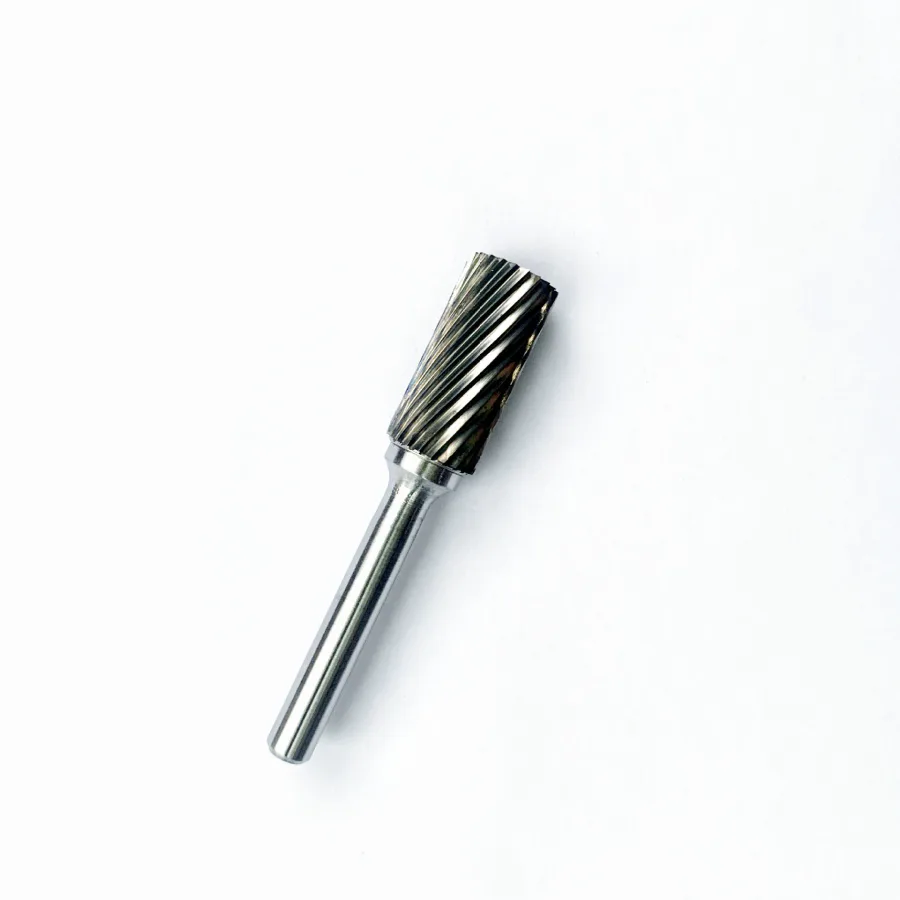
La cilíndrica SA corta por la superficie lateral y tiene un extremo liso. La SB también incorpora dientes de corte en la cara frontal. En una fotografía pequeña pueden parecer iguales de lado; examine la vista del extremo.
Decida según la zona de contacto necesaria. Si hay que trabajar una cara frontal accesible, pedir solo una «fresa cilíndrica» deja una característica sin definir. Para cortar por el lateral junto a una superficie terminada, compruebe el perfil y la holgura. Un extremo liso no tiene dientes frontales, pero también puede rozar la pieza.
Ninguna de las dos debe describirse como sustituto de una broca. El corte frontal por sí solo no demuestra que tenga geometría de corte al centro, evacuación de virutas o un proceso de penetración controlado.
SC frente a SD: un cilindro redondeado no es una esfera
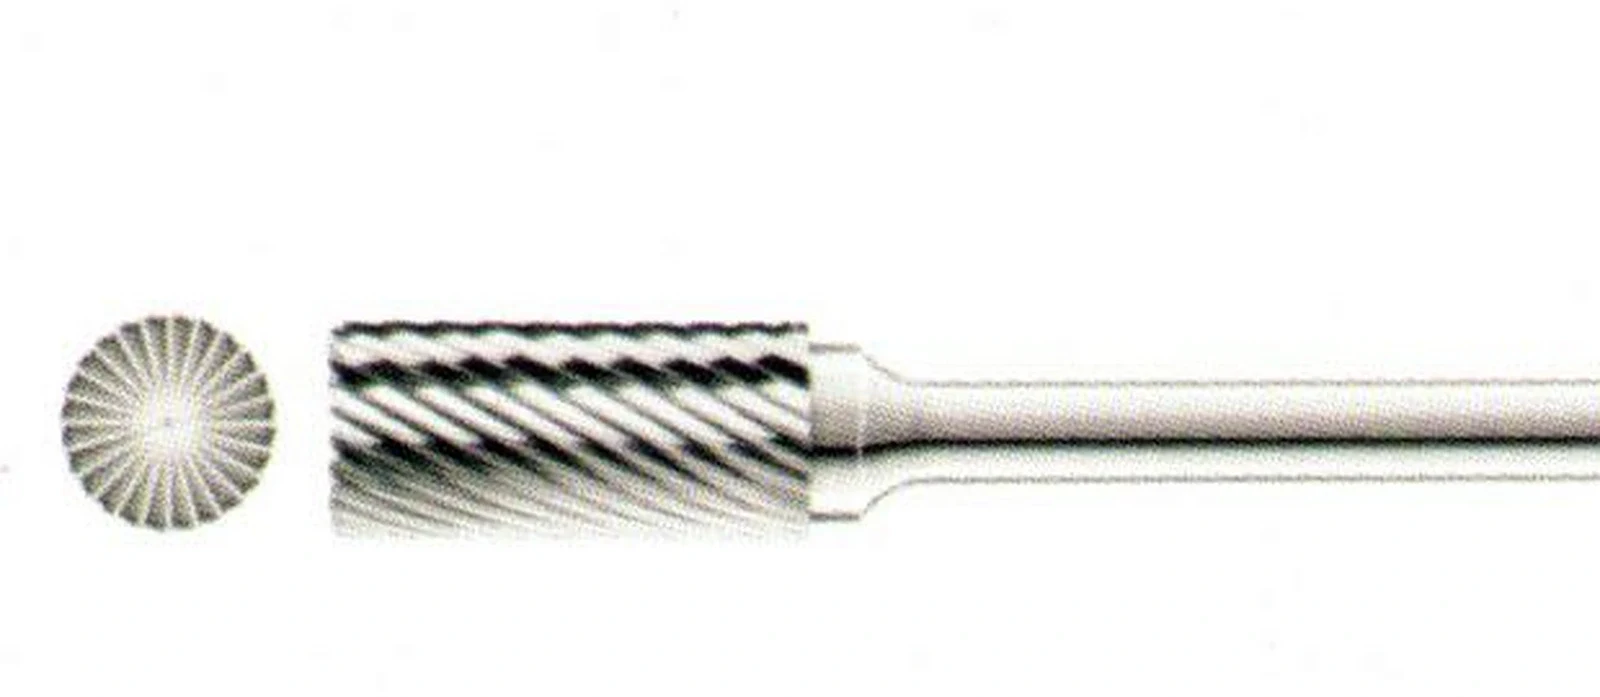
SC combina un cuerpo cilíndrico con punta redondeada; SD tiene una cabeza esférica. Elija SC cuando se trabaje una zona relativamente recta que termina en una transición curva. Considere SD cuando el contacto útil esté en una cavidad cóncava localizada.
Imagine un hueco con pared recta y fondo curvo. El perfil SC puede trabajar ambas zonas con partes diferentes de la cabeza. La esfera produce otro patrón de contacto y exige precaución junto a la pared recta. Comparar solo el radio de la punta pasa por alto esa diferencia.
SE frente a SF: ¿curva amplia o perfil estrecho?
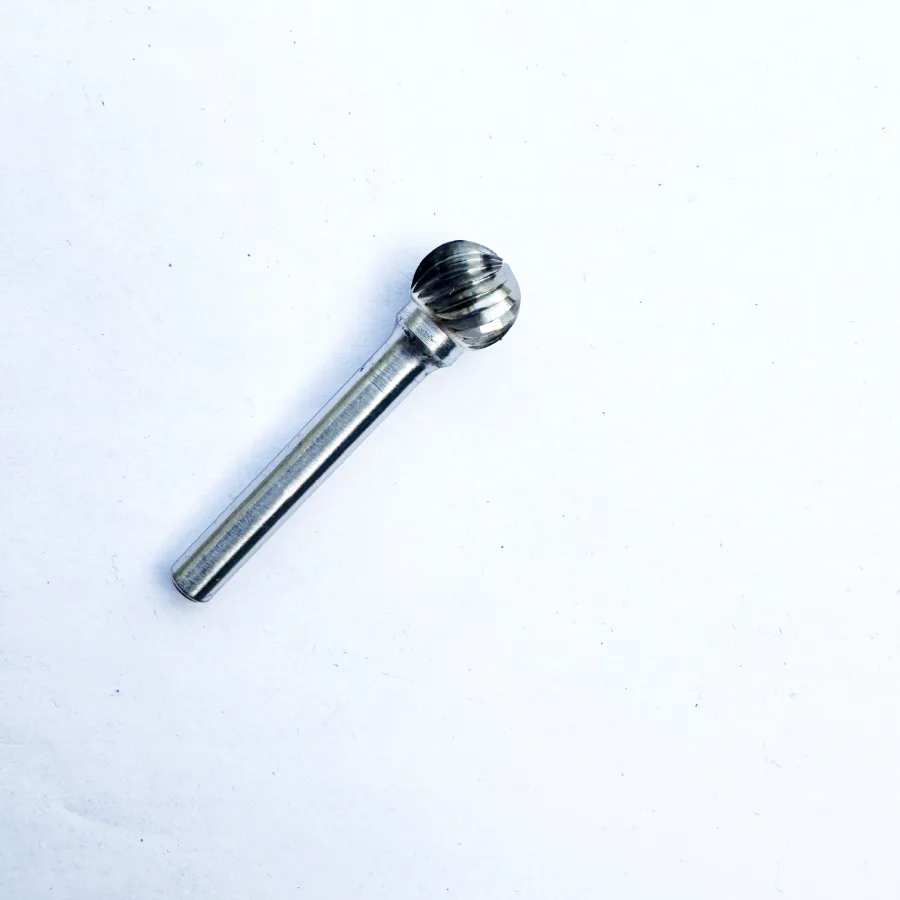
La SE ovalada tiene un contorno curvo y más lleno. La SF tipo árbol se estrecha hacia una punta redondeada. Ambas pueden servir para contornos curvos, pero requieren holguras distintas.
Trace mentalmente toda la silueta de la cabeza dentro del espacio disponible. Una ovalada puede ofrecer buen contacto en una curva abierta. La forma de árbol puede entrar donde la ovalada más ancha chocaría con material vecino. Que dos puntas redondeadas entren no significa que trabajen igual.
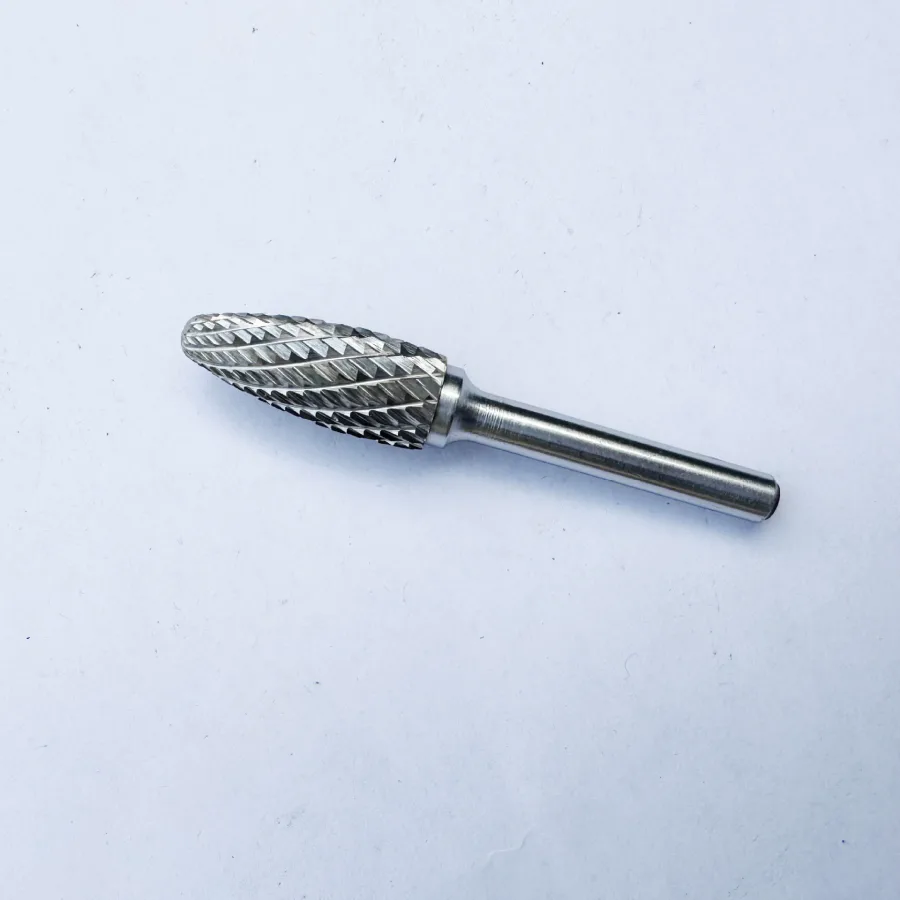
SF frente a SG: ¿punta redondeada o puntiaguda?
SF es la forma de árbol con extremo redondeado; SG, la de extremo puntiagudo. SG puede acercarse a zonas angulares más estrechas; la punta redondeada de SF crea otra transición hacia la curva circundante.
Una punta aguda solo es útil si se controla el contacto. No debe presionarse en una esquina cerrada ni utilizarse como palanca. Si una zona debe conservar su radio, considere primero un perfil redondeado adecuado en lugar de exigir al operario que mantenga la punta alejada durante cada pasada.
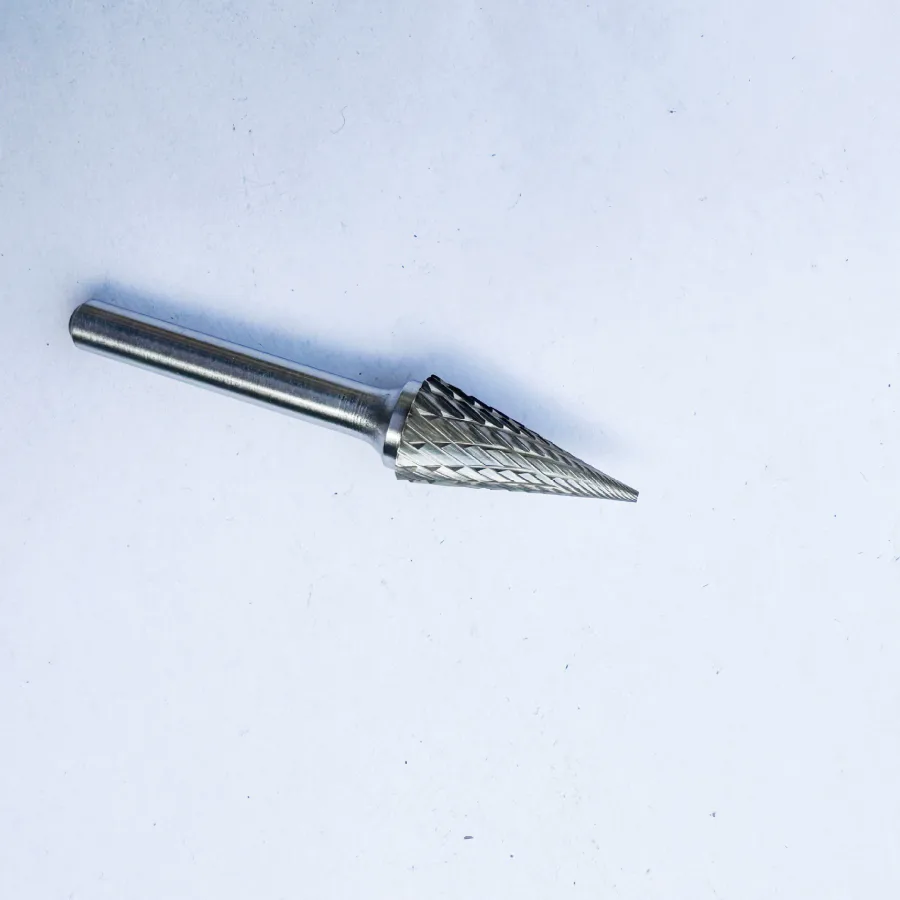
SH, SL y SM: compare el perfil lateral
Estas cabezas afiladas se confunden fácilmente en una miniatura. SH tiene una silueta alargada de llama con lados curvos. SL se estrecha y termina en un radio. SM termina en punta.
Compare curvatura, longitud y diámetro útil en el punto de contacto previsto. La llama puede seguir un canal curvo y largo; la cónica de punta redondeada, un acceso que se estrecha; el cono puntiagudo, una zona angular estrecha. Son puntos de partida geométricos, no una clasificación por rapidez de arranque.
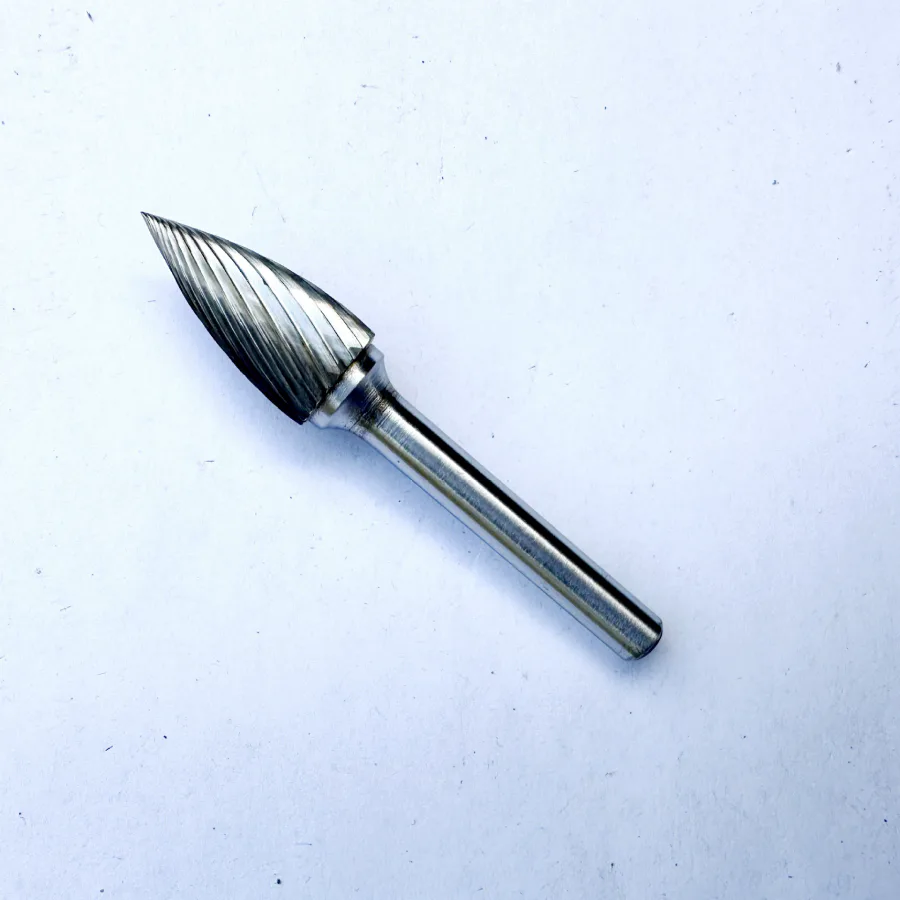
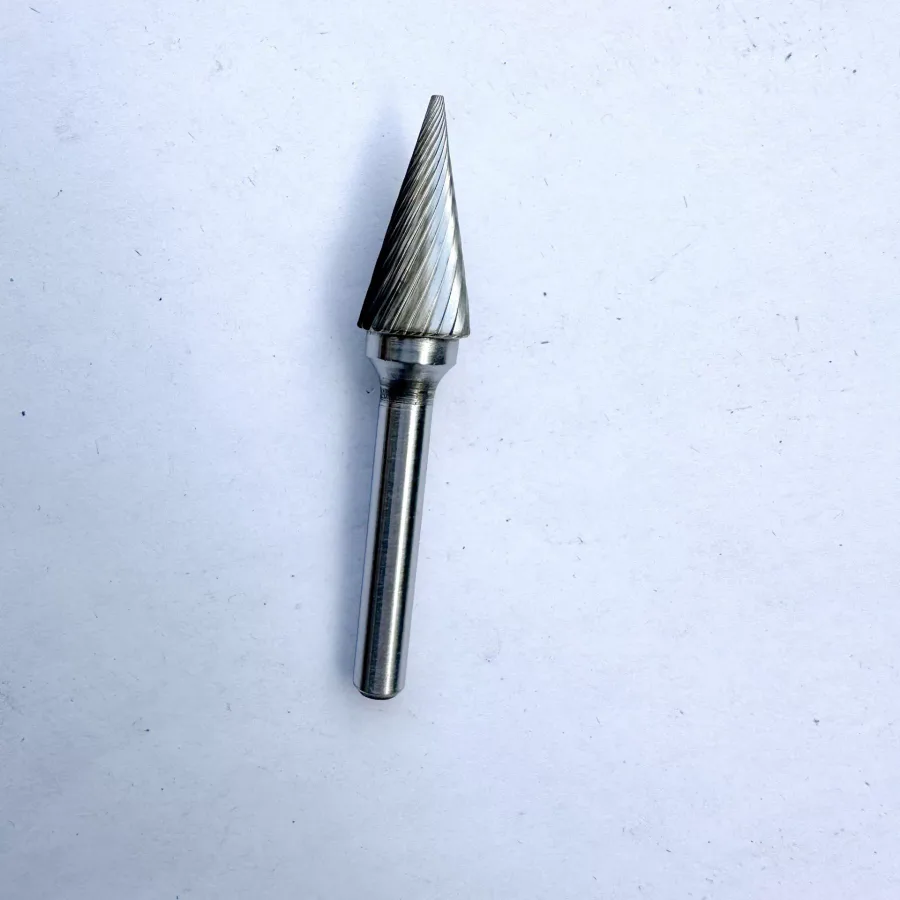
SJ frente a SK: el ángulo incluido no es la posición de la máquina
Las familias SJ y SK suelen designarse 60° y 90°, respectivamente. Son ángulos incluidos nominales, medidos entre los lados opuestos del cono en su perfil. No indican el ángulo al que debe sostenerse la amoladora recta respecto de la pieza.
El ángulo de la fresa, su orientación, el punto de contacto y el movimiento del operario influyen en el resultado. Para un avellanado definido por plano, un asiento de tornillo o un chaflán medido, emplee la herramienta y el proceso controlado apropiados. No elija una fresa cónica guiada a mano solo porque el ángulo de catálogo coincide con el del plano.
SN: planifique el borde posterior antes de cortar
El cono invertido se ensancha desde el vástago. Esta conicidad inversa puede acceder a determinados bordes bajo un reborde o al otro lado de una abertura.
La parte más ancha debe poder entrar y salir. Si el trabajo requiere contacto frontal, compruebe si la versión elegida tiene dientes en el extremo: los conos invertidos no son todos iguales. Nunca fuerce la cabeza detrás de un borde ni doble el vástago para retirarla o guiarla.
Cuatro ejemplos prácticos de selección por forma
Eliminar rebabas junto a una pared recta de fundición
Suponga que una pieza fundida tiene una línea sobresaliente junto a una pared recta. Empiece por valorar un cilindro para el contacto lateral; después, determine si también se debe trabajar una cara frontal accesible. Así distinguirá un requisito SA de uno SB.
Si la zona se une a una base redondeada, examine el perfil SC en vez de arrastrar una esquina cuadrada por la transición. Tal vez hagan falta dos cabezas: aumentar el tamaño del cilindro para acabar todo de una pasada puede dificultar el acceso junto a la base.
Evalúe el resultado frente a la forma prevista de pared y borde, no solo por la desaparición de la rebaba visible. Quitar más material de la pieza no supone una mejora.
Suavizar un hueco curvo en una pieza de aluminio
Compare primero las formas esférica, ovalada y de árbol con punta redondeada frente al hueco. Una esfera puede servir para una cavidad localizada; la ovalada, para una curva abierta; la de árbol, cuando se estrecha la entrada.
Después elija un dentado previsto para la aleación. Una forma correcta con un corte inadecuado puede cargarse de virutas y trabajar mal. La forma y el material se seleccionan por separado.
Piense también en el acabado posterior. La fresa debe crear el contorno necesario sin dejar surcos evitables para la fase abrasiva. Una cabeza redondeada, por sí sola, no produce una superficie pulida.
Trabajar cerca del pie de una soldadura o de otra zona de la pieza
Para un repaso localizado con acceso restringido, compare formas de árbol, llama y cónica con punta redondeada. Observe cómo se aproxima el lateral de cada una al metal sobresaliente sin tocar la zona contigua.
Elija una cabeza que permita contacto controlado desde una posición viable. Una punta aguda puede alcanzar un punto confinado, mientras que un perfil redondeado puede adaptarse mejor a una transición curva vecina.
En trabajos estructurales o regidos por especificación, siga los requisitos de soldadura y acabado. La forma de una fresa no autoriza retirar metal de soldadura ni cambiar la geometría de la unión. Si no puede verse o inspeccionarse la superficie exigida, reevalúe el acceso antes de cortar.
Desbarbar la cara posterior de una abertura
Un cono invertido puede ser una opción si el borde de trabajo queda detrás de una abertura accesible. Compare el diámetro de entrada, el espacio detrás del borde y la trayectoria de retirada disponible.
Si la cabeza entra pero no hay espacio para presentar la superficie de corte correcta, esa disposición no sirve. Una esfera pequeña u otra herramienta puede funcionar en algunos bordes accesibles, pero ninguna forma elimina la necesidad de holgura y control.
Forma, dentado y acabado son decisiones distintas
La tabla de formas indica dónde puede tocar la cabeza. El dentado determina cómo entran sus aristas en el material. El estado de la herramienta, la configuración y la técnica también afectan a la superficie final.
Compare las fresas de corte sencillo, doble corte y corte para aluminio según la pieza y la operación. No compre la forma correcta suponiendo que todos los dentados son intercambiables.
Si después del arranque hay que suavizar o acabar, el siguiente útil puede ser abrasivo en vez de otra fresa. La guía de fresas y accesorios para amoladora recta explica esa elección. Para más aplicaciones, consulte para qué sirven las fresas rotativas.
Cómo definir una gama de formas para compra mayorista
Parta de los trabajos de sus clientes. Una gama de mantenimiento para bordes accesibles y repaso de soldaduras necesita prioridades diferentes a otra para conductos estrechos de fundición. Comprar una unidad de cada forma no garantiza una cobertura útil.
Agrupe la demanda por geometría de contacto: paredes rectas, huecos redondeados, contornos estrechos y bordes posteriores. Después seleccione las medidas y dentados necesarios dentro de cada grupo. Dos cilindros con cortes o dimensiones diferentes pueden responder a trabajos distintos; dos puntas casi iguales quizá aporten poca cobertura adicional.
Para pedir repuestos o un lote, identifique la cabeza por nombre y perfil y facilite las medidas y condiciones de trabajo indicadas abajo. Si solo dispone de la herramienta actual, envíe fotografías nítidas de lado y del extremo, junto con las medidas disponibles. Una cabeza desgastada ayuda a identificarla, pero no prueba por sí sola su geometría original.
| Indique en la consulta | Por qué importa |
|---|---|
| Nombre de forma, código y vistas lateral/frontal | Distingue perfiles similares y la presencia de corte frontal. |
| Diámetro y longitud de corte de la cabeza | Define el espacio de trabajo y la superficie de contacto. |
| Diámetro exacto de vástago y longitud total necesaria | Identifica el acoplamiento con la máquina y el alcance. |
| Material, operación y contorno requerido | Da contexto para elegir perfil y dentado. |
| Dentado y cantidad por especificación | Identifica cada referencia de un pedido mixto. |
Cuando la conicidad, la cara frontal o el radio de punta sean decisivos, adjunte el plano. Pruebe muestras en piezas representativas para comprobar alcance, contactos no deseados y contorno obtenido. Conserve esa especificación al comparar repuestos.
Preguntas frecuentes
¿Cuáles son las principales formas de las fresas rotativas de carburo?
Las familias industriales habituales incluyen cilindros de extremo liso y con corte frontal, cilindros de punta redondeada, esferas, óvalos, árboles redondeados y puntiagudos, llamas, conos, formas cónicas redondeadas y conos invertidos. SA–SN es un sistema de identificación frecuente, pero compare el perfil real entre catálogos.
¿Qué diferencia hay entre las fresas SA y SB?
SA es cilíndrica sin dientes de corte frontal; SB añade dientes en la cara del extremo. Ambas tienen lados cilíndricos. Decida si el trabajo exige solo contacto lateral o también contacto frontal adecuado. SB no se convierte automáticamente en una broca ni en una herramienta de penetración.
¿Una fresa esférica es igual que una fresa de punta esférica?
No. «Esférica» suele referirse a la familia SD de cabeza completa en forma de esfera. «Punta esférica» también puede describir el extremo redondeado de un cilindro, árbol o cono. Los cuerpos tienen contactos y holguras distintos; especifique la cabeza completa.
¿Qué forma conviene para esquinas estrechas?
Un árbol puntiagudo o un cono puede acercarse a determinadas zonas angulares estrechas; una forma de árbol o cónica con punta redondeada puede seguir mejor una transición curva. Compare el perfil completo y la holgura. Una punta aguda no compensa una posición de corte inaccesible ni elimina el riesgo de atasco.
¿Puede una fresa cónica de 90° sustituir a un avellanador?
No en todas las operaciones. Un ángulo nominal de 90° no garantiza por sí solo un asiento concéntrico de tornillo con medidas controladas. Use la herramienta y el proceso que exige el plano. Una fresa cónica guiada a mano puede servir para desbarbado y biselado local apropiados sin ser sustituto de un avellanador de precisión.
¿Qué datos debo indicar al comprar fresas rotativas al por mayor?
Indique forma, diámetro y longitud de corte de la cabeza, diámetro exacto del vástago, dentado y cantidad por referencia. Añada material de la pieza y operación. Si la cara frontal, conicidad o radio de punta condicionan el acceso, adjunte una vista del extremo o un plano. Una foto de la herramienta actual puede ayudar a identificar el repuesto.
Conclusión
Elija el perfil según el contacto necesario y las superficies que debe conservar. Compruebe la entrada, la posición de trabajo y la salida; después seleccione medidas y dentado para el material. Una gama útil cubre esos trabajos sin obligar a usar una sola forma para todo.
Explore la gama de fresas rotativas AXIMET por perfil. Para solicitar una oferta concreta, envíe sus requisitos a AXIMET: forma o fotos nítidas de lado y del extremo, medidas, material, operación y cantidades.
Melody
Especialista en comercio exteriorCon 20 años de experiencia en comercio exterior, Melody combina conocimiento práctico del sector con una comunicación clara para ayudar a compradores internacionales a definir sus necesidades de producto.
Comente sus requisitos
Indique el material, la zona de trabajo, la máquina, el resultado requerido y las cantidades.