Que el vástago entre en el portabrocas no demuestra que el conjunto sea productivo ni seguro. La decisión depende de las RPM, la concentricidad, la sujeción y el tipo de contacto.
¿Se puede usar una fresa de carburo en un taladro?
Solo en aplicaciones limitadas y después de comprobar la máquina. El fabricante del taladro debe permitir el accesorio y el método de trabajo, el portabrocas debe sujetar exactamente el vástago y la velocidad disponible debe coincidir con el rango indicado para la fresa.
La mayoría de las fresas rotativas trabajan con contacto lateral. Si el manual no permite ese esfuerzo o el operario no puede controlar la pieza, utilice una amoladora recta con la pinza adecuada.
| Comprobación | Puede hacerse una prueba si | Rechace el montaje si |
|---|---|---|
| Instrucciones | La máquina permite el accesorio y el método | El manual excluye el trabajo |
| Velocidad | La banda útil coincide con la ficha de la fresa | No alcanza o mantiene las RPM necesarias |
| Sujeción | El vástago limpio queda centrado y firme | Hay deslizamiento o descentramiento visible |
| Aplicación | Trabajo ligero, accesible y controlable | Se exige arranque continuo o contacto lateral restringido |
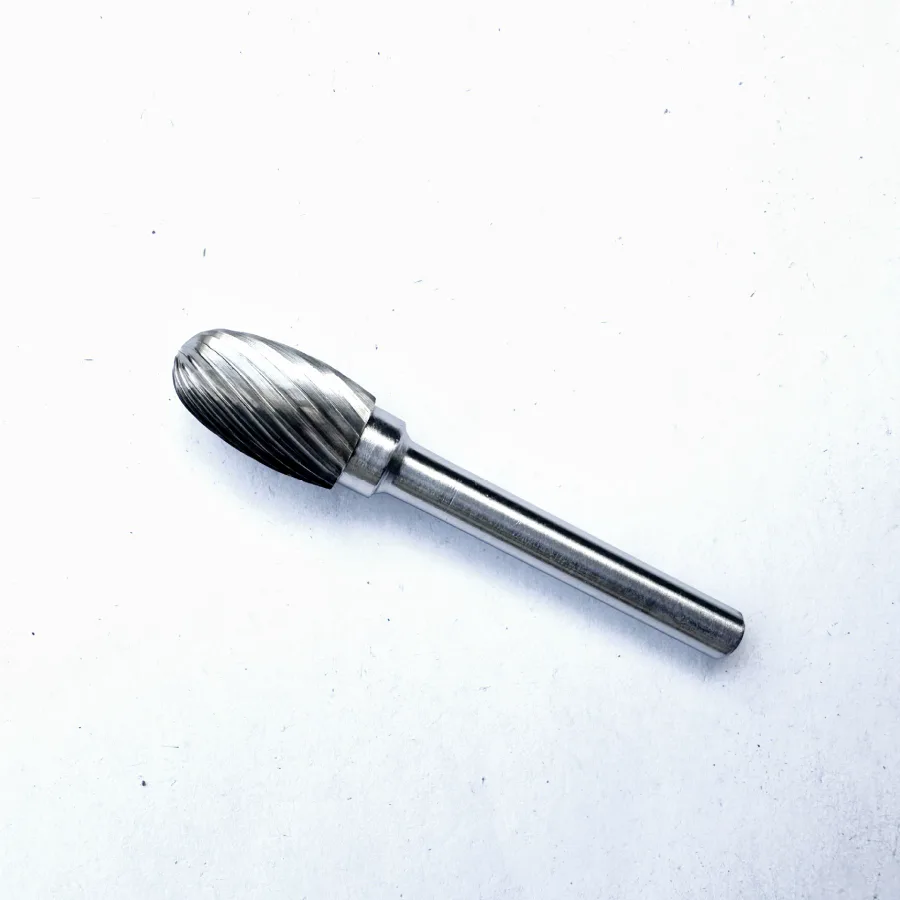
Taladro frente a amoladora recta
Un taladro portátil está concebido principalmente para perforar y atornillar. La amoladora recta está diseñada para accesorios rotativos de alta velocidad, pinzas de medida definida y contacto lateral controlado.
La diferencia de velocidad suele ser decisiva. Un régimen demasiado bajo favorece la presión excesiva, el roce y una formación deficiente de viruta.
| Factor | Taladro portátil | Amoladora recta |
|---|---|---|
| Trabajo principal | Perforación y fijación | Desbarbado, conformado y rectificado |
| Sujeción | Portabrocas de tres mordazas | Pinza específica para el vástago |
| Acceso | Cuerpo más voluminoso | Cuerpo estrecho para controlar contornos |
| Uso recomendado | Trabajo ligero y condicionado | Punto de partida para uso industrial |
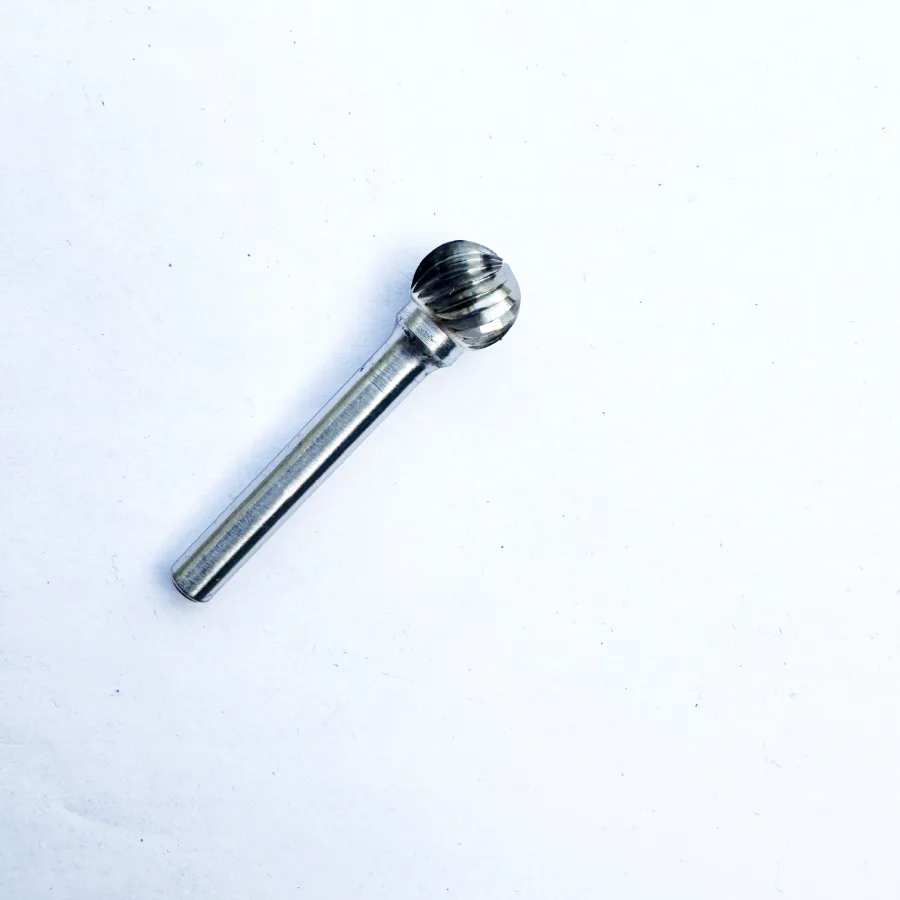
Compatibilidad de velocidad, portabrocas y vástago
Registre por separado diámetro de cabeza, dentado, diámetro de vástago y velocidad. Que la fresa quepa en el portabrocas no demuestra que pueda cortar dentro de su rango.
No publique una RPM universal. Consulte la ficha del modelo exacto y aplique el límite más bajo entre fresa, máquina y sistema de sujeción.
| Dato | Qué debe confirmarse | Motivo |
|---|---|---|
| Fresa | Rango para diámetro, dentado y material | Cada cabeza requiere condiciones propias |
| Taladro | Velocidad útil durante el contacto | La posición del gatillo no prueba estabilidad |
| Portabrocas | Diámetro mínimo y máximo de apriete | La capacidad máxima no garantiza agarre de vástagos pequeños |
| Vástago | 3 mm, 6 mm, 1/8 o 1/4 pulgada exactos | Las medidas métricas y en pulgadas no son intercambiables |
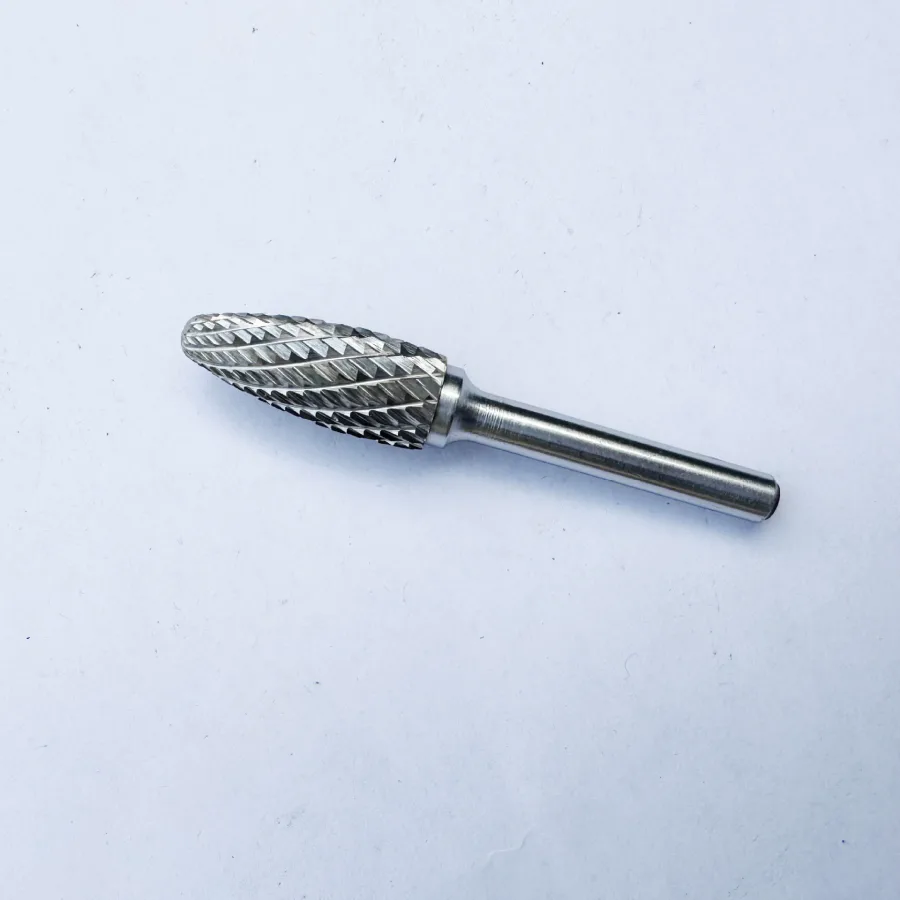
Fresas que pueden probarse con un taladro
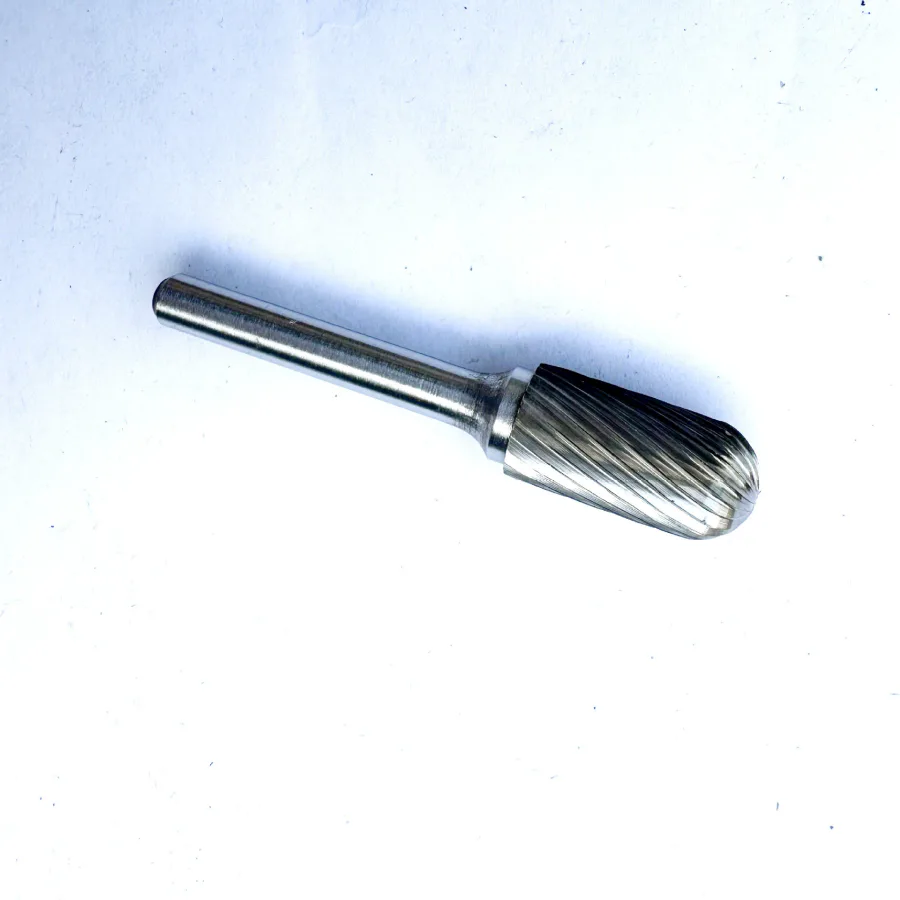
La expresión comercial no sustituye una especificación. Identifique forma, diámetro, longitud de corte, dentado, vástago y material antes de valorar una prueba.
El caso más favorable es una cabeza corta y pequeña para limpiar brevemente un borde visible, siempre que las instrucciones lo permitan.
- Use dentado para aluminio cuando un metal no ferroso blando tienda a empastar.
- Mantenga la primera prueba en un borde abierto y visible.
- No use una fresa rotativa para producir un agujero con tolerancia dimensional.
- Compare el resultado con la misma fresa montada en una amoladora recta.
Aplicaciones que requieren amoladora recta
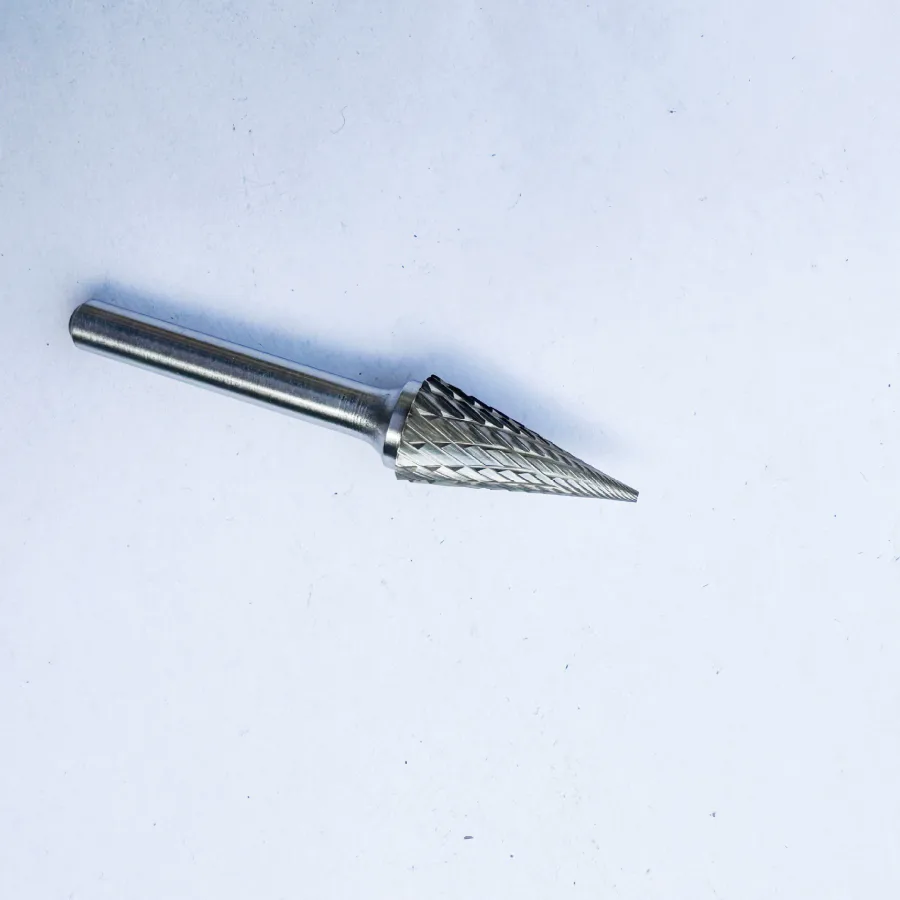
Cambie a una amoladora recta cuando el arranque, el acceso, el ciclo de trabajo o el control superen una prueba ligera.
Detenga el ensayo si la fresa se mueve, la cabeza oscila, el portabrocas se afloja, la máquina pierde velocidad o aumenta la vibración.
- Eliminación sostenida de soldadura o limpieza de fundición.
- Cabezas pequeñas que necesitan más RPM de las disponibles.
- Cabezas grandes, vástagos largos o voladizo elevado.
- Ranuras profundas y contornos con acceso limitado.
- Producción repetitiva con objetivos de ciclo y vida útil.
Fresa de carburo frente a broca
La broca helicoidal crea un agujero mediante avance axial. La fresa rotativa desbarba, perfila o retira material local mediante contacto controlado de sus dientes.
Para controlar diámetro, redondez, posición o acabado de un agujero, especifique broca, escariador, avellanador o proceso de fresado adecuados.
| Criterio | Fresa rotativa de carburo | Broca |
|---|---|---|
| Resultado | Desbarbar, perfilar y agrandar localmente | Crear un agujero redondo |
| Contacto | Lateral y, según el modelo, frontal | Avance axial por punta y labios |
| Accionamiento preferido | Amoladora recta aprobada | Taladro o máquina de perforación |
| Datos de compra | Forma, dentado, cabeza, vástago y RPM | Diámetro, longitud, punta y material |
Cómo reducir vibración, empaste y daños
La vibración suele ser un problema del sistema. Revise máquina, portabrocas o pinza, vástago, concentricidad de la cabeza y longitud libre antes de rechazar un lote.
Si la máquina pierde velocidad, reduzca el contacto o cambie el accionamiento. Aumentar la presión empeora el control.
- Limpie vástago y sistema de sujeción.
- Sujete a la profundidad indicada y minimice el voladizo.
- Mantenga la cabeza en movimiento.
- Use el dentado adecuado al material.
- Retire herramientas romas, astilladas, dobladas o flojas.
Cómo describir la compatibilidad con taladros
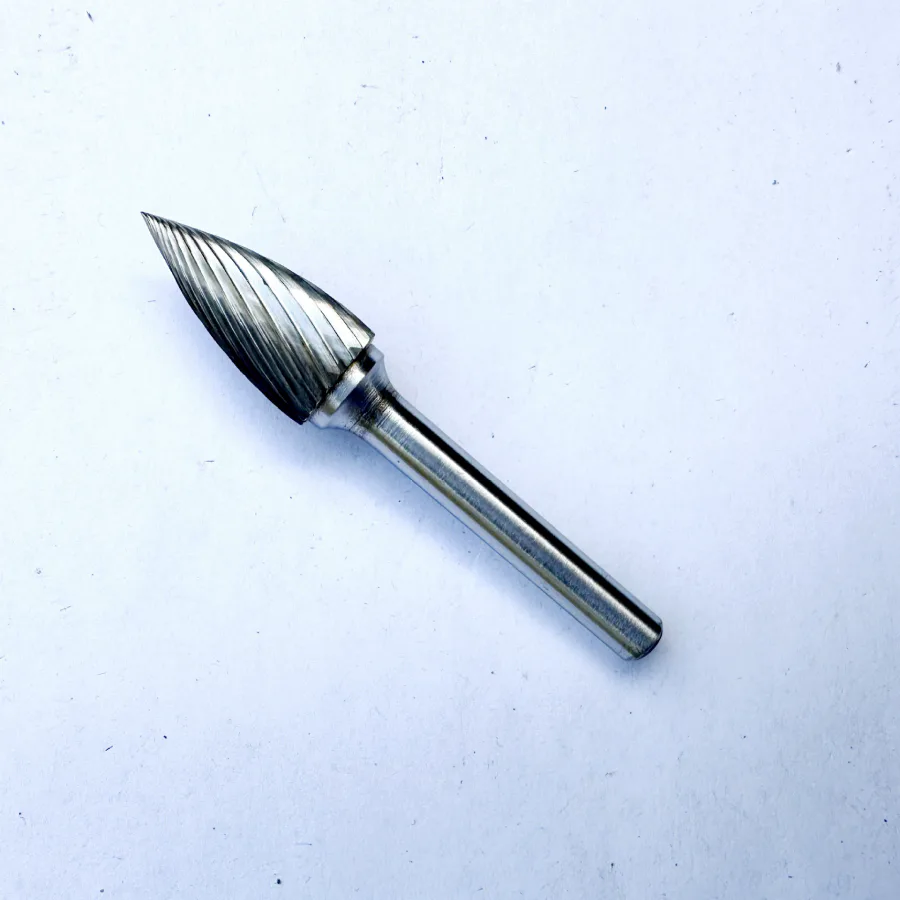
No use afirmaciones como «apta para cualquier taladro». Indique primero el accionamiento recomendado y describa cualquier alternativa solo con condiciones verificadas.
En marca privada, revise las afirmaciones antes de aprobar el embalaje. La palabra clave no debe convertirse en una promesa sin respaldo técnico.
- Indique accionamiento y condición exacta de pinza o portabrocas.
- Publique cabeza, dentado, vástago y datos de velocidad por SKU.
- Separe las gamas de 3 mm y 6 mm.
- Vincule el dentado con el material.
- Mantenga el mismo código en muestra, plano, etiqueta y pedido.
Cómo calificar muestras antes de comprar
Ensaye el montaje con taladro y el montaje recomendado con amoladora recta sobre piezas equivalentes. Mantenga la misma fresa, material, geometría y objetivo de arranque.
Para una cotización OEM, envíe foto o plano, material, forma y dentado, medidas de cabeza y vástago, máquina, embalaje, cantidad anual y mercado de destino.
| Registro | Qué anotar | Criterio de aprobación |
|---|---|---|
| Accionamiento | Modelo, velocidad y condición de alimentación | Mantiene velocidad durante el contacto |
| Sujeción | Portabrocas o pinza, inserción, voladizo y descentramiento | La fresa queda firme y concéntrica |
| Pieza | Material, geometría y acceso | Representa la aplicación real |
| Resultado | Ciclo, arranque, acabado, calor y empaste | Cumple el objetivo comercial |
| Desgaste | Dientes, movimiento y unión | Resultado repetible entre muestras |
Preguntas frecuentes
¿Puede indicarse en el embalaje que sirve para cualquier taladro?
No. Los taladros difieren en uso previsto, rango del portabrocas, velocidad, potencia y control.
¿Qué datos necesita una consulta de compatibilidad?
Modelo de máquina, portabrocas, velocidad útil, forma, dentado, cabeza, vástago, material, acceso y ciclo de trabajo.
¿Conviene crear una gama distinta para taladro?
Por lo general no. Organice por forma, dentado, tamaño y vástago, y añada instrucciones verificadas.
¿Por qué suele ser mejor una amoladora recta?
Está diseñada para accesorios de alta velocidad, usa una pinza específica y facilita el contacto lateral controlado.
¿Se pueden sujetar vástagos de 3 mm o 6 mm?
Solo si el rango declarado incluye la medida exacta y la máquina permite el trabajo.
¿Qué trabajos deben evitarse con un taladro lento?
Arranque intenso, cabezas grandes, vástagos largos, contornos profundos y ciclos de producción.
Conclusión
Trate el uso con taladro como una excepción documentada. Para un arranque industrial repetible, especifique una amoladora recta y una pinza exacta para la gama de fresas.
Solicitar revisión de compatibilidad y cotización OEM