Consultar la selección con AXIMET →
HSS significa acero rápido, una familia de aceros utilizada en herramientas de corte. Describe el material de la broca, pero no una herramienta universal. Para elegir bien, combine grado, geometría, longitud, mango y material de la pieza; no se guíe únicamente por el color.
Qué significa HSS en una broca
Una broca HSS utiliza acero rápido como material de corte. La denominación permite distinguir esta familia del acero al carbono para herramientas y del metal duro. No identifica un recubrimiento, un ángulo de punta concreto ni una composición única. Por eso, dos brocas marcadas HSS pueden pertenecer a series diferentes y comportarse de forma distinta en el mismo agujero.
La diferencia importa al reponer herramientas. Una broca puede tener el diámetro solicitado, pero otra longitud, punta o forma de mango. Puede entrar en el portabrocas y, aun así, no ofrecer el alcance, el inicio de corte o la evacuación de viruta que necesita el trabajo. Las letras HSS no resuelven esas cuestiones.
Conviene entender HSS como el primer dato de la especificación. El resto describe cómo ese material se convierte en una herramienta utilizable. Material, tratamiento superficial, construcción, dimensiones y aplicación deben leerse juntos. Así, el taller puede seleccionar una reposición y el distribuidor puede comparar productos que parecen equivalentes sin basarse solo en una fotografía.
Separar material, fabricación y recubrimiento
En los catálogos aparecen varias abreviaturas junto al nombre de una broca. Cada una responde a una pregunta distinta; no forman una escala sencilla de peor a mejor.
| Descripción | Qué suele identificar | Qué debe comprobarse además |
|---|---|---|
| HSS | Familia de aceros rápidos | Grado exacto y diseño de la herramienta |
| HSS-Co o HSCo | Acero rápido con cobalto | Grado, designación del cobalto y aplicación |
| HSS-R | Denominación habitual de una broca laminada | Geometría, acabado y dimensiones |
| HSS-G | Denominación habitual de una broca rectificada | Qué elementos están rectificados y especificación final |
| TiN | Recubrimiento de nitruro de titanio | Material base, geometría y condiciones de corte |
| Referencia DIN de la serie | Forma o serie dimensional especificada | Diámetro, longitudes, mango y alcance de la norma |
Estos datos pueden coexistir. Una broca de acero rápido con cobalto también puede llevar recubrimiento. Una broca rectificada puede tener diferentes preparaciones de punta. Una norma dimensional no convierte todas las herramientas de esa serie en un mismo grado de acero. Revise cada campo antes de tratar dos referencias como equivalentes.
Las abreviaturas ayudan a identificar el producto, pero un título comercial corto puede omitir información importante. Por ejemplo, «HSS rectificada» describe menos que un plano y una designación completa del material. Concrete la referencia seleccionada en lugar de atribuir a la abreviatura todas las propiedades que necesita.
Diferenciar el grado HSS del color superficial
El cobalto forma parte de la aleación
Los grados de acero rápido con cobalto pertenecen a la familia HSS. M35 y M42 son designaciones que aparecen en catálogos de brocas. Se refieren al material de la herramienta; no significan que una broca corriente haya recibido una capa de color cobalto.
La selección debe centrarse en la aptitud de la herramienta completa para la operación. El cobalto puede ser relevante para un metal exigente, pero no elimina la necesidad de una geometría apropiada, una sujeción estable y unos datos de corte adecuados. Comprar la opción de material más cara sin resolver esas condiciones también puede producir agujeros deficientes.
Para comparar productos concretos, consulte las páginas de brocas de cobalto M35 y brocas de cobalto M42. La definición general de HSS y la elección entre dos grados son decisiones relacionadas, pero distintas.
El recubrimiento describe la superficie
Debajo de un recubrimiento existe un material base. El TiN es uno de los recubrimientos utilizados en brocas. Por tanto, «¿HSS o titanio?» es una comparación incompleta: una broca anunciada como recubierta de titanio puede tener precisamente un sustrato HSS.
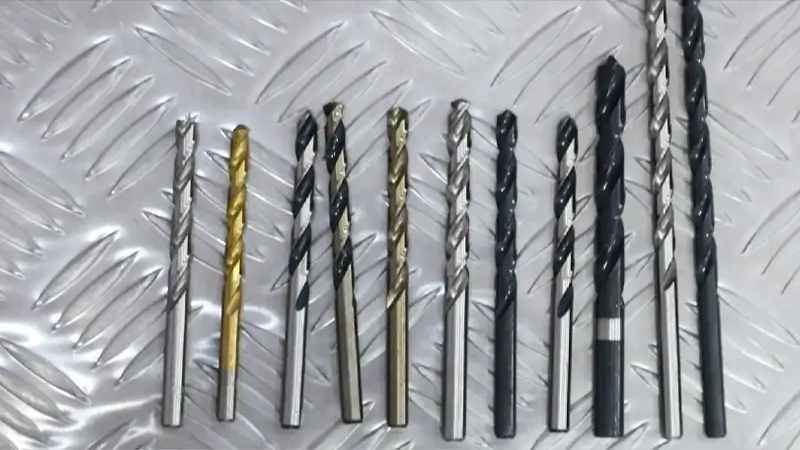
Los acabados dorados, negros y brillantes no sirven como ensayo de identificación del material. La iluminación, el desgaste y los tratamientos superficiales pueden generar apariencias parecidas. Compare las descripciones escritas de sustrato y recubrimiento. Si una oferta solo indica «broca de titanio», aclare si se refiere al recubrimiento, a una herramienta para taladrar titanio o a otra característica.
La distinción también afecta al reafilado. Al rectificar la punta se modifican las caras de corte y puede eliminarse el recubrimiento de la zona trabajada. Eso no transforma el sustrato con cobalto en otro grado de acero. La herramienta reacondicionada sigue necesitando una geometría correcta y un estado adecuado para su aplicación.
Entender las brocas HSS rectificadas y laminadas
Las expresiones rectificada y laminada describen aspectos de fabricación. No sustituyen una prueba de aplicación ni la especificación de la herramienta terminada. El nombre del proceso, por sí solo, no determina el diámetro real del agujero, su rectitud o la duración de la broca.
Al comparar ofertas, mire más allá del aspecto de las ranuras. Compruebe si coinciden diámetro y serie de longitud, si las puntas tienen la misma preparación y si ambas herramientas están destinadas al mismo material. Comparar una broca rectificada corta con una laminada mucho más larga cambia más de una variable.
La misma precaución se aplica a «totalmente rectificada». Determine qué describe esa expresión en la referencia concreta, sin interpretarla como una tolerancia de agujero garantizada. Las dimensiones finales, el estado de los filos y el giro concéntrico en el portaherramientas influyen en el resultado. Un portabrocas deteriorado o un voladizo excesivo pueden perjudicar incluso a una herramienta bien fabricada.
En una comparación de compra, mantenga el proceso junto al material y la geometría. Así se evita aceptar una oferta solo porque repite una abreviatura conocida. En el taller, compare herramientas equivalentes sobre la misma pieza y valore los agujeros útiles, el estado del filo y la repetibilidad, no el brillo de la superficie.
Examinar la punta, las ranuras y los filos
Ángulo y preparación de punta no son lo mismo
El ángulo de punta es el ángulo incluido en el extremo de la broca. La punta dividida describe una preparación de la zona central. Por ello, indicar un ángulo no demuestra que la broca tenga punta dividida.
La diferencia es importante cuando la reposición debe conservar un inicio de taladrado estable. Una punta inadecuada o dañada puede desviarse antes de formar el agujero. La solución no consiste necesariamente en cambiar de grado de acero: también hay que revisar la punta, la superficie y el método de inicio.
Asocie la preparación requerida a la serie concreta. La guía de ángulos de punta explica esta geometría con más detalle. Cuando la posición de entrada es crítica, no sustituya esa descripción por una referencia genérica al material.
Las ranuras necesitan espacio para evacuar viruta
Las ranuras conducen la viruta fuera de la zona de corte. Su perfil y su hélice forman parte del diseño, mientras que la sección central restante contribuye a la resistencia de la herramienta. Cambiar estas características afecta a mucho más que su apariencia.
Una ranura llena de viruta deja de evacuarla con normalidad. Pueden aparecer calentamiento, rozamiento y corte irregular. La profundidad, el material y la llegada del refrigerante influyen en la evacuación; por eso, un mismo diámetro nominal puede comportarse de forma distinta en una escuadra fina y en un bloque profundo.
Las fajas guía de la broca contribuyen a su guiado dentro del agujero. Su desgaste, unos filos desiguales o una mala sujeción pueden alterar el resultado aunque el grado del acero sea correcto. Examine la herramienta completa, no solo si uno de los filos visibles parece afilado.
Elegir la longitud mínima que permita llegar al trabajo
Una broca larga proporciona alcance, pero reduce el apoyo disponible. En un agujero accesible, el voladizo innecesario resta estabilidad. Utilice la herramienta más corta que llegue a la zona de trabajo y deje el espacio necesario.
Longitud total y longitud de hélice son medidas distintas. La primera incluye el mango; la segunda identifica el tramo ranurado. Ninguna debe interpretarse automáticamente como una profundidad de taladrado garantizada. También se necesita espacio para desplazar la viruta y sujetar la zona correcta del mango.
En un agujero ciego, la forma cónica de la punta hace que la profundidad a diámetro completo sea diferente de la profundidad hasta el extremo. Si el plano exige una sección cilíndrica de cierta profundidad, hay que tener en cuenta esa punta. Pedir una broca solo por su longitud total no resuelve el requisito.
Las denominaciones serie corta, estándar o larga ayudan a organizar la gama, pero las dimensiones exactas siguen siendo importantes. Compare longitud de hélice y longitud total entre catálogos. Dos brocas aparentemente similares pueden dejar un acceso o voladizo suficientemente diferente como para cambiar la operación.
Adaptar el mango al portaherramientas y a la máquina
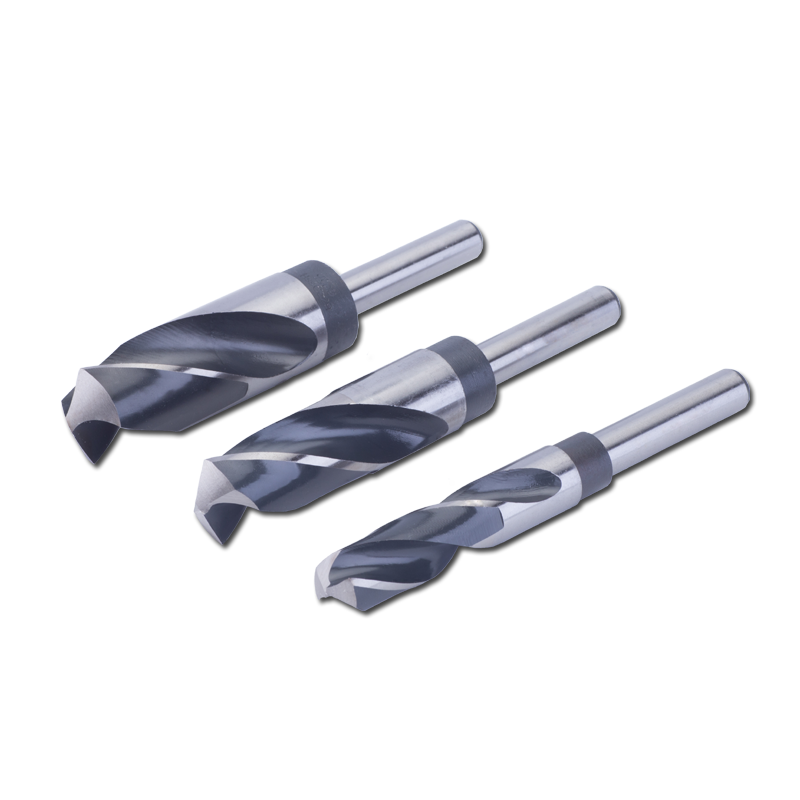
Los mangos cilíndricos, reducidos, hexagonales y cónicos Morse utilizan sistemas de sujeción distintos. Ninguno convierte el diámetro de corte en una capacidad autorizada de la máquina.
Una broca de mango reducido puede entrar en un portabrocas pequeño, pero eso no autoriza a realizar el agujero de mayor diámetro. El par, el rango de velocidad, la sujeción de la pieza y la capacidad de taladrado de la máquina deben evaluarse por separado. No elija una broca grande únicamente porque su extremo reducido encaja.
En un mango cilíndrico, el portabrocas debe sujetar firmemente la zona prevista. En uno cónico, identifique el cono y el alojamiento o casquillo autorizado. No improvise el montaje por parecido visual. El voladizo, las interfaces dañadas o la suciedad pueden provocar un giro deficiente incluso con una conexión nominalmente correcta.
Si compra para varias máquinas, separe el requisito de corte del de conexión. Un mismo diámetro de trabajo puede necesitar distintos mangos. Una lista de almacén organizada solo por diámetro puede ocultar la diferencia hasta que la herramienta llega al puesto.
Seleccionar brocas HSS para el material real
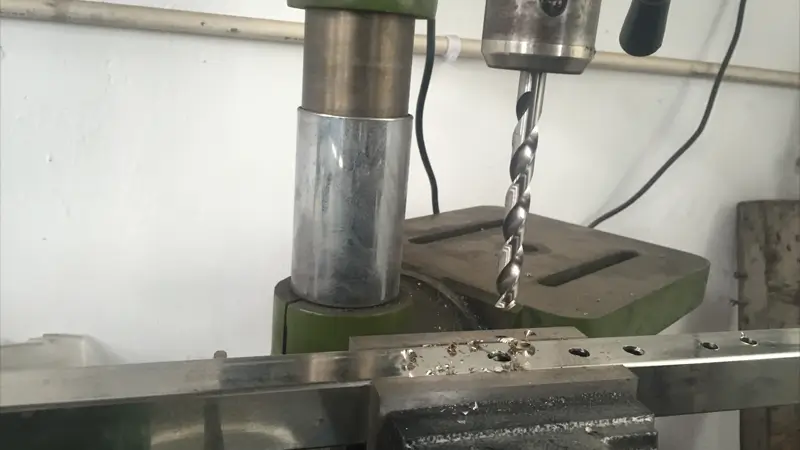
Muchas brocas helicoidales HSS están destinadas al mecanizado de metales, pero «metal» abarca condiciones muy distintas. Una escuadra de acero dulce, un tubo inoxidable y una pieza de aluminio no necesitan necesariamente la misma geometría ni la misma forma de trabajar. Identifique material y estado antes de elegir la serie.
Para acero inoxidable, utilice una herramienta diseñada para el material y respete las condiciones recomendadas. El rozamiento persistente no sustituye al corte. Si el avance se detiene, revise punta, ajustes, alimentación y evacuación de viruta, en vez de aumentar la presión o comprar una broca de otro color.
En chapa fina, preste atención a la salida y a los enganches. Una broca helicoidal convencional no es automáticamente la mejor opción para cualquier agujero grande. Según diámetro y material, una broca escalonada u otro método pueden ofrecer mayor control. La elección depende del agujero, no de las letras HSS.
Algunas brocas HSS para metal también pueden trabajar plásticos o madera adecuados. Sin embargo, una geometría específica puede mejorar entrada, evacuación y acabado. Consulte la aplicación de la referencia elegida: poder abrir un agujero no equivale a ser la opción más eficiente para una serie de producción.
Una broca helicoidal HSS convencional para metal no es la elección por defecto para mampostería u hormigón. Utilice la herramienta apropiada para esos materiales y el modo de funcionamiento correspondiente. Tampoco suponga que una HSS corriente sirve para una pieza endurecida desconocida. Su estado puede exigir una broca especializada y un montaje diferente.
Utilizar datos de corte, no unas RPM universales
HSS no es un ajuste de velocidad. Las condiciones recomendadas dependen de serie, diámetro, material, profundidad, máquina y lubricación. Una velocidad adecuada para un diámetro no lo es necesariamente para otro.
Tome como punto de partida los datos del fabricante de la herramienta seleccionada y respete las instrucciones de la máquina. El avance debe permitir que los filos corten y que la viruta salga. Ni el rozamiento prolongado ni la fuerza excesiva corrigen una punta desgastada o una herramienta inadecuada.
Sujete la pieza y utilice las protecciones requeridas. No confíe en sujetar una pieza metálica con la mano frente al par de taladrado. Detenga la máquina antes de retirar viruta enredada o examinar la punta; utilice medios apropiados para evitar el contacto con la viruta cortante.
En una prueba útil se anotan juntos material, herramienta, sujeción y condiciones. Si cambia el resultado, podrá distinguir una modificación de la broca de una del montaje. También resultará más fácil repetir una reposición satisfactoria sin convertir un resultado concreto de taller en una promesa universal.
Diagnosticar el problema antes de cambiar de grado
| Síntoma | Qué revisar primero | Qué no debe suponerse |
|---|---|---|
| La broca se desvía al entrar | Punta, método de inicio, superficie y rigidez | Todo problema de entrada necesita cobalto |
| El agujero sale grande o irregular | Portaherramientas, descentramiento, voladizo y simetría | El diámetro nominal garantiza una tolerancia |
| La viruta se atasca en las ranuras | Profundidad, evacuación y condiciones de corte | Un grado más duro evacúa por sí solo |
| Los filos se desgastan rápidamente | Estado de la pieza, serie adecuada y datos de corte | El color dorado demuestra un mejor acero |
| La broca resbala o gira descentrada | Mango, portabrocas, asiento y daños | Apretar más corrige una conexión incorrecta |
Estas comprobaciones evitan cambiar varias variables al mismo tiempo. Si se introducen a la vez otro grado, longitud y punta, será difícil atribuir una mejora a una causa concreta. Compare un cambio controlado cuando sea posible. Deje de utilizar la herramienta dañada: diagnosticar no justifica seguir taladrando con un filo roto o una sujeción inestable.
Distinguir el diámetro de broca del requisito del agujero
El diámetro marcado identifica la herramienta; no garantiza una tolerancia en cualquier montaje. El plano puede exigir un agujero que después se escarie, se rosque o reciba otro acabado. Parta de la forma terminada y de su función; después determine qué debe dejar la operación de taladrado para el proceso siguiente.
Esto ayuda cuando un cliente indica que la broca «tiene una medida incorrecta». Compruebe si pidió el diámetro nominal adecuado, si midió el agujero de manera coherente y si máquina y sujeción eran apropiadas. Cambiar la medida del pedido antes de entender la causa puede ocultar un problema del montaje.
En un agujero ciego, indique si la profundidad se mide hasta la punta o hasta el tramo cilíndrico a diámetro completo. En uno pasante, incluya el espacio de salida y el material que hay debajo. Así se distingue un malentendido dimensional de una selección de herramienta incorrecta.
Preparar una especificación útil de broca HSS
Una especificación breve puede ser completa. Incluya material, recubrimiento o tratamiento, diámetro, longitud de hélice, longitud total, mango y punta. Añada material de la pieza, profundidad y máquina si solicita una recomendación.
«Broca HSS para metal» deja sin resolver casi todas las decisiones importantes. Una descripción con grado, dimensiones, punta y conexión permite comparar mejor. Si el agujero necesita escariado posterior o un acabado concreto, indíquelo: el nombre del acero no comunica esa exigencia.
Los distribuidores deberían diferenciar las series de forma clara. Separar material y acabado ayuda al cliente a reconocer una alternativa real sin confundir aspecto y aleación. También reduce las sustituciones erróneas entre longitudes o mangos comercializados bajo el mismo diámetro.
Para una reposición al por mayor, envíe una lista de medidas y cantidades por partida, no solo una fotografía de un juego incompleto. Indique qué dimensiones deben mantenerse y si las brocas se venden sueltas o en juego. Solicite material, punta y acabado para cada serie. Revise las sustituciones antes de aceptar un precio unitario menor: cambiar longitud útil o mango puede volver inservible una alternativa para la máquina del cliente.
Relacione la muestra o el plano aprobado con la descripción del pedido. Una fotografía permite ver forma y marcado, pero no demuestra la composición del acero ni del recubrimiento. Acuerde cómo se documentará la conformidad de material o dimensiones que necesite. Así convierte el término general HSS en una compra repetible sin empezar de cero en cada reposición.
Preguntas frecuentes
¿Qué significa HSS en una broca?
HSS corresponde a high-speed steel, acero rápido. Describe una familia de aceros para herramientas de corte, no una forma de broca ni un grado único. Para elegir la herramienta terminada, revise también designación del material, tratamiento superficial, punta, diámetro, longitudes y mango. La abreviatura identifica la familia, pero no constituye una especificación completa de reposición.
¿Una broca de cobalto también es HSS?
Las brocas de acero rápido con cobalto pertenecen a la familia HSS. HSS-Co indica una distinción de aleación, mientras que M35 o M42 identifica un grado. No significa que exista un recubrimiento de cobalto. Elija la herramienta completa para pieza y máquina: el cobalto por sí solo no determina una geometría o unas condiciones adecuadas.
¿Las brocas HSS doradas siempre llevan titanio?
No identifique material o recubrimiento únicamente por el color. Una superficie de aspecto dorado no es una especificación fiable y una herramienta recubierta sigue teniendo un sustrato. Lea ambos datos. Dos brocas visualmente parecidas pueden diferir en material, punta, longitud y aplicación, algo especialmente importante al seleccionar reposiciones.
¿Sirve una broca HSS para mampostería?
Una broca helicoidal HSS convencional para metal no debe elegirse como broca para mampostería u hormigón. Utilice la herramienta y el modo adecuados al material y a la máquina. Una broca multimaterial con punta apropiada tiene otro diseño; su aptitud no puede trasladarse a una HSS corriente porque ambas entren en el mismo portabrocas.
¿Qué diferencia hay entre una broca SDS y una HSS?
SDS identifica un sistema de mango y portaherramientas; HSS, el material de corte. No son dos grados de acero alternativos. Una broca HSS para metal con mango cilíndrico no sustituye directamente una broca SDS de martillo. Compruebe conexión, material de aplicación y modo de trabajo; añadir un adaptador no autoriza por sí solo taladrar con percusión.
¿Se pueden reafilar las brocas HSS?
Muchas brocas helicoidales HSS admiten reafilado si tamaño, estado y diseño lo permiten. Hay que restaurar correctamente la punta, incluido el adelgazamiento o la preparación dividida cuando corresponda. El proceso puede eliminar recubrimiento de la zona afilada. Una broca muy dañada o excesivamente corta puede dejar de ser una candidata adecuada o económica.
Conclusión
HSS identifica la familia del material de corte. Una elección fiable combina ese material con punta, ranuras, longitud y sujeción apropiadas para la pieza real. Separe grados, procesos y recubrimientos, y revise el montaje antes de responsabilizar a la aleación de cualquier problema de taladrado.
Envíe a AXIMET material de la pieza, máquina, diámetro, profundidad requerida y especificación actual para consultar una opción de la gama de brocas HSS y cobalto.