Las fresas rotativas de carburo sirven para retirar material de forma localizada, desbarbar y perfilar metal. La forma se elige por el acceso y el perfil; el dentado, por el material, la viruta y el acabado requerido.
¿Qué es una fresa rotativa de carburo?
Es una herramienta de corte rotativa con dientes formados sobre una cabeza de carburo de tungsteno. Muchos modelos industriales combinan cabeza de carburo y vástago de acero.
No es una broca helicoidal ni una muela abrasiva. Especifique forma, diámetro de cabeza, longitud de corte, dentado, vástago, longitud total y material de trabajo.
Trabajos que realizan las fresas de carburo
Las operaciones habituales son desbarbado, corrección de soldadura, limpieza de fundición, perfilado, trabajo localizado de orificios y reparación de moldes.
Para acabado amplio puede ser necesario continuar con un abrasivo. Para agujeros con tolerancia, use la herramienta de mecanizado correspondiente.
| Operación | Trabajo habitual | Dato prioritario |
|---|---|---|
| Desbarbado | Eliminar rebabas y aristas vivas | Acceso y chaflán permitido |
| Soldadura | Reducir cordón y limpiar transiciones | Material y límite de retirada |
| Fundición | Eliminar aletas, canales y defectos locales | Aleación y volumen |
| Perfilado | Trabajar cavidades, radios y contornos | Forma, visibilidad y alcance |
| Orificios y ranuras | Abrir o limpiar una geometría existente | Ángulo de entrada y margen dimensional |
Aplicaciones industriales por sector
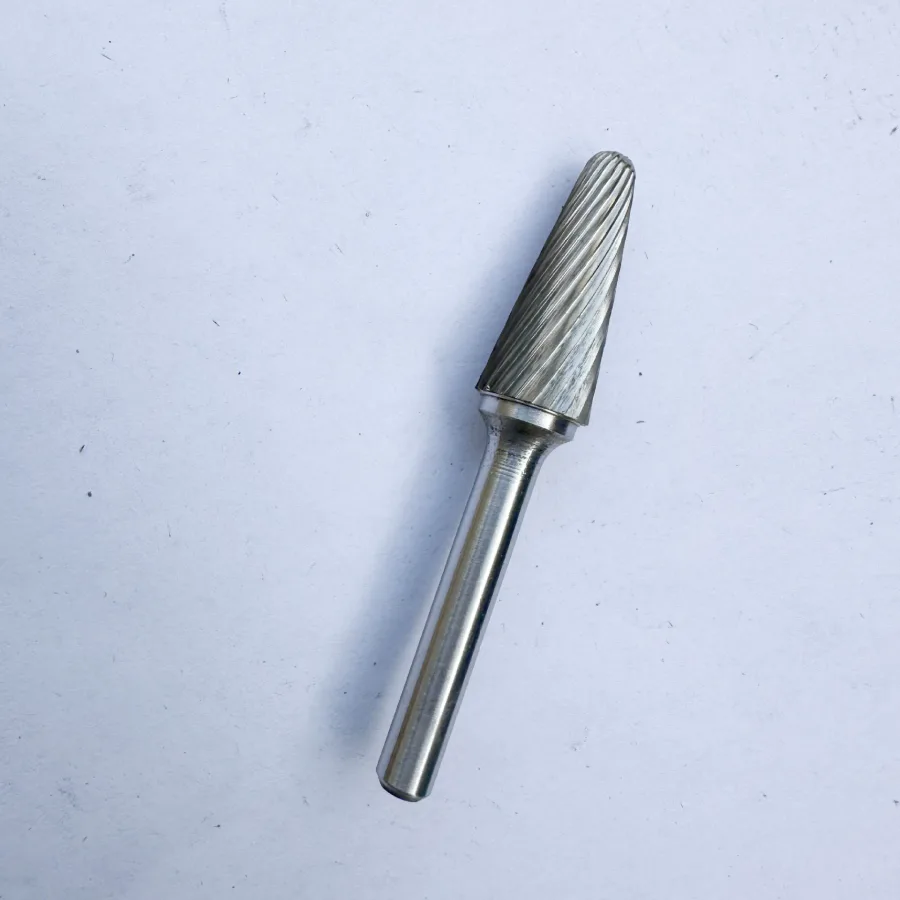
La misma forma puede comportarse de modo distinto según material, acceso y criterio de aceptación. La industria por sí sola no aprueba una herramienta.
La solicitud debe identificar grado del material, estado, geometría y objetivo de retirada.
- Fabricación metálica y soldadura.
- Fundición y forja.
- Automoción y transporte.
- Aeroespacial y energía.
- Moldes, matrices y mantenimiento industrial.
Fresas de carburo frente a otras herramientas
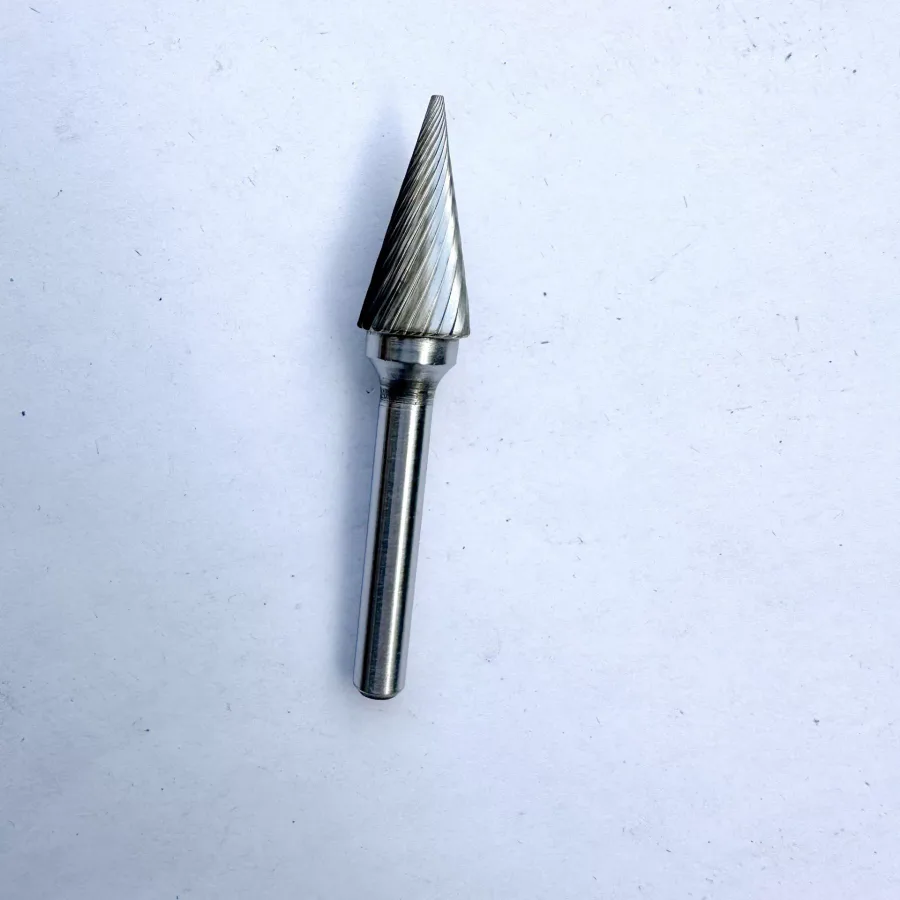
Un proceso puede usar una fresa para retirar material, una cuchilla para una arista accesible y un abrasivo para el acabado. Compare cada herramienta por el resultado que debe producir.
| Herramienta | Aplicación principal | Limitación |
|---|---|---|
| Fresa de carburo | Arranque localizado y contornos complejos | Exige dentado, velocidad y sujeción correctos |
| Cuchilla de desbarbar | Aristas accesibles con rebaba ligera | Poco arranque y acceso limitado |
| Punta montada | Rectificado y suavizado | El desgaste modifica el perfil |
| Rueda de láminas | Acabado de superficies amplias | Menos precisa en ranuras |
| Avellanador | Chaflán repetible en orificio | No sigue bordes irregulares |
Tipos de dentado
El dentado controla tamaño de viruta, acción de corte, guiado y acabado. Los nombres cambian entre fabricantes; vincule cada denominación con plano, muestra o código.
El dentado sencillo produce una acción direccional; el doble o cruzado divide la viruta y facilita el control en muchas aplicaciones ferrosas. El dentado para aluminio deja más espacio para viruta en aleaciones blandas.
| Dentado | Uso inicial | Comprobación |
|---|---|---|
| Sencillo | Arranque directo y viruta más larga | Material, dirección y acabado |
| Doble o cruzado | Viruta corta y control manual | Arranque y rugosidad |
| Para aluminio | Metales no ferrosos blandos | Aleación y tendencia al empaste |
| Fino o especial | Acabado o proceso definido | Dureza y datos del fabricante |
Cómo elegir una fresa de carburo
Empiece por la pieza. La forma debe alcanzar el material que se retira sin dañar la superficie que debe conservarse.
| Geometría | Familia de forma | Riesgo |
|---|---|---|
| Plano o borde recto | Cilíndrica | Confirme corte frontal si se necesita |
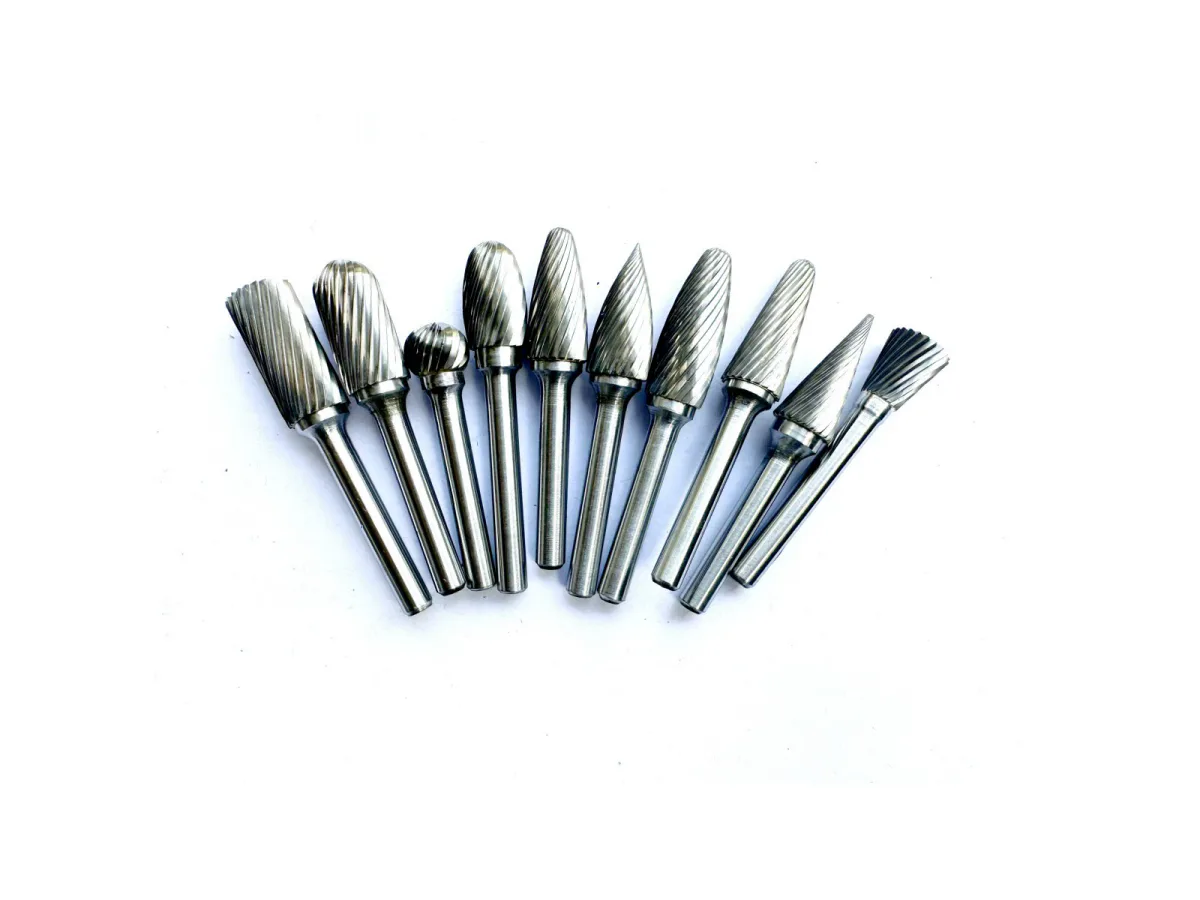
| Radio interior | Esférica, oval o punta redonda | Una cabeza grande puentea el contorno |
| Ranura estrecha | Árbol puntiagudo, llama o cono | No haga palanca con puntas finas |
| Chaflán | Cono o avellanador de ángulo definido | Ángulo y acceso deben coincidir |
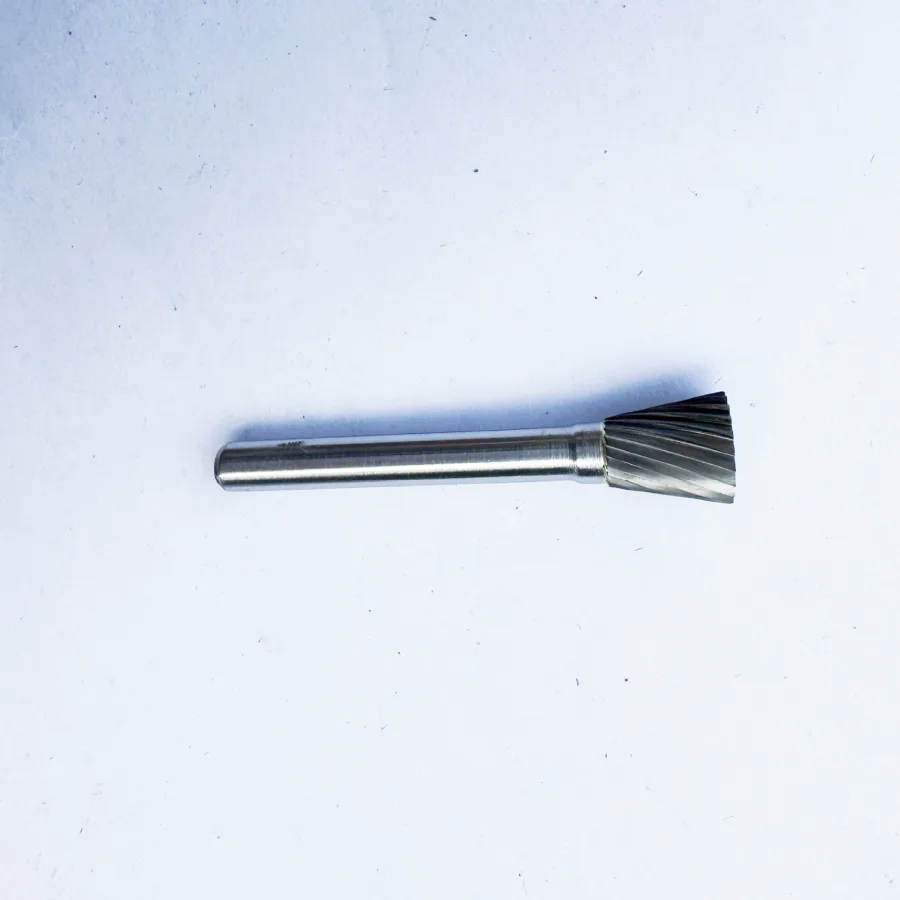
| Borde posterior | Cono invertido | La poca visibilidad aumenta el sobrecorte |
- Elija el dentado por material, viruta, arranque y acabado.
- Elija diámetro por acceso, contacto y radio.
- Use la menor longitud que alcance la zona.
- Haga coincidir 3 mm, 6 mm, 1/8 o 1/4 pulgada con la pinza exacta.
- Confirme velocidad y potencia de la máquina.
- Apruebe la gama en piezas representativas.
Fresa para eliminar soldadura
Para corregir un cordón, defina cuánto material puede retirarse y dónde termina la transición. La fresa establece la geometría; un abrasivo puede completar el acabado.
Compruebe material base, posición, acceso, dentado, velocidad y límite de retirada en una muestra representativa.
Sistemas manuales y automatizados
Las herramientas neumáticas y eléctricas requieren pinza, velocidad y potencia compatibles. Los procesos robotizados o CNC añaden trayectoria, rigidez, repetibilidad, protección y control de desgaste.
No transfiera automáticamente una condición manual a una celda automatizada. Califique el modelo exacto en el sistema final.
Cómo utilizar una fresa de carburo
Limpie la pinza y el vástago, minimice el voladizo y confirme el sentido y las RPM. Acerque la herramienta a velocidad estable y use contacto ligero y móvil.
Deténgase ante vibración creciente, ruido irregular, decoloración, empaste, aflojamiento o pérdida de control.
- Identificar material y geometría.
- Seleccionar forma, dentado y medida.
- Verificar pinza, máquina y RPM.
- Probar con contacto ligero.
- Inspeccionar acabado y herramienta.
- Registrar la configuración aprobada.
Empaste, limpieza, afilado y vida útil
El empaste indica una combinación inadecuada de material, dentado, velocidad, contacto o evacuación. Corrija la causa antes de aumentar la presión.
Siga el método de limpieza del proveedor. No vuelva a afilar ni repare una fresa sin un proceso aprobado, porque puede alterar geometría, equilibrio y resistencia de la unión.
Seguridad
Use protección ocular y facial, controle la pieza y mantenga a terceros fuera de la trayectoria de viruta. Respete los límites de la fresa, la pinza y la máquina.
Retire de servicio cualquier herramienta astillada, doblada, floja o con descentramiento visible.
Cómo calificar una gama industrial
Pruebe las configuraciones que cubren la mayor parte del trabajo del cliente. Mantenga el mismo código en plano, muestra, informe, embalaje y reposición.
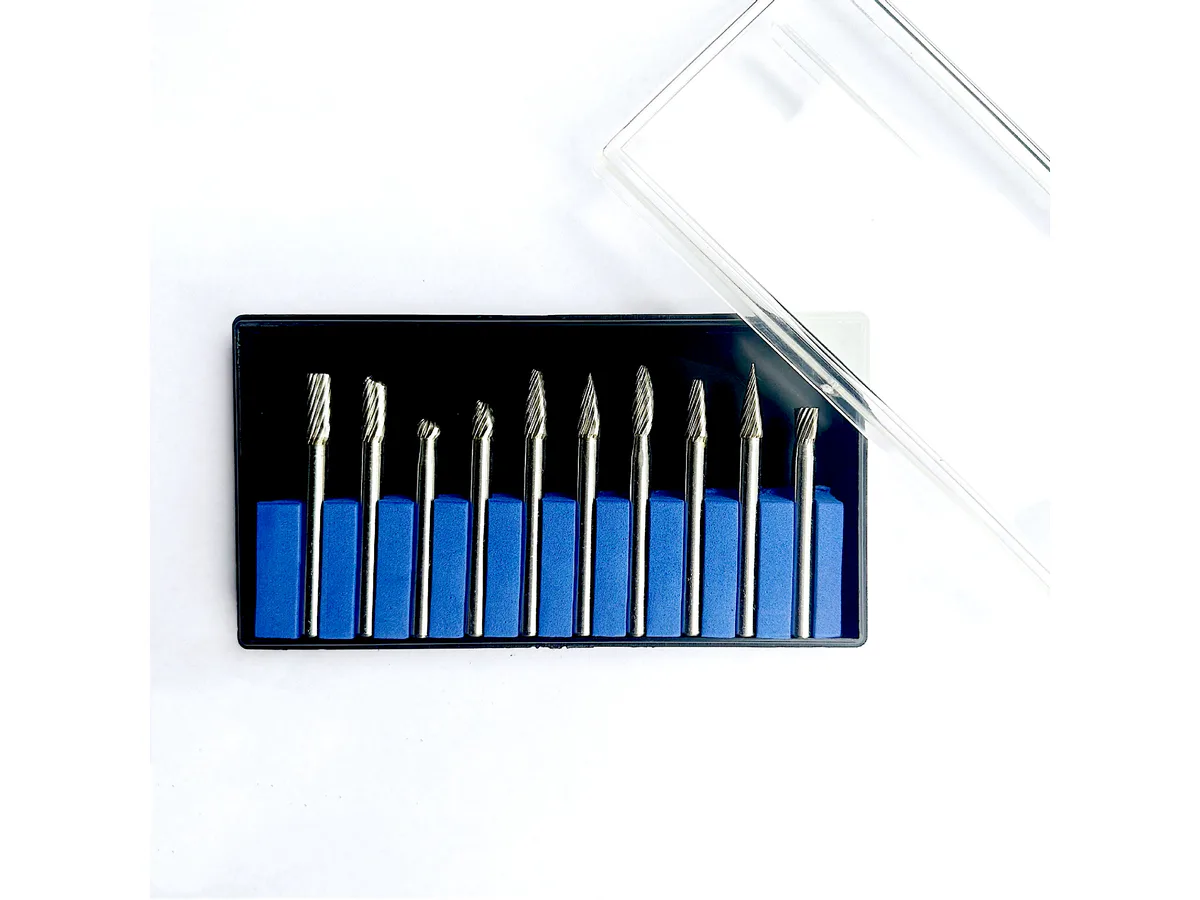
Para marca privada, confirme tolerancias, descentramiento, unión, dientes, marcado, recuento y trazabilidad del lote.
| Campo RFQ | Información | Evidencia |
|---|---|---|
| Pieza | Material, estado, foto y geometría | Muestra representativa |
| Fresa | Forma, dentado, cabeza, longitud y vástago | SKU y control dimensional |
| Máquina | Tipo, pinza, potencia, velocidad y ciclo | Registro estable |
| Comercial | Volumen, embalaje, logo, código y mercado | Arte aprobado |
| Rendimiento | Ciclo, arranque, acabado, empaste y vida | Resultado repetible |
Preguntas frecuentes
¿Para qué se usan las fresas rotativas de carburo?
Para desbarbar, retirar material localizado, corregir soldaduras, limpiar fundiciones, perfilar y reparar geometrías seleccionadas.
¿Qué sectores las utilizan?
Fabricación metálica, fundición, automoción, energía, construcción naval, moldes y mantenimiento, siempre con aprobación por aplicación.
¿En qué se diferencian de un abrasivo?
La fresa produce viruta para perfilar; una punta o rueda abrasiva rectifica y se desgasta con un perfil distinto.
¿Sirven para acero, inoxidable, fundición y aluminio?
Sí, si forma, dentado, medida, velocidad y máquina se seleccionan para el material exacto.
¿Cómo se eligen forma y dentado?
La forma depende del acceso y el perfil; el dentado depende del material, la viruta, el arranque y el acabado.
¿Qué debe incluir una RFQ?
Material, foto o plano, retirada permitida, acabado, forma, dentado, medidas, máquina, cantidad, embalaje y método de prueba.
Conclusión
Construya la gama alrededor de aplicaciones, materiales, formas, dentados, vástagos y límites de máquina verificados. Una prueba documentada reduce devoluciones y mejora la repetición de pedidos.
Consultar la aplicación y solicitar una gama OEM