Как читать размеры твердосплавной борфрезы
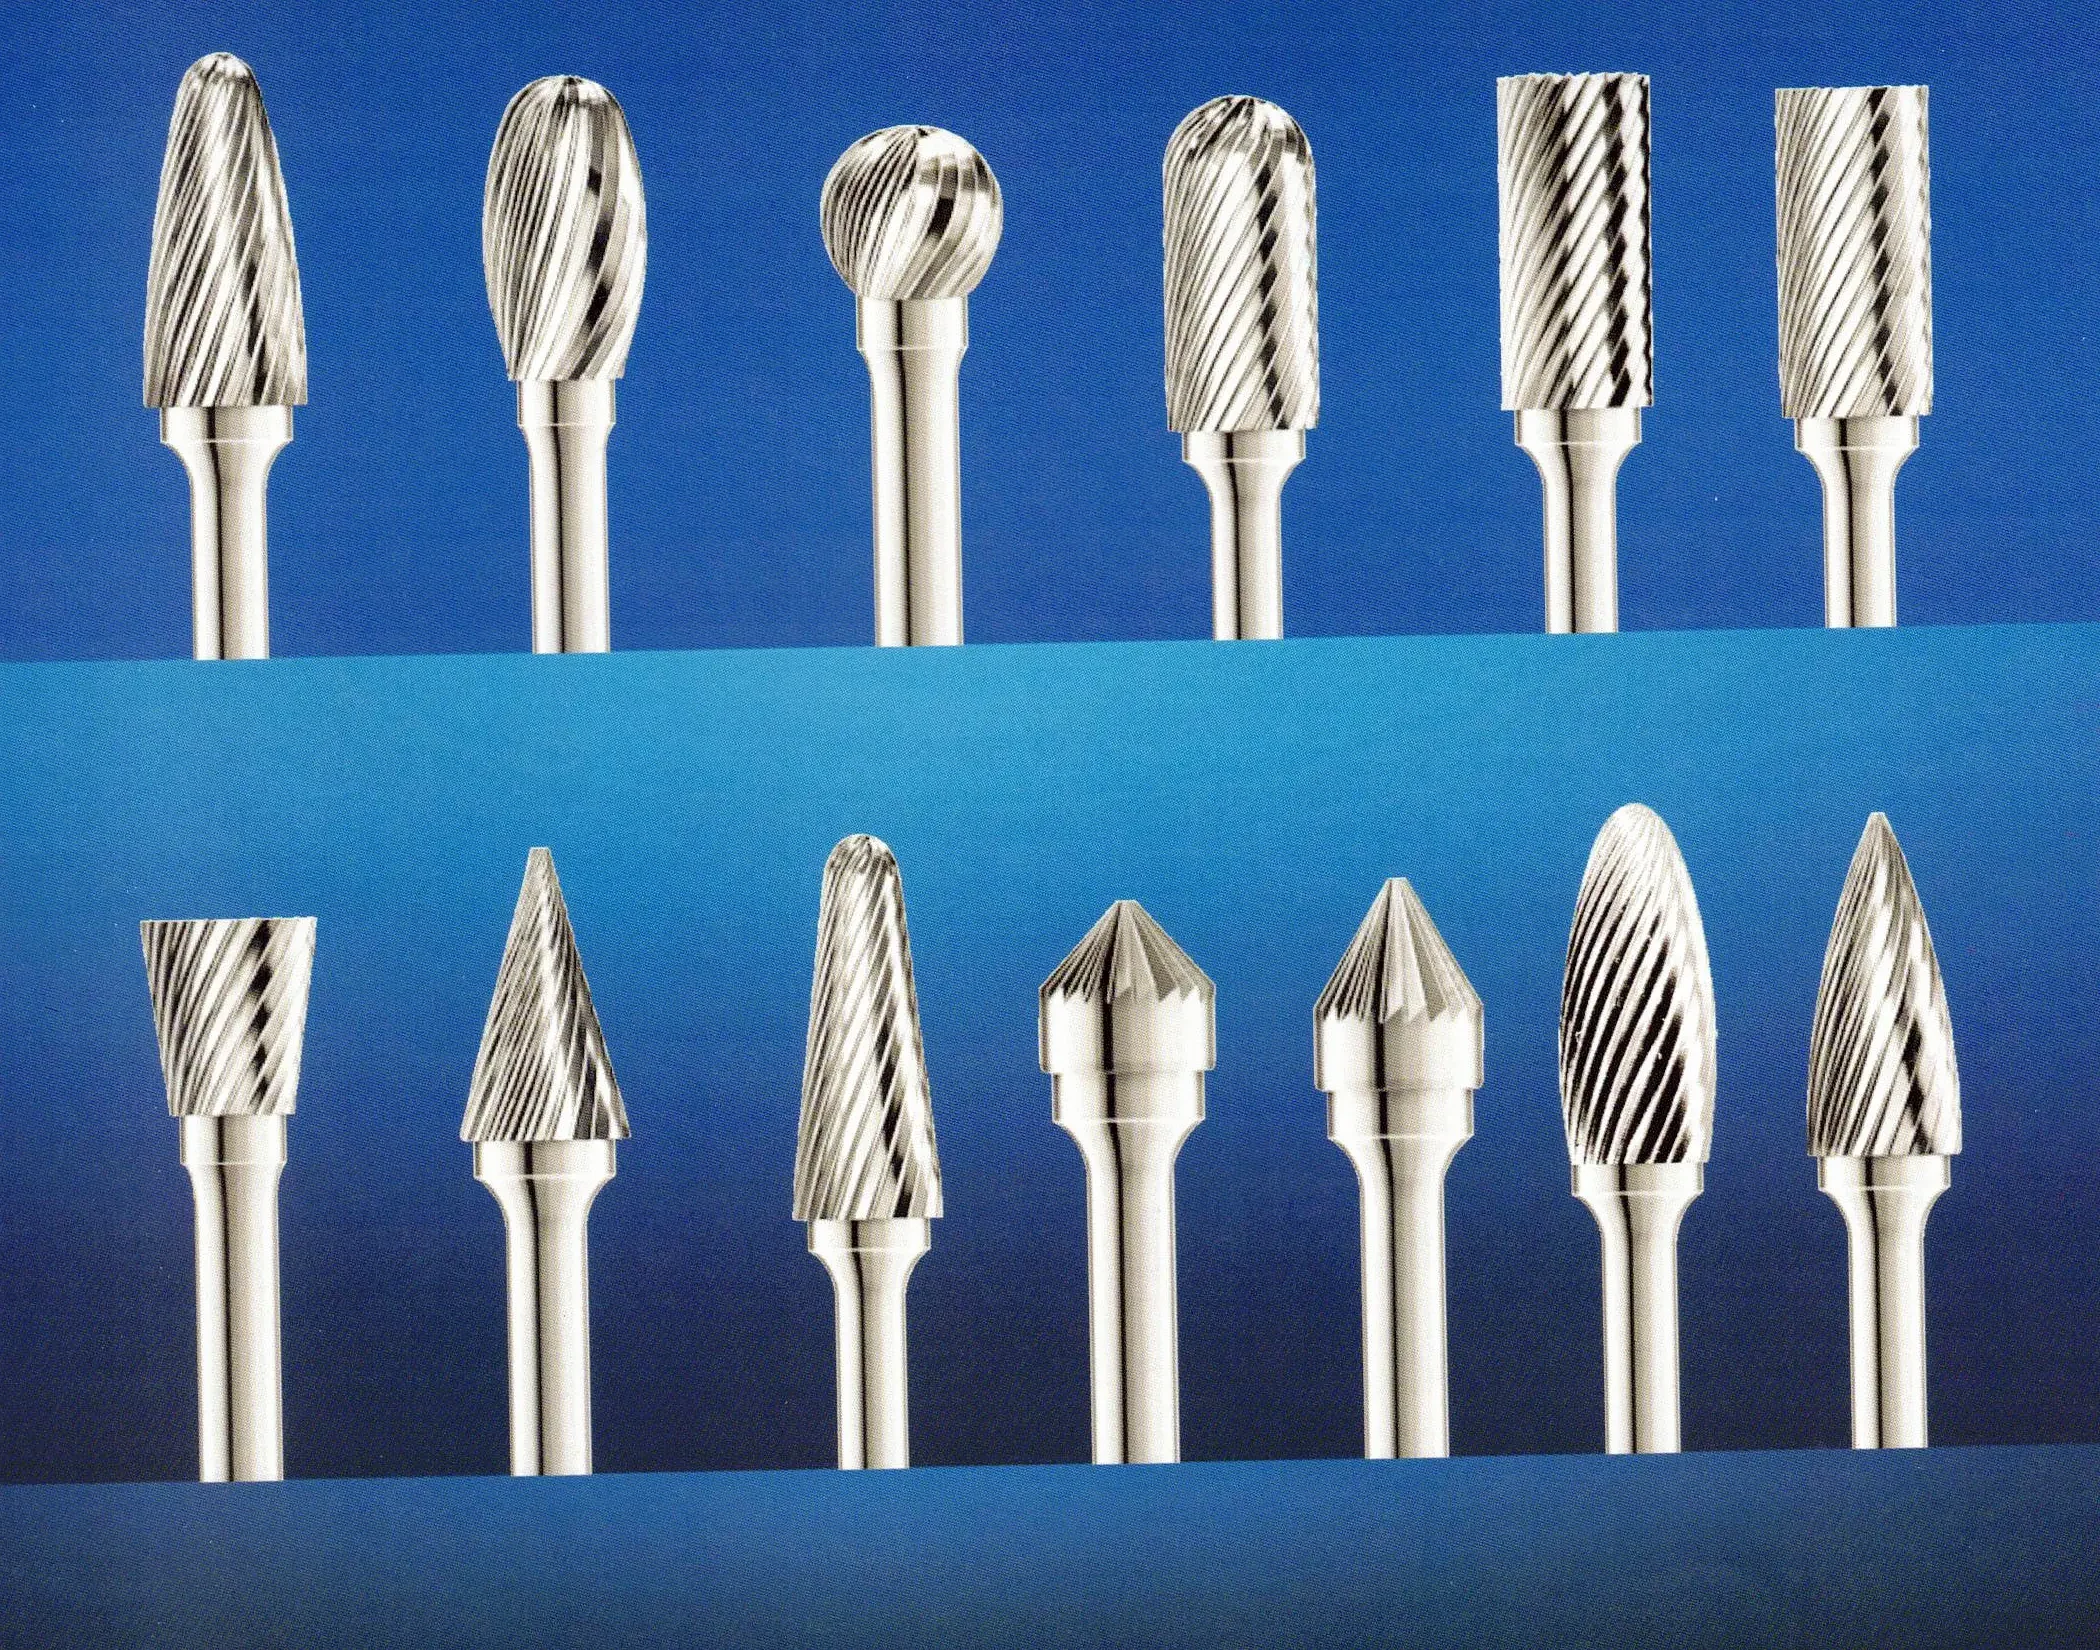
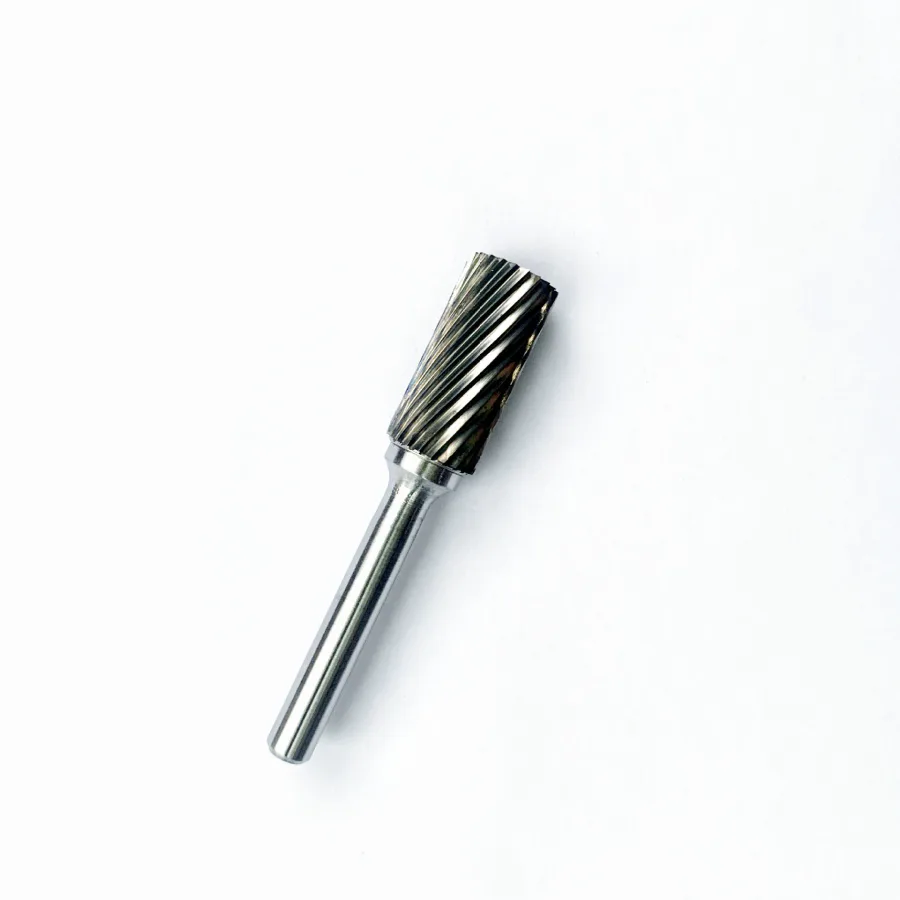
Разделяйте режущую головку и интерфейс машины. В каждом чертеже, спецификации и заказе указывайте диаметр головки d1, длину режущей части l2, диаметр хвостовика d2 и общую длину l1, а также ревизию и SKU.
| Code | Dimension | What You Should Record | Why It Changes Selection |
|---|---|---|---|
| d1 | Head Diameter | Maximum cutting diameter | Controls access, contact area and RPM lookup row |
| l2 | Cutting Length | Usable fluted length | Controls reach across an edge, weld or cavity |
| d2 | Shank Diameter | Metric or inch interface | Must match the installed collet |
| l1 | Overall Length | Tip-to-shank-end length | Affects reach, overhang and packaging |
Диаметры головки и длина режущей части
Подбирайте головку по геометрии обработки. Малые диаметры подходят для узких пазов и радиусов; большие быстрее обрабатывают открытые поверхности, но повышают контакт, нагрузку и влияние биения. Выбирайте минимальную достаточную длину режущей части.
| Head Diameter Band | Best Starting Use | Buyer Check Before Ordering |
|---|---|---|
| 3–6 mm | Fine deburring, small bores, narrow slots and detailed contours | Confirm the grinder can reach the required RPM and that the shank/collet combination is rigid |
| 8–10 mm | General fabrication, casting cleanup and controlled weld dressing | Match shape and cutting length to the contact zone; verify available drive power |
| 12–16 mm | Open edges, larger castings and higher-volume stock removal | Check grinder speed range, power, access and allowed contact area before qualification |
Размеры хвостовика и соответствие цанге
Хвостовик является машинным интерфейсом, поэтому каждому размеру нужна своя цанга. Не зажимайте 6 мм в цанге 1/4 дюйма или 3 мм в 1/8 дюйма без специально одобренного переходника.
| Burr Shank | Exact Diameter | Required Collet | Commercial Use |
|---|---|---|---|
| 3 mm | 3.000 mm | 3 mm | Metric miniature and precision ranges |
| 1/8 inch | 3.175 mm | 1/8 inch | Inch-market rotary tools and small die grinders |
| 6 mm | 6.000 mm | 6 mm | Metric industrial die grinders |
| 1/4 inch | 6.350 mm | 1/4 inch | North American industrial die grinders |
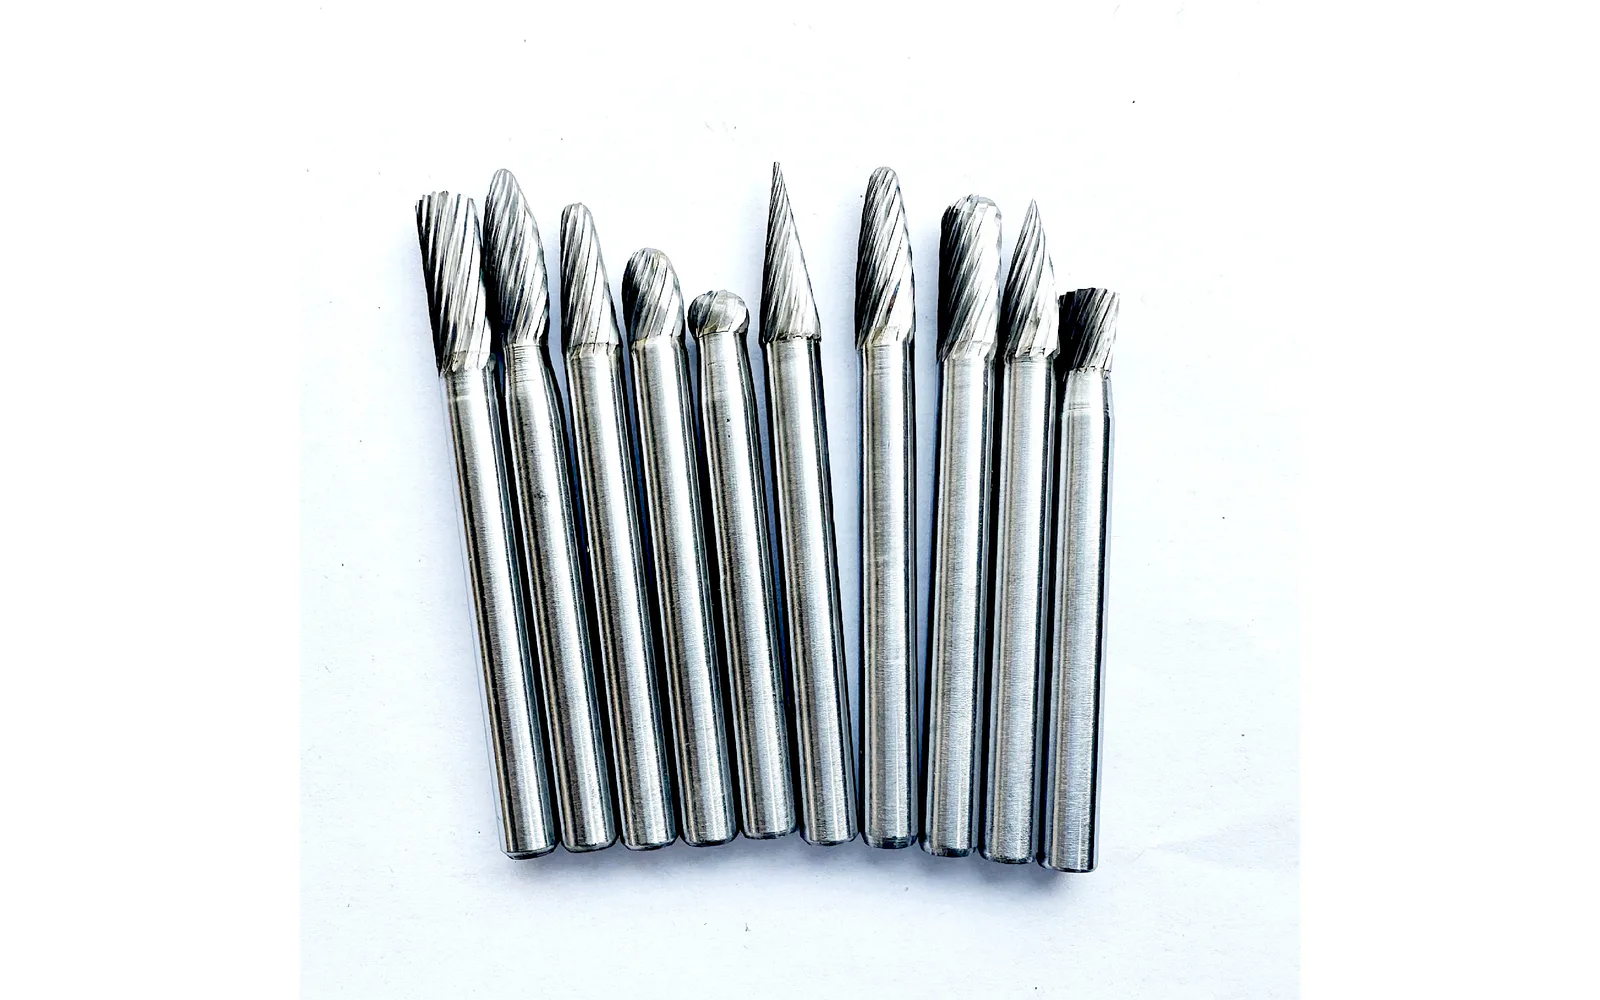
Таблица оборотов по диаметру головки
Обороты зависят от скорости резания, диаметра, материала и насечки. Сначала получите рабочий диапазон производителя. Таблица справочная и не является универсальным пределом для моделей AXIMET.
| Head Diameter | 250 m/min | 450 m/min | 600 m/min | 750 m/min | 900 m/min |
|---|---|---|---|---|---|
| 3 mm | 27,000 | 48,000 | 64,000 | 80,000 | 95,000 |
| 6 mm | 13,000 | 24,000 | 32,000 | 40,000 | 48,000 |
| 8 mm | 10,000 | 18,000 | 24,000 | 30,000 | 36,000 |
| 10 mm | 8,000 | 14,000 | 19,000 | 24,000 | 29,000 |
| 12 mm | 7,000 | 12,000 | 16,000 | 20,000 | 24,000 |
| 16 mm | 5,000 | 9,000 | 12,000 | 15,000 | 18,000 |
Таблица оборотов по диаметру головкиОбороты зависят от скорости резания, диаметра, материала и насечки. Сначала получите рабочий диапазон производителя. Таблица справочная и не является универсальным пределом для моделей AXIMET.
Как определить рабочие обороты
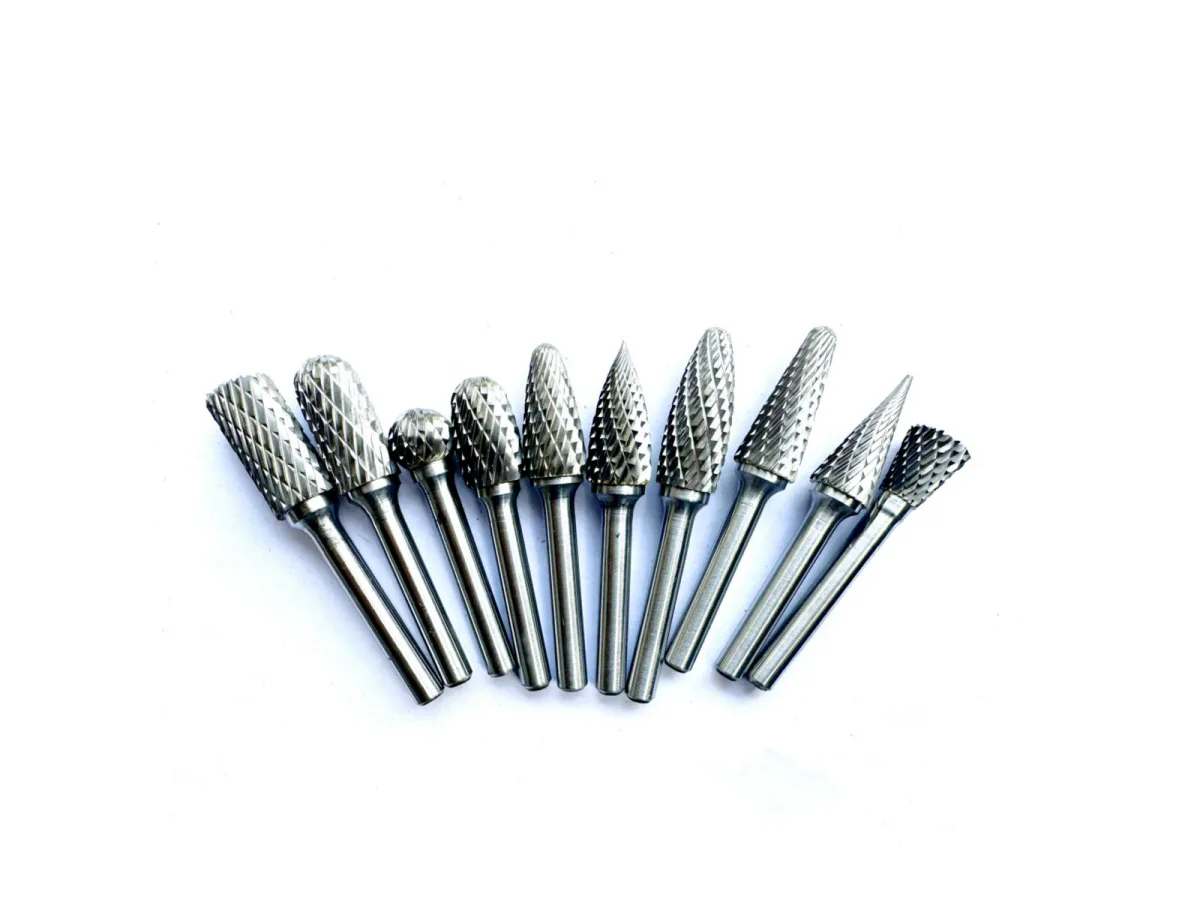
Единственного лучшего значения RPM нет. Проверьте материал, насечку, диаметр, хвостовик, вылет, диапазон привода и цангу. Начинайте с нижней границы, работайте легким подвижным контактом и контролируйте стружку, вибрацию, нагрев, поверхность и забивание зубьев.
- Единственного лучшего значения RPM нет. Проверьте материал, насечку, диаметр, хвостовик, вылет, диапазон привода и цангу. Начинайте с нижней границы, работайте легким подвижным контактом и контролируйте стружку, вибрацию, нагрев, поверхность и забивание зубьев.
Корректировка скорости для длинного хвостовика
Большой вылет увеличивает изгиб. Не переносите обороты стандартной борфрезы на удлиненную. Минимизируйте открытую часть хвостовика и применяйте предел именно этой модели; допустимые обороты холостого хода и резания могут различаться.
| Head Diameter | Shank Length | Maximum Idling RPM | Maximum Application RPM |
|---|---|---|---|
| 3 mm | 75 mm | 10,000 | 31,000 |
| 6 mm | 75 mm | 6,000 | 15,000 |
| 6 mm | 150 mm | 8,000 | 15,000 |
| 8 mm | 150 mm | 6,000 | 11,000 |
| 10 mm | 150 mm | 4,000 | 9,000 |
| 12 mm | 150 mm | 3,000 | 7,000 |
Работа с высокооборотным инструментом
Для компактного высокооборотного инструмента проверьте не только обороты без нагрузки, но и цангу, допустимый диаметр оснастки, мощность, режим работы и жесткость. Миниатюрные борфрезы не являются универсально совместимыми.
Как сформировать размерный ряд
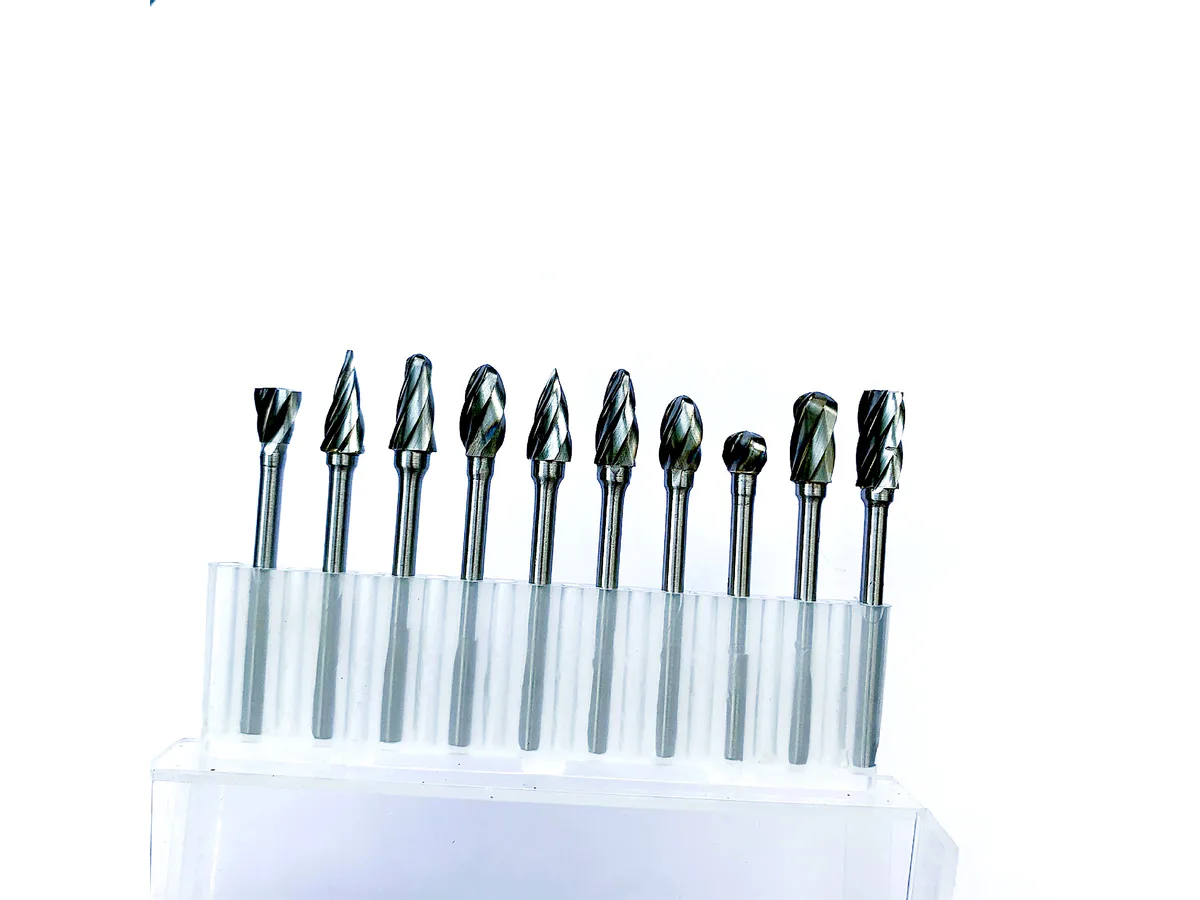
Сначала разделите метрические и дюймовые платформы. Диаметры 3–6 мм подходят для точного доступа, 8–10 мм — для общих работ, 12–16 мм — для открытых поверхностей. Стандартные и длинные модели должны иметь отдельные семейства и коды.
- Сначала разделите метрические и дюймовые платформы. Диаметры 3–6 мм подходят для точного доступа, 8–10 мм — для общих работ, 12–16 мм — для открытых поверхностей. Стандартные и длинные модели должны иметь отдельные семейства и коды.
Данные для запроса OEM
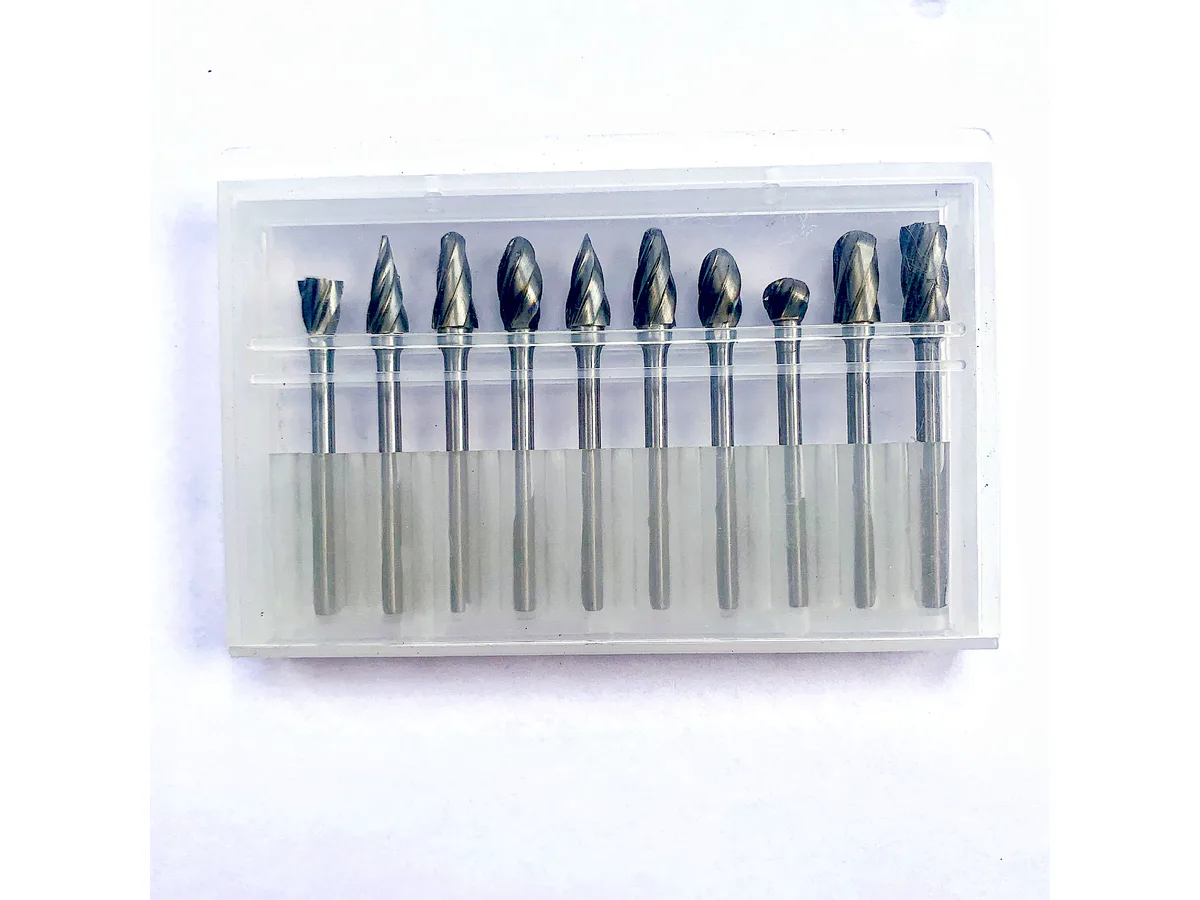
В RFQ укажите форму, d1, l2, d2, l1, конструкцию, насечку, материал детали, шлифмашину, цангу, обороты, допуски, метод контроля, комплектность, маркировку, штрихкод, упаковку, образцы, объем и рынок назначения.
- В RFQ укажите форму, d1, l2, d2, l1, конструкцию, насечку, материал детали, шлифмашину, цангу, обороты, допуски, метод контроля, комплектность, маркировку, штрихкод, упаковку, образцы, объем и рынок назначения.
Часто задаваемые вопросы
Нужно ли хранить метрические и дюймовые хвостовики?
Да, если рынок использует обе системы. Ведите их как отдельные SKU, этикетки и коды.
Взаимозаменяемы ли 6 мм и 1/4 дюйма?
Нет. Это 6,000 и 6,350 мм, для них нужны разные цанги.
Какие обороты применять?
Сначала подтвердите диапазон производителя для материала и насечки; действует минимальный предел всей системы.
Что включить в OEM-запрос?
Форму, d1, l2, d2, l1, насечку, материал, интерфейс, допуски, количество, маркировку и упаковку.