Что такое борфреза
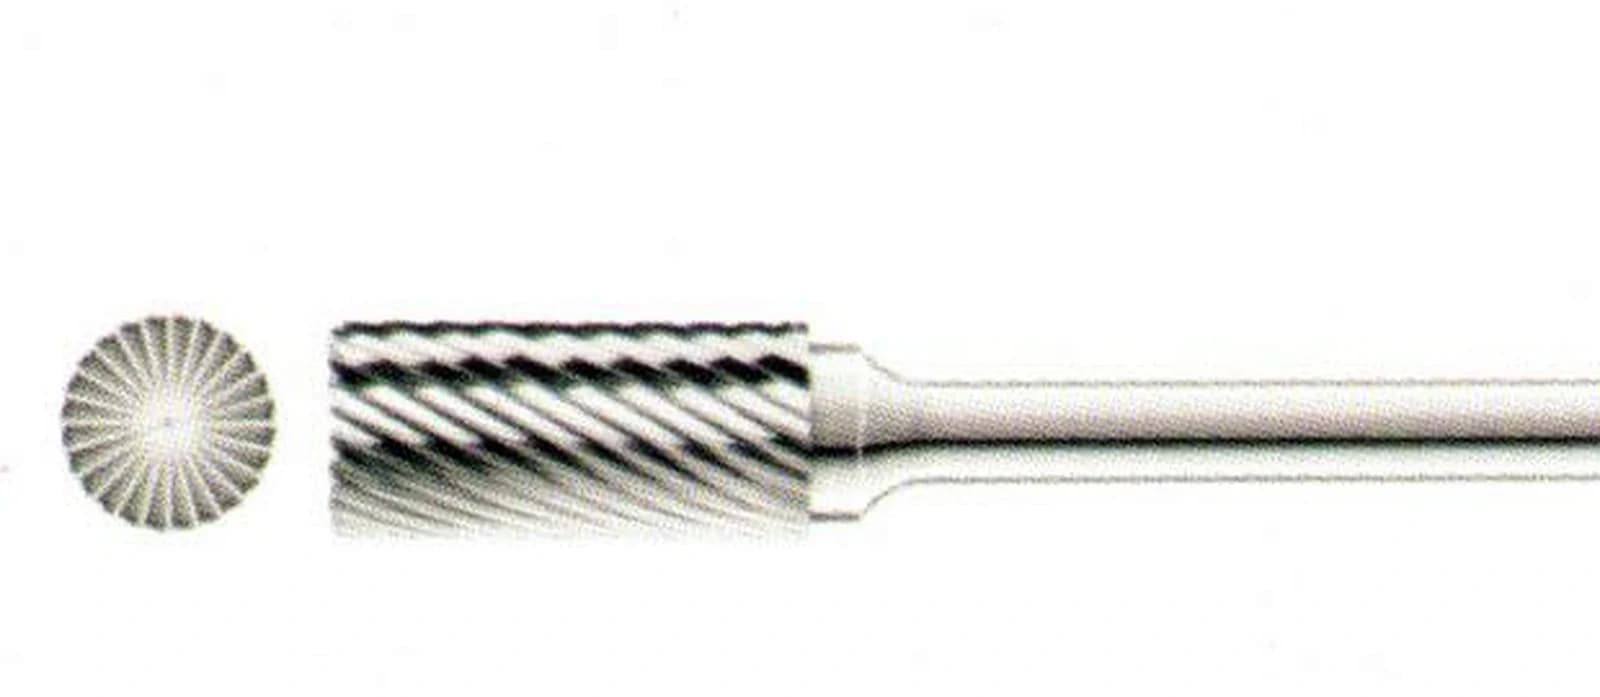
Борфреза — это вращающийся режущий инструмент с хвостовиком и рабочей головкой, покрытой режущими зубьями. Она снимает материал небольшими стружками и применяется для обработки кромок, отверстий, сварных швов, пазов, радиусов и сложных металлических поверхностей.
В отличие от абразивного камня, борфреза не шлифует поверхность зернами. Ее зубья срезают материал. Это позволяет быстрее удалять заусенцы и точнее корректировать форму детали, если правильно выбраны форма головки, тип насечки и рабочая скорость.
Твердосплавные борфрезы обычно устанавливают в прямые шлифовальные машины, пневматические инструменты или приводы с гибким валом. Диаметр цанги должен точно соответствовать диаметру хвостовика.
Для чего нужна борфреза
Борфрезы применяют там, где обычным сверлом, напильником или шлифовальным кругом трудно получить нужный профиль.
Основные операции:
- удаление заусенцев после резки, сверления или литья;
- зачистка и выравнивание сварных швов;
- снятие фасок;
- обработка внутренних отверстий;
- расширение и корректировка отверстий;
- создание и доводка радиусов;
- обработка пазов и канавок;
- исправление литейных дефектов;
- формирование сложных контуров;
- обработка пресс-форм и металлических деталей.
Борфреза не заменяет все режущие и абразивные инструменты. Ее выбирают, когда требуется локальное снятие материала, доступ к сложному участку или точная корректировка формы.
Какие материалы можно обрабатывать
Возможность обработки зависит не только от материала твердосплавной головки, но и от формы зубьев, типа насечки, диаметра и режима работы.
Углеродистая и конструкционная сталь
Борфрезы используют для удаления заусенцев, обработки сварных участков, кромок, отверстий и металлических контуров. Для большинства таких операций применяются одинарная или двойная насечка.
Нержавеющая сталь
При работе с нержавеющей сталью важно не удерживать инструмент долго в одной точке. Избыточное давление и неправильная скорость увеличивают нагрев и могут ухудшить состояние режущей кромки и поверхности детали.
Чугун
Твердосплавные борфрезы подходят для удаления литейного облоя, обработки кромок и корректировки формы чугунных деталей. Форма головки выбирается по геометрии обрабатываемого участка.
Алюминий и мягкие цветные металлы
Для алюминия лучше использовать специальную крупную и открытую насечку Aluminum Cut. Она создает больше пространства для отвода стружки и снижает риск быстрого забивания зубьев мягким металлом.
Закаленная сталь
Возможность обработки зависит от фактической твердости детали, марки твердого сплава, геометрии насечки и рекомендаций производителя. Не следует считать любую стандартную борфрезу подходящей для любой закаленной стали.
Пластик и дерево
Некоторые борфрезы применяются для пластика, композитов и дерева, но для этих материалов необходимо выбирать подходящую геометрию зубьев. Следует учитывать образование пыли, нагрев и риск налипания материала.
Как выбрать форму борфрезы
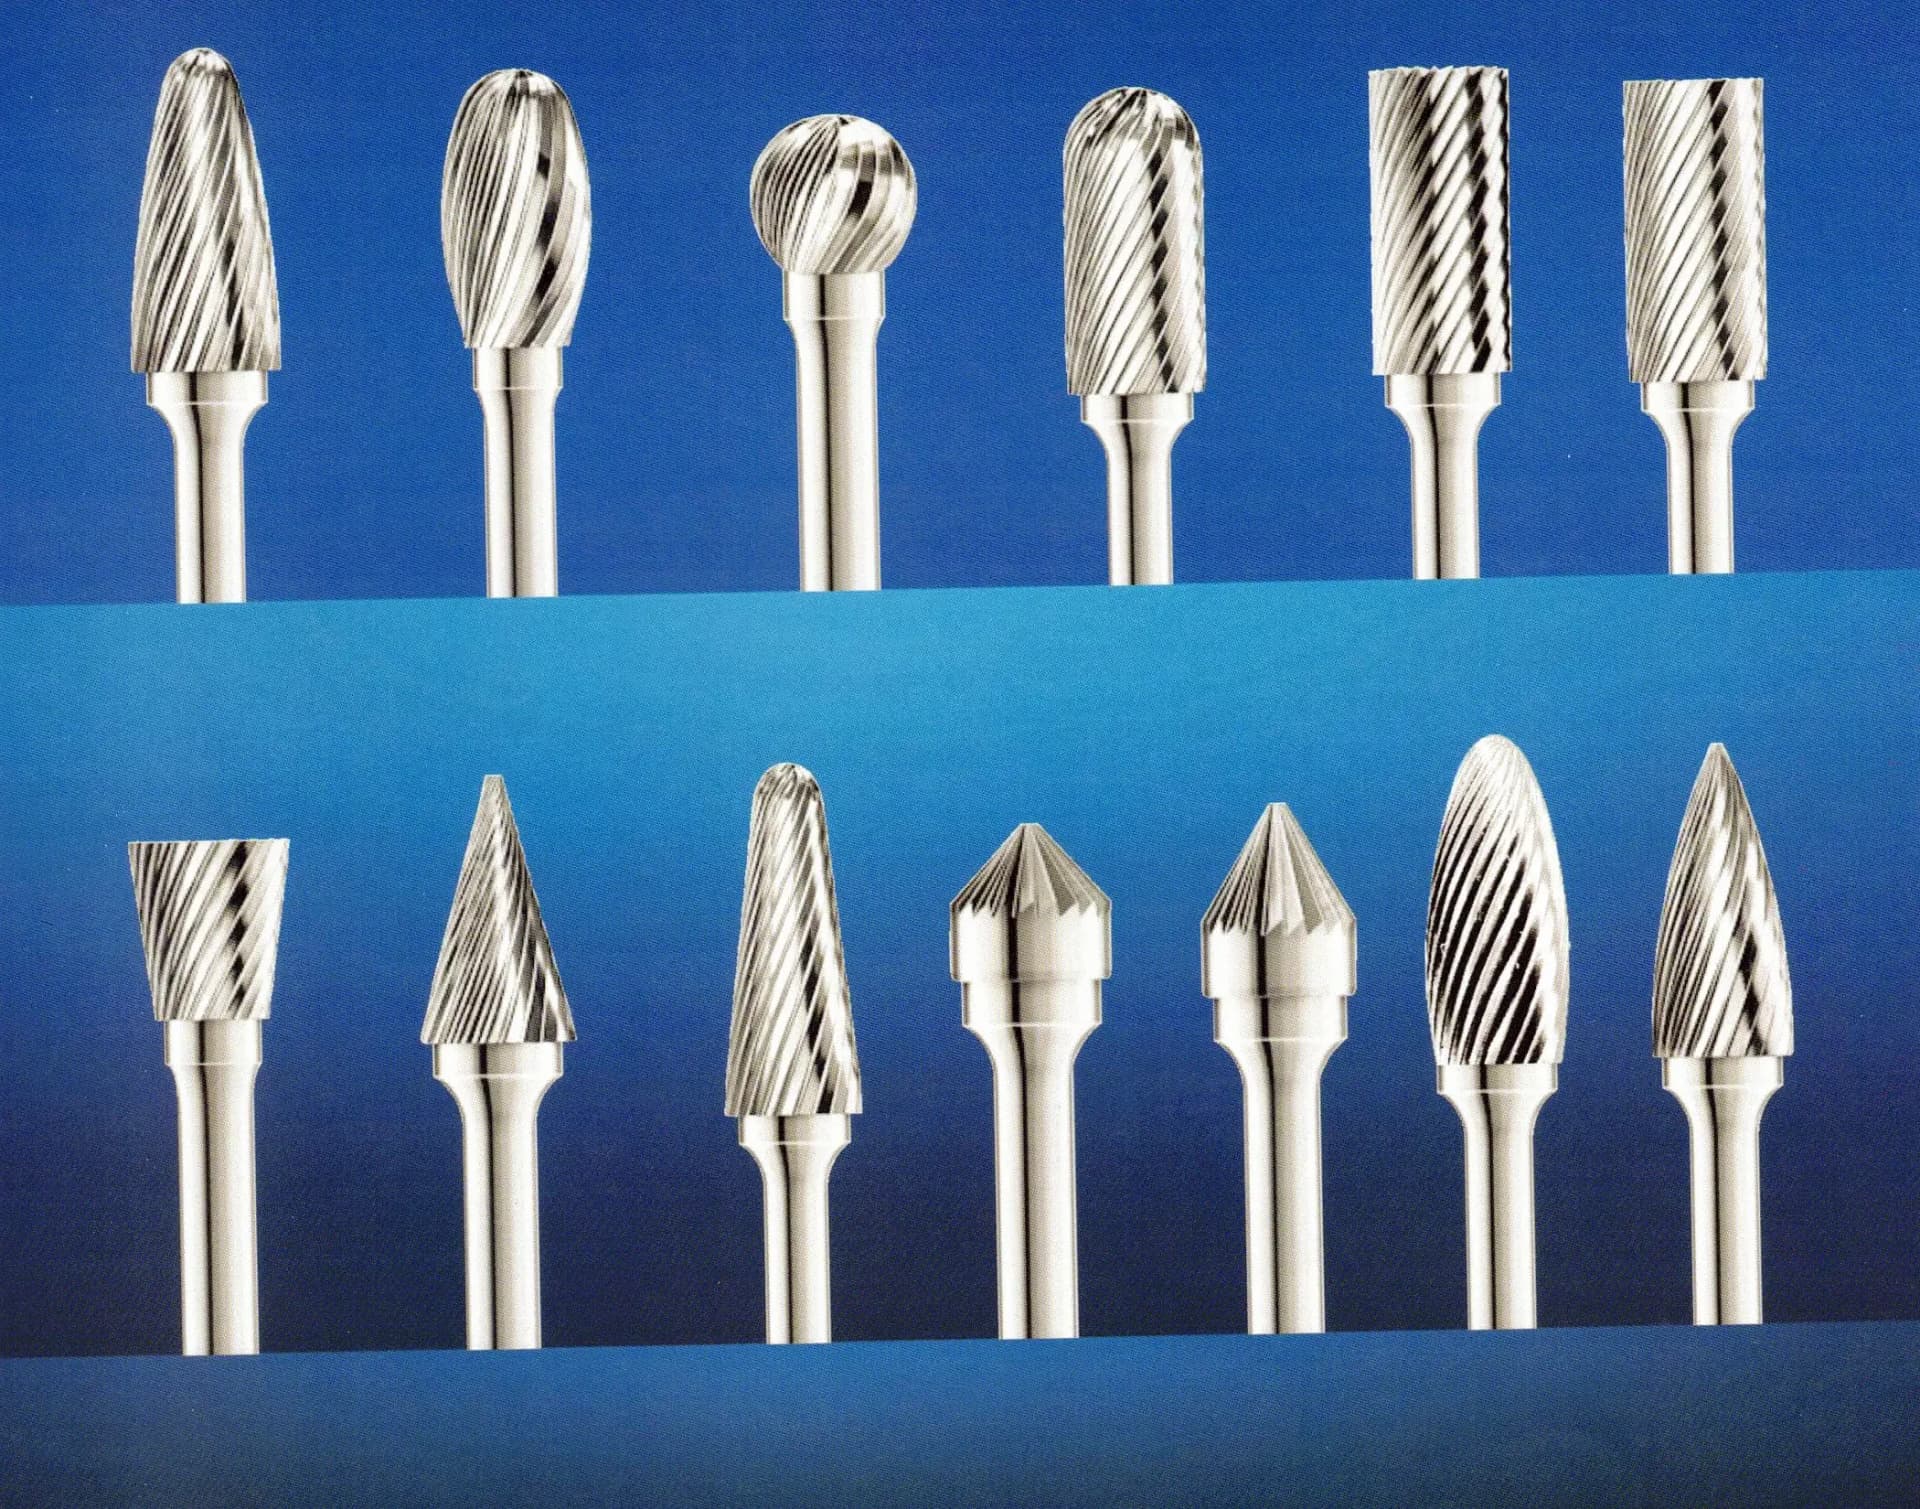
Форма рабочей головки определяет, к какому участку детали может подойти инструмент и какой профиль он способен сформировать.
| Форма | Типичное применение |
|---|---|
| SA, цилиндрическая | Плоские поверхности, прямые стенки и внешние кромки |
| SB, цилиндрическая с торцевым зубом | Боковая и торцевая обработка углублений |
| SC, цилиндрическая с закругленным торцом | Плоскости, внутренние радиусы и плавные переходы |
| SD, шаровидная | Отверстия, вогнутые поверхности и округлые профили |
| SE, овальная | Плавные контуры и криволинейные поверхности |
| SF, параболическая с радиусом | Пазы, внутренние радиусы и скругленные переходы |
| SG, параболическая заостренная | Узкие профили и труднодоступные участки |
| SH, пламевидная | Контуры, отверстия и плавные переходы |
| SJ, коническая 60° | Фаски, V-образные пазы и угловые участки |
| SK, коническая 90° | Зенкование и обработка угловых переходов |
| SL, коническая с радиусом | Узкие пазы и внутренние радиусы |
| SM, коническая заостренная | Тонкие канавки и узкие углы |
| SN, обратноконическая | Обратные фаски и нижние части пазов |
Не выбирайте форму только по внешнему виду. Сначала определите участок контакта, направление движения и требуемый профиль поверхности.
Виды насечки борфрез
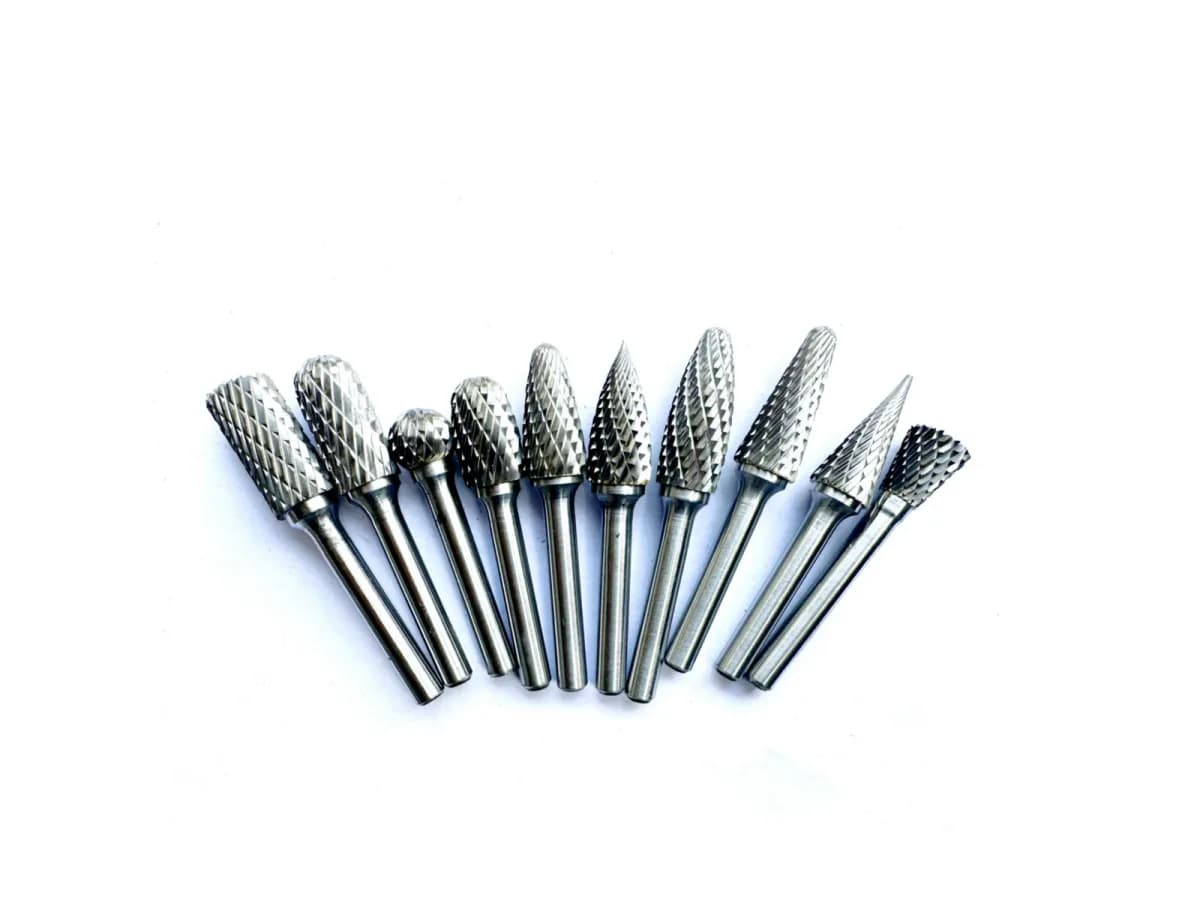
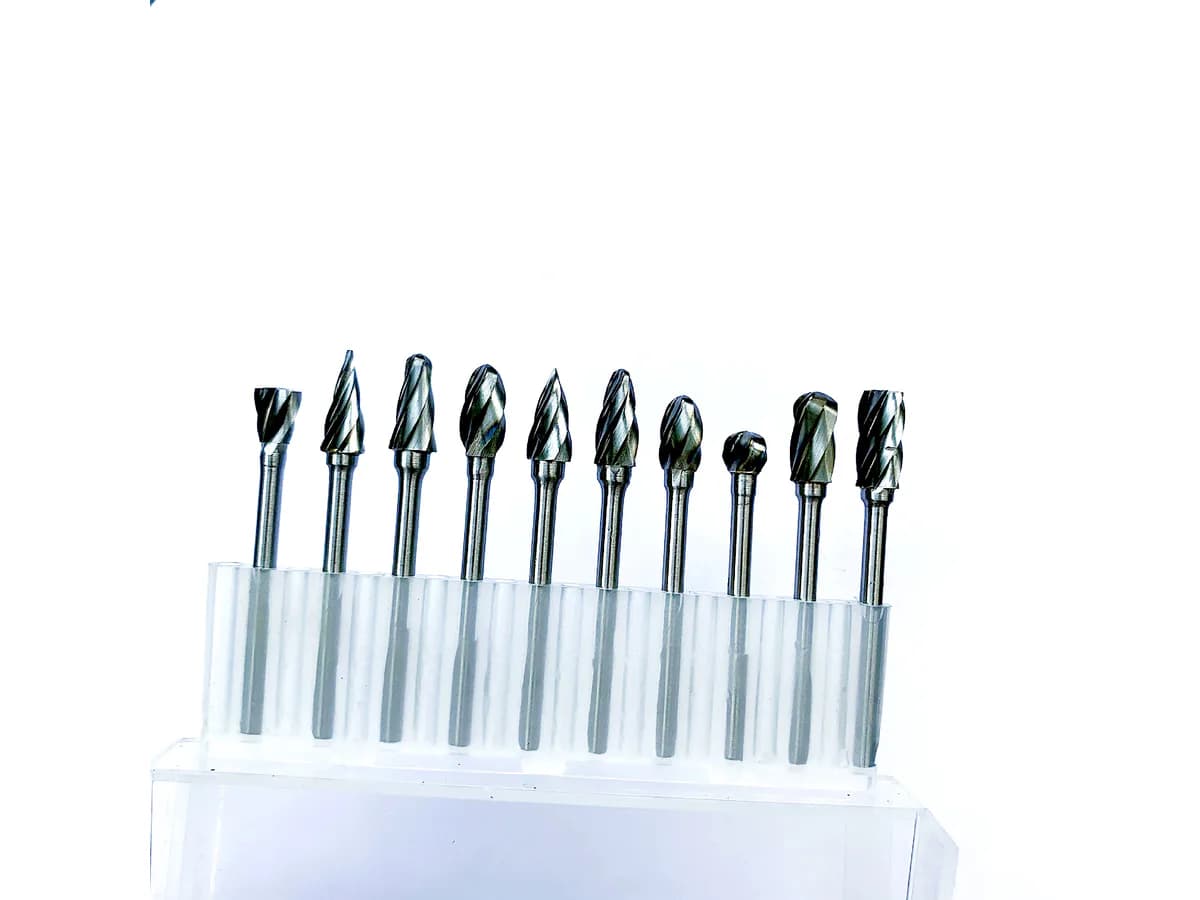
Одинарная насечка
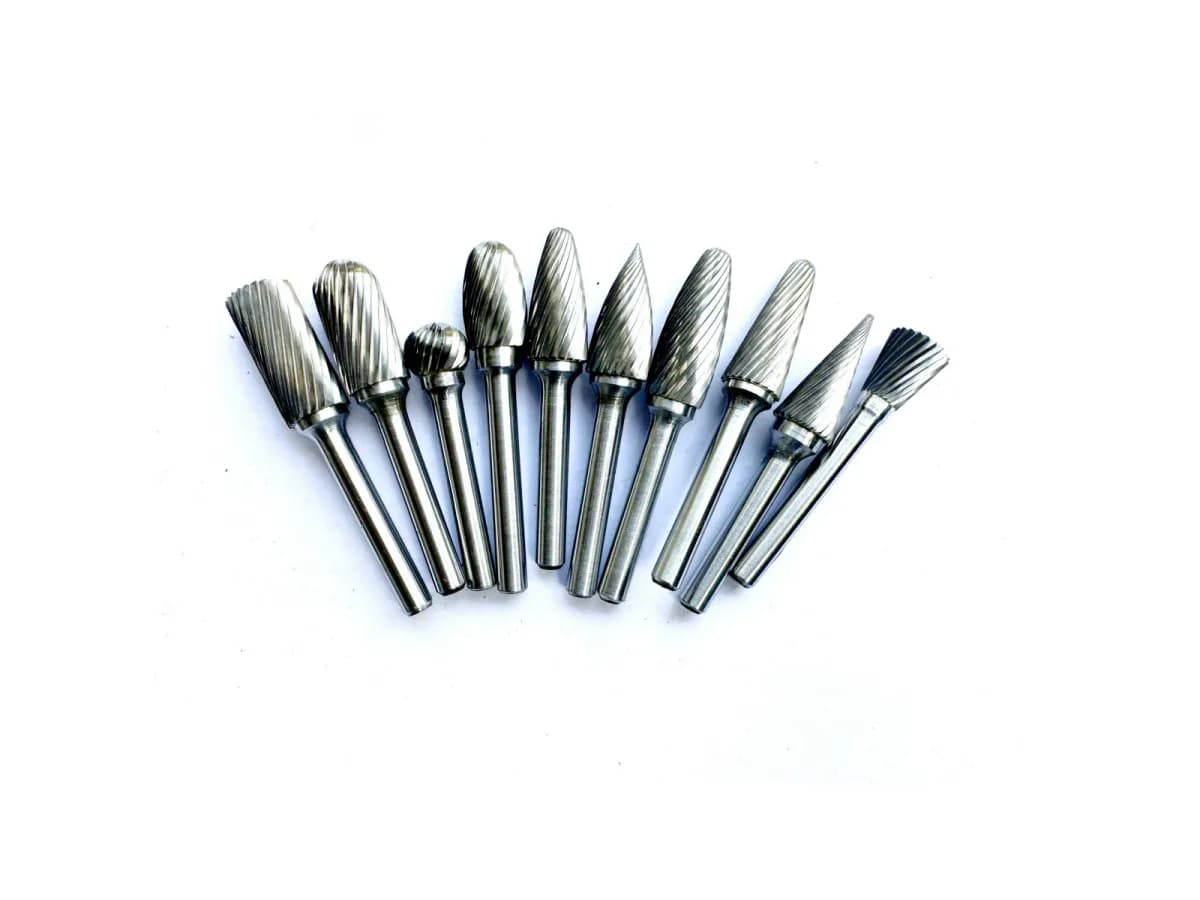
Одинарная насечка имеет один направленный ряд режущих зубьев. Она может обеспечивать интенсивный съем материала, но создает более длинную стружку и требует уверенного управления инструментом.
Двойная насечка
Двойная, или перекрестная, насечка состоит из двух пересекающихся систем зубьев. Они дробят снимаемый материал на более мелкую стружку и делают работу более управляемой.
Подробнее о выборе таких моделей смотрите на страницетвердосплавных борфрез с двойной насечкой.
Aluminum Cut
Эта насечка имеет более крупные и открытые канавки. Она применяется для алюминия и ряда мягких цветных металлов, где мелкие зубья могут быстро забиваться стружкой.
| Насечка | Основная особенность | Типичные задачи |
|---|---|---|
| Одинарная | Направленное резание и более длинная стружка | Интенсивное снятие материала |
| Двойная | Мелкая стружка и более управляемая обработка | Кромки, сварные швы и контуры |
| Aluminum Cut | Широкие канавки для отвода мягкой стружки | Алюминий и мягкие цветные металлы |
Как выбрать диаметр хвостовика
Диаметр хвостовика должен точно соответствовать цанге инструмента. Нельзя зажимать хвостовик в неподходящей или изношенной цанге.
Для промышленного ассортимента часто используется хвостовик 6 мм. Более компактные борфрезы могут иметь хвостовик 3 мм. Существуют и другие варианты, поэтому перед покупкой необходимо проверить:
- диаметр хвостовика;
- допустимый диапазон цанги;
- мощность привода;
- допустимую скорость;
- длину выступающей части;
- размер рабочей головки.
Чем дальше рабочая головка вынесена от цанги, тем выше требования к жесткости системы и правильному режиму работы.
Как правильно пользоваться борфрезой
1. Проверьте инструмент
Перед установкой осмотрите режущую головку, пайку и хвостовик. Не используйте инструмент с трещинами, заметной деформацией, поврежденными зубьями или согнутым хвостовиком.
2. Подберите правильную цангу
Цанга должна соответствовать хвостовику. Загрязненная, изношенная или неподходящая цанга может вызвать биение и ухудшить фиксацию.
3. Надежно закрепите борфрезу
Установите хвостовик в цангу достаточно глубоко, сохраняя минимально необходимый вылет. Цанга не должна касаться режущей головки или зоны пайки.
4. Закрепите деталь
Обрабатываемая деталь не должна перемещаться под воздействием инструмента. Используйте тиски, зажимы или другое подходящее приспособление.
5. Установите подходящую скорость
Рабочая скорость зависит от диаметра головки, материала детали, типа насечки и выполняемой операции. Используйте таблицу производителя конкретного инструмента. Не переносите один режим на все диаметры и материалы.
6. Используйте средства защиты
Необходимы защитные очки или лицевой щиток. В зависимости от материала и условий также могут потребоваться защита слуха, перчатки, рабочая одежда и удаление пыли или стружки.
7. Управляйте инструментом двумя руками
Подводите борфрезу к детали без удара. Двигайте инструмент плавно и не допускайте длительной работы в одной точке.
8. Не давите слишком сильно
Борфреза должна резать зубьями. Чрезмерное давление увеличивает нагрев, вибрацию и нагрузку на инструмент. Если материал снимается плохо, проверьте форму, насечку, скорость и состояние зубьев.
9. Ограничивайте площадь контакта
Не прижимайте к детали слишком большую часть окружности головки. Чрезмерный контакт увеличивает нагрузку и риск вибрации. Для большинства обычных операций контактная зона должна оставаться ограниченной.
10. Дождитесь полной остановки
Не кладите инструмент и не касайтесь борфрезы до полной остановки привода. После работы режущая головка и деталь могут быть горячими.
Распространенные ошибки
Неправильная насечка для материала
Мелкая двойная насечка может быстро забиваться алюминием. Для мягких цветных металлов выбирайте геометрию с широкими канавками.
Слишком низкая или высокая скорость
Неправильная скорость может привести к вибрации, плохому резанию, перегреву или ускоренному износу. Скорость должна подбираться по диаметру, материалу и насечке.
Чрезмерное давление
Сильное давление не всегда увеличивает производительность. Оно может повысить температуру и нагрузку на пайку, зубья, хвостовик и привод.
Слишком большой вылет
Длинная свободная часть хвостовика уменьшает жесткость. Это особенно важно для удлиненных моделей, которые требуют отдельных ограничений по рабочей скорости.
Работа всей боковой поверхностью
Большая зона контакта создает высокую нагрузку и затрудняет управление. Используйте подходящую форму и вводите в работу только необходимый участок головки.
Плохая фиксация детали
Если деталь перемещается, оператор теряет контроль над контактом. Это ухудшает поверхность и повышает риск повреждения инструмента.
Использование изношенной цанги
Даже исправная борфреза будет работать с биением, если цанга повреждена, загрязнена или не соответствует хвостовику.
Как очищать и хранить борфрезы
После работы отключите инструмент от источника питания и дождитесь его полной остановки и охлаждения.
Удаляйте стружку подходящей щеткой или способом, рекомендованным для обрабатываемого материала. Не ударяйте режущую головку о металлические предметы и не очищайте острые зубья незащищенными руками.
Храните борфрезы раздельно, чтобы твердосплавные головки не ударялись друг о друга. Пластиковая коробка или ячейка набора защищает зубья от повреждений, а хвостовики — от загрязнения.
Если зубья регулярно забиваются одним материалом, проблема может быть не в очистке, а в неправильно выбранной насечке.
Как выбрать борфрезы для оптового ассортимента
Для базового ассортимента недостаточно заказать только разные диаметры. Линейку лучше формировать по четырем параметрам:
- Материалы, которые обрабатывают ваши покупатели.
- Наиболее востребованные формы.
- Одинарная, двойная или специальная насечка.
- Хвостовики, совместимые с распространенными инструментами.
Перед запросом предложения подготовьте:
- коды форм;
- диаметры головок;
- диаметры хвостовиков;
- количество по каждой позиции;
- основные материалы обработки;
- требования к логотипу;
- способ упаковки;
- страну назначения.
Посмотреть доступную категорию можно на страницетвердосплавных борфрез по металлу.
Заключение
Борфреза — это точный вращающийся режущий инструмент для удаления заусенцев, обработки кромок, сварных швов, отверстий и сложных контуров. Результат зависит от правильного сочетания формы, насечки, диаметра, материала детали и рабочего режима.
Не начинайте выбор с цены одной позиции. Сначала определите задачу, материал, форму рабочей зоны и используемый привод. Это снижает риск заказать неподходящую геометрию и помогает сформировать практичный оптовый ассортимент.
Часто задаваемые вопросы
Какие ошибки чаще всего допускают при работе с борфрезой?
Основные ошибки — неподходящая насечка, неправильная скорость, чрезмерное давление, слишком большой вылет хвостовика, изношенная цанга и слишком широкая зона контакта. Эти ошибки вызывают вибрацию, перегрев, забивание зубьев и ухудшение поверхности.
Для чего используются твердосплавные борфрезы?
Их используют для удаления заусенцев, снятия фасок, обработки сварных швов, отверстий, кромок, пазов, литых деталей и сложных металлических контуров. Конкретная операция определяет форму головки и тип насечки.
Можно ли использовать борфрезу для дерева?
Некоторые борфрезы могут обрабатывать дерево, но стандартная модель по металлу не всегда дает оптимальный результат. Необходимо учитывать форму зубьев, скорость, образование пыли и риск перегрева. Для регулярной работы лучше выбирать инструмент, рекомендованный для дерева.
Может ли борфреза обрабатывать закаленную сталь?
Это зависит от твердости детали, марки твердого сплава, насечки и рекомендаций производителя. Нельзя предполагать, что любая универсальная борфреза подходит для любой закаленной стали.
Чем одинарная насечка отличается от двойной?
Одинарная насечка имеет один направленный ряд зубьев и обычно создает более длинную стружку. Двойная насечка имеет два пересекающихся ряда, которые дробят стружку и делают съем материала более управляемым.
Какие диаметры хвостовика наиболее распространены?
Часто используются хвостовики 3 и 6 мм. В промышленном ассортименте распространен размер 6 мм, а 3 мм применяется для более компактных головок. Совместимость всегда проверяется по цанге конкретного привода.
Нужна помощь с подбором борфрез?
Отправьте материал обработки, требуемые формы, размеры и количество. Мы поможем подготовить список позиций для оптового или OEM-запроса.