Подобрать инструмент с AXIMET →
Корончатые свёрла не являются универсально взаимозаменяемыми. Даже при распространённом креплении Weldon замена должна соответствовать держателю, пилоту, глубине резания, возможностям станка и доступному ходу шпинделя. Начинайте с конкретной пары «корончатое сверло — магнитный станок», а не с фотографии или слова «универсальное».
Что требуется для настоящей взаимозаменяемости
Корончатое сверло, также называемое кольцевой фрезой, снимает материал по кольцу и оставляет центральный керн. Режущий диаметр определяет номинальный размер отверстия. Хвостовик соединяет инструмент с оправкой или держателем, который устанавливается на станок. Во многих стандартных магнитных сверлильных системах через фрезу проходит направляющий штифт — пилот.
Все эти детали работают как единый узел. Если хвостовик вошёл в держатель, пройдена только первая проверка совместимости. Может понадобиться другой пилот, общий вылет окажется слишком большим для доступного пространства либо диаметр превысит разрешённый станком для выбранной конструкции фрезы.
Взаимозаменяемость означает, что сменный инструмент можно правильно закрепить и выполнить нужную операцию с соблюдением требований к станку и оснастке. Распространённые стандартизованные соединения позволяют совмещать многие изделия. Но они не делают любую кольцевую фрезу подходящей для любого станка и вида работ.
Поэтому формулировка «универсальный хвостовик» требует уточнения. Изделие может работать с несколькими указанными системами крепления, однако само слово не объясняет, с какими именно, при каких размерах и ограничениях. Проверяйте чертёж сопряжения и заявленную совместимость конкретной серии инструмента.
Что такое хвостовик Weldon
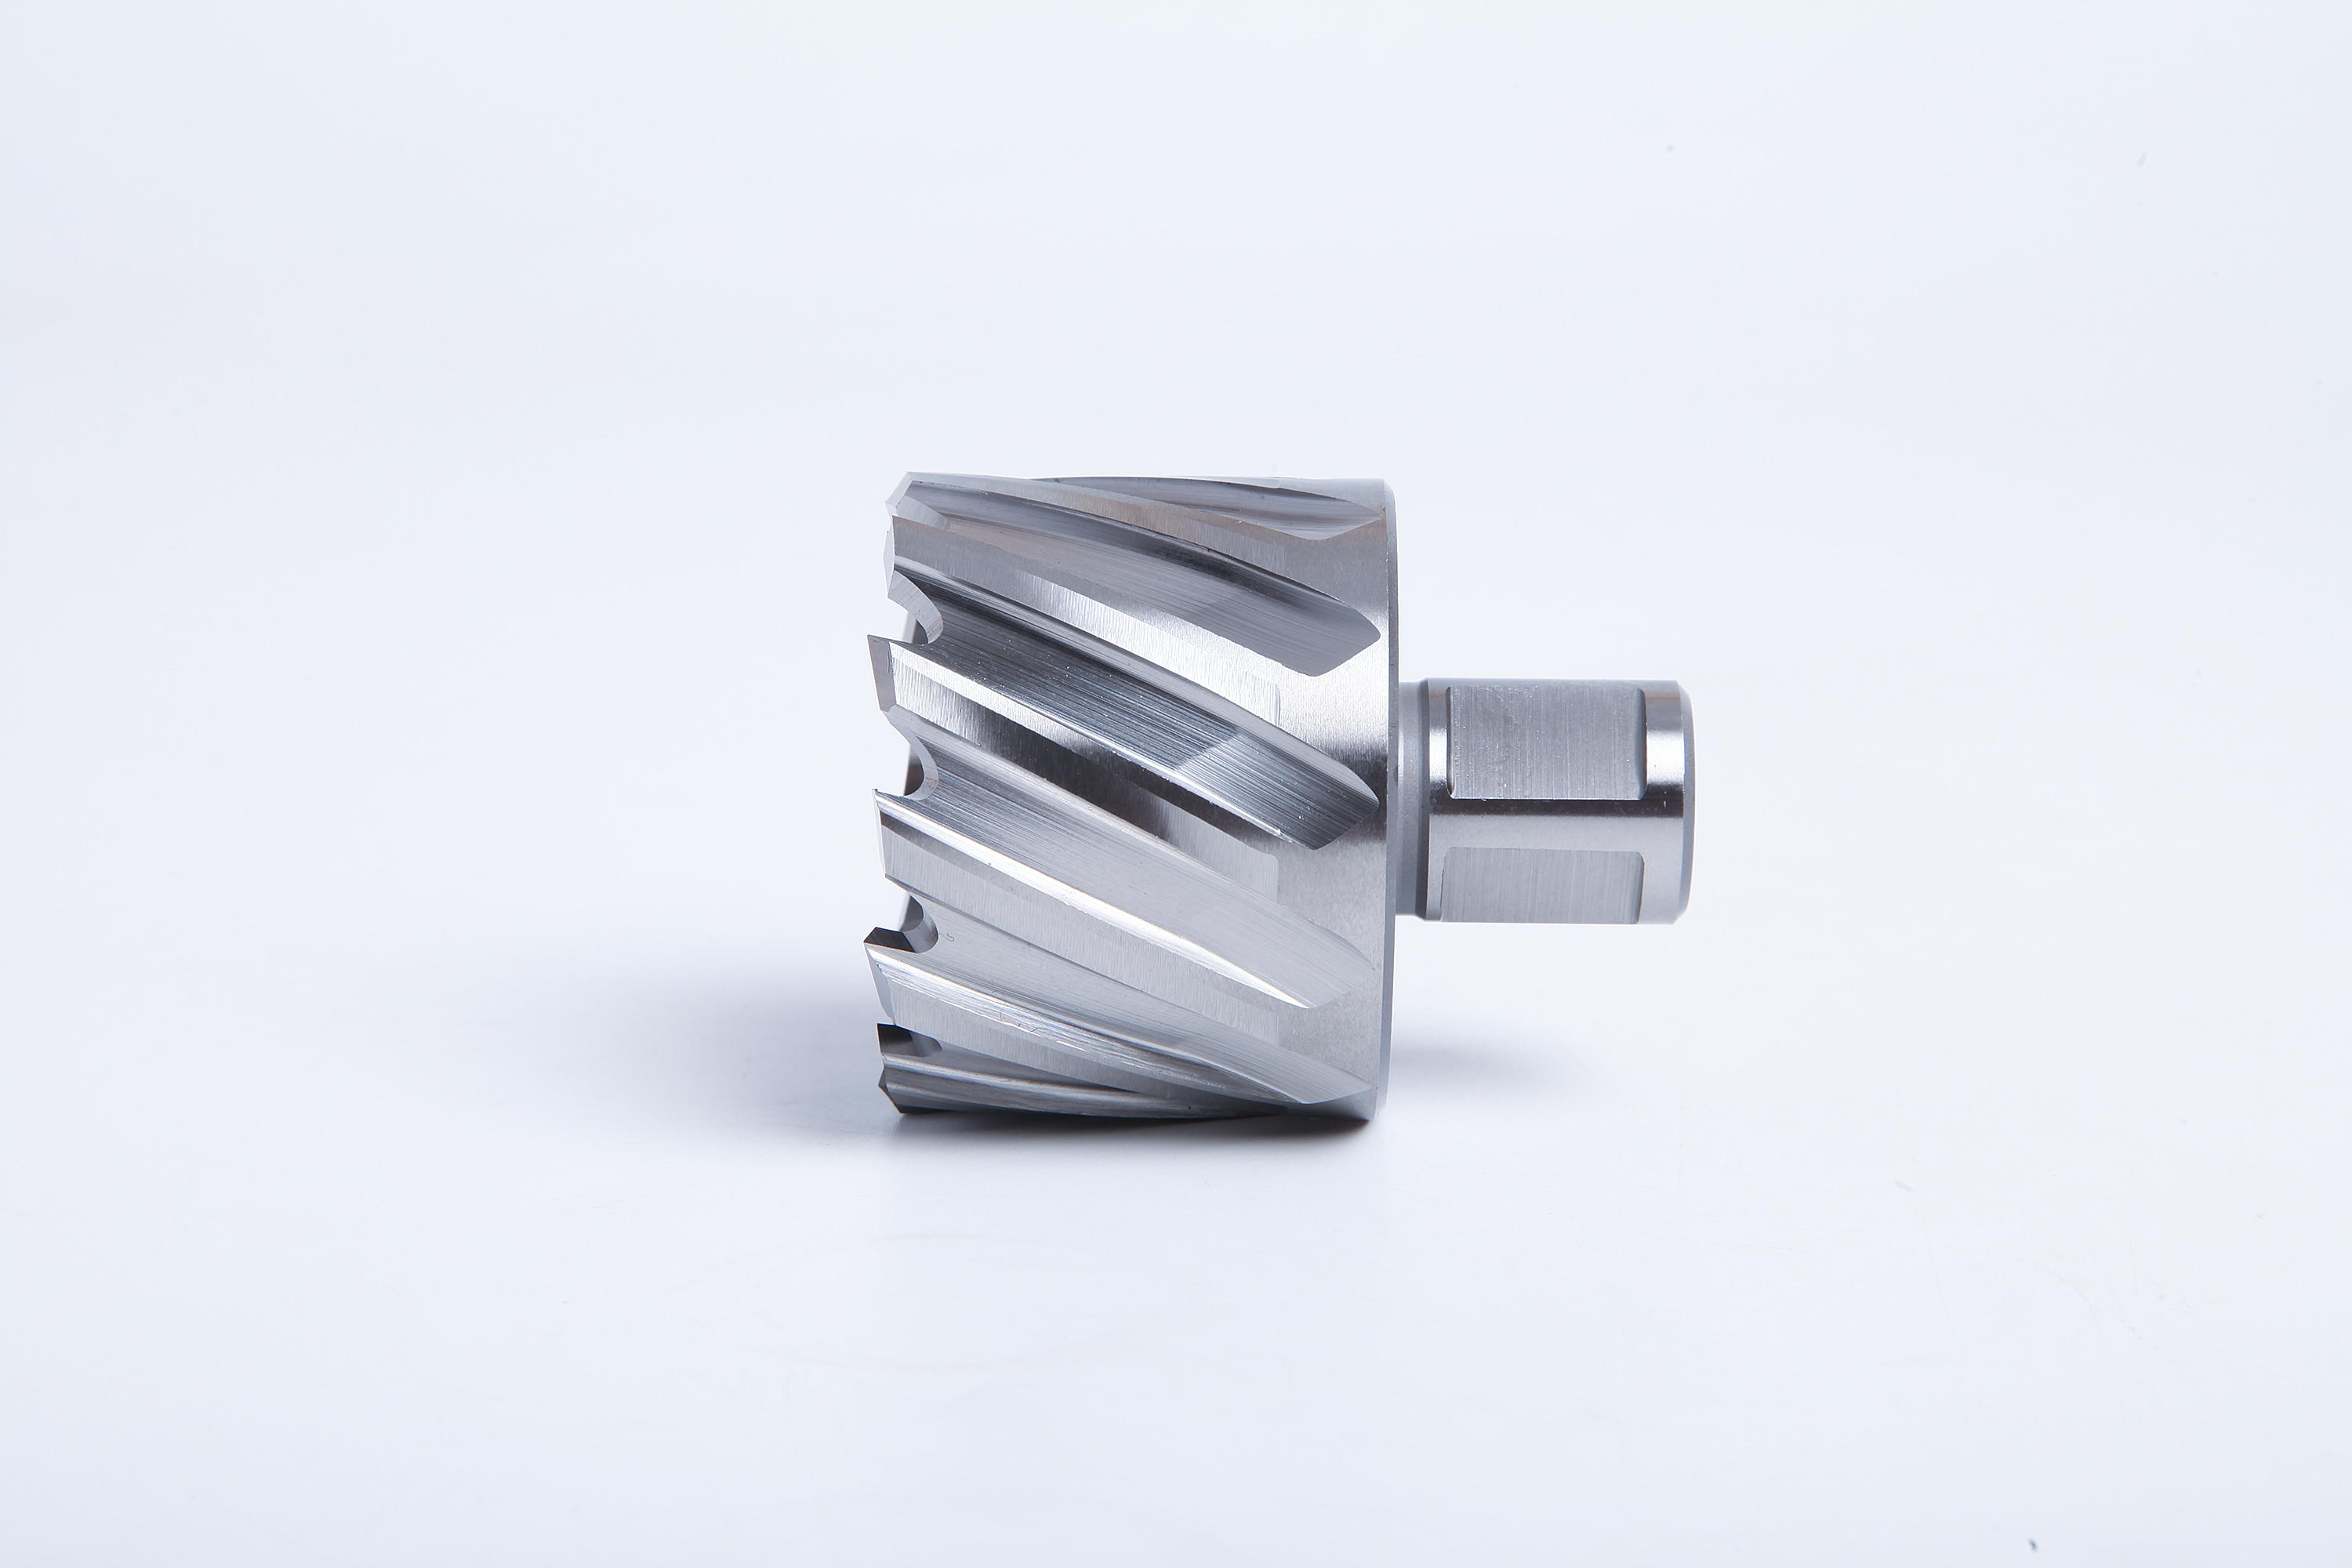
Распространённое в каталогах корончатых свёрл соединение Weldon 3/4 дюйма имеет цилиндрический хвостовик с двумя зажимными лысками, расположенными под углом 90 градусов. Номинальный диаметр — 19,05 мм. Соответствующий держатель фиксирует лыски предусмотренным для него способом.
Этот размер относится к хвостовику, а не к просверливаемому отверстию. Одно крепление может использоваться при разных режущих диаметрах. И наоборот: два инструмента с одинаковым диаметром отверстия могут иметь разные системы установки.
В каталогах часто пишут сокращённо «Weldon 19» или «Weldon 19 мм». Не превращайте округлённое обозначение в рабочий чертёж. При проверке посадки или подборе замены используйте точные размеры соединения и спецификацию производителя держателя.
Существуют и более крупные крепления Weldon. Более крупный хвостовик не войдёт в держатель 3/4 дюйма лишь потому, что оба называются Weldon. Сначала определите тип и размер соединения, затем сравнивайте инструменты с таким креплением.
В заявке на закупку указывайте тип и размер крепления, режущий диаметр и рабочую глубину. Это устраняет двусмысленность записи «корончатое сверло Weldon, как раньше», особенно если на одном складе обслуживаются несколько моделей станков.
Разделяйте диаметр отверстия, хвостовик и глубину резания
| Размер | Что он описывает | Частая ошибка заказа |
|---|---|---|
| Режущий диаметр | Номинальное отверстие, формируемое зубьями | Принимать его за размер хвостовика |
| Диаметр и форма хвостовика | Соединение с держателем | Считать равные режущие диаметры одинаковой посадкой |
| Заявленная глубина резания | Полезная осевая глубина обработки фрезой | Подменять её общей длиной |
| Общая длина инструмента | Размер от одного конца до другого | Предполагать, что вся длина входит в материал |
| Вылет сборки | Сочетание держателя, переходника, фрезы и пилота | Игнорировать свободное пространство и ход станка |
Обозначение «3/4» особенно легко понять неверно: это может быть режущий диаметр 3/4 дюйма или хвостовик Weldon 3/4 дюйма. Рядом со значением пишите единицу и назначение размера. То же относится к другим дробным диаметрам: фреза 5/8 дюйма не становится автоматически инструментом с креплением 5/8 дюйма.
Для глубины исходите из толщины материала и требуемого отверстия. У фрезы должна быть достаточная заявленная полезная глубина резания. Общая длина включает хвостовик и другие неработающие участки, поэтому измерение от конца до конца её не подтверждает.
Глубину резания и габариты установленного инструмента проверяют отдельно. Нужной глубины фрезы может хватать, но места для установки станка, позиционирования пилота, отвода инструмента и удаления керна — нет. Даже при совпадении каталожных размеров проверьте, поместится ли весь узел в рабочем пространстве.
Weldon и быстросменные системы
Похожий цилиндрический хвостовик не доказывает совместимость
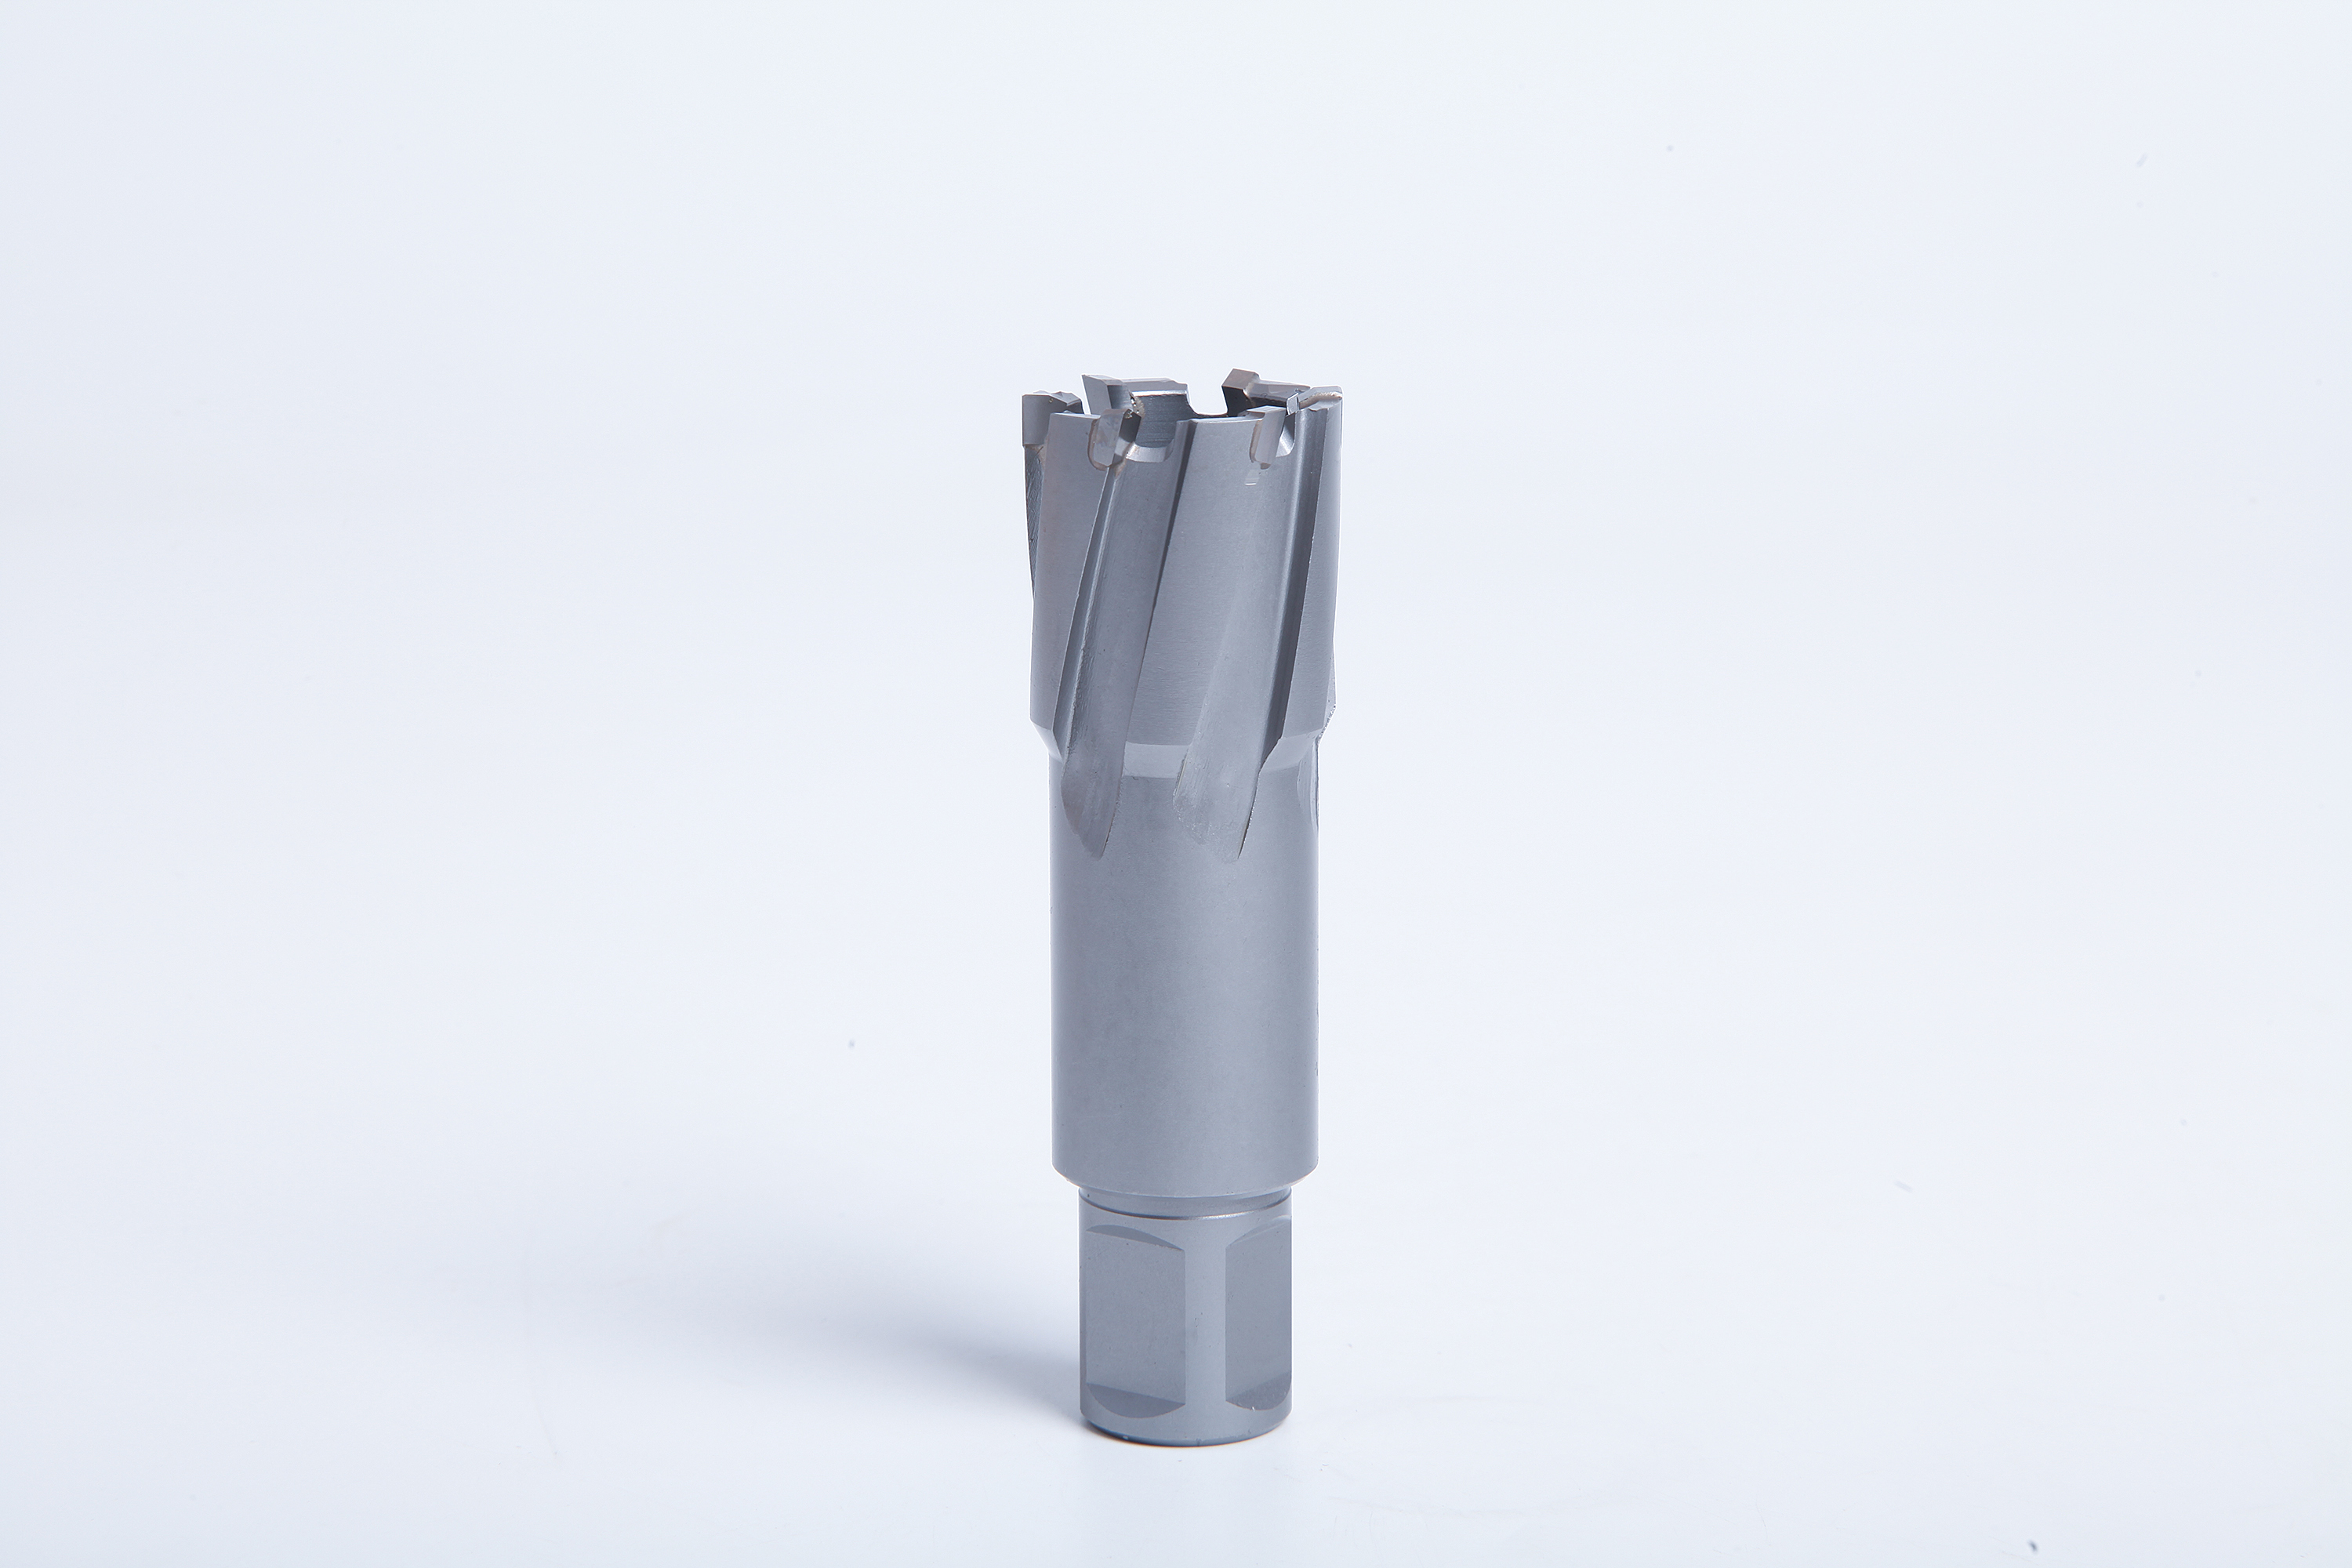
На маленькой фотографии разные крепления выглядят похоже. Лыски Weldon и фиксирующий профиль быстросменной системы выполняют разные функции. Форма, положение при посадке и элементы фиксации должны относиться именно к предусмотренному соединению.
Например, обычное соединение FEIN QuickIN для корончатых свёрл описывается как цилиндрический хвостовик 18 мм с четырьмя круглыми углублениями. Это иное соединение, чем Weldon 3/4 дюйма. Пример показывает, почему внешнее сходство не заменяет идентификацию; он не означает, что все быстросменные системы имеют размеры QuickIN.
Другие изготовители используют собственные обозначения соединений и переходники. Некоторые предназначены для определённых компактных станков. Сохраняйте точное название в таблице совместимости, а не заменяйте его общими словами «быстрая смена».
Использование инструмента другой марки бывает допустимым
Правильно заданное стандартное соединение Weldon может позволять работу оснасткой разных брендов. Главный вопрос — не совпадение названий марок, а соблюдение размерных и эксплуатационных требований всей комбинацией фрезы, держателя и пилота.
При этом фраза маркетплейса «для всех магнитных станков» оставляет слишком много неопределённого. Определите держатель, фактически установленный на машине: для одной модели могут существовать разные разрешённые комплектации. Проверяйте сборку целиком, не отвергая чужой бренд автоматически и не принимая его без проверки.
Согласуйте фрезу, держатель и шпиндель
Соединение хвостовика фрезы не обязательно совпадает с соединением шпинделя станка. У магнитного станка может быть специальная оправка, съёмный держатель или другая разрешённая конструкция шпинделя. Между двумя такими элементами иногда устанавливается переходник.
Проследите цепочку от машины: шпиндельное соединение, держатель либо переходник, хвостовик инструмента, затем пилот. В каждом стыке нужны правильная посадка и фиксация. Так легче найти несовместимый узел, чем многократно менять саму фрезу.
В держателе с винтовой фиксацией устанавливайте хвостовик и совмещайте лыски по его инструкции. Винтом нельзя силой дотягивать неподходящий хвостовик до нужного места. У быстросменного держателя замок должен полностью сработать предусмотренным образом. Даже если неподвижный инструмент внешне выглядит закреплённым, он может быть установлен неправильно.
Осматривайте сопряжения при отключённом питании. Заусенцы, стружка, повреждения и неверные фиксирующие детали могут мешать посадке. Устраняйте причину по сервисным указаниям производителя. Самостоятельная проточка лыски, изменение углубления замка или самодельный штифт не являются способом обеспечить совместимость.

Подберите правильный направляющий штифт
Пилот — рабочая деталь, а не просто острый аксессуар из коробки. В распространённых магнитных системах с внутренней подачей СОЖ он помогает задать центр отверстия, участвует в подаче охлаждения и выталкивании керна. Конкретные функции определяются конструкцией машины и корончатого сверла.
Направляющий штифт не следует путать с предварительно просверленным направляющим отверстием. Обычное корончатое сверление, как правило, не требует сначала проходить центр меньшим спиральным сверлом: фреза снимает кольцо, а предусмотренный пилот задаёт центр. Начинайте сверление по инструкции к конкретному станку и инструменту. При расширении уже существующего отверстия или особой операции может понадобиться иной направляющий узел; импровизировать с ним нельзя.
Пилот должен соответствовать внутреннему устройству фрезы и сборке держателя. Важны длина, диаметр, посадочные элементы и перемещение. Изменение глубины фрезы или добавление переходника способно изменить требование к штифту даже при прежнем режущем диаметре.
Не выбирайте пилот только потому, что он проходит в центральное отверстие. Он должен свободно перемещаться на требуемую величину и не ограничивать рабочий ход. Используйте указанный артикул штифта либо подтверждённый совместимый эквивалент для всей сборки.
Не считайте, что всем фрезам одной глубины резания подходит один и тот же направляющий штифт. Производитель может разделять артикулы штифтов одновременно по группе диаметров и глубине. При запросе замены указывайте серию фрезы, режущий диаметр и заявленную глубину вместе. Штифт из старого набора не доказывает совместимость со всеми фрезами, добавленными в кейс позднее.
Если пилота нет, он погнут, заедает или не двигается штатно, остановитесь и проверьте узел до сверления. Увеличение усилия подачи не устранит неисправность. При хранении сменной оснастки держите артикулы пилота рядом с обозначениями фрезы и держателя, особенно когда короткие и длинные серии находятся в одном шкафу.
Проверьте ход, высоту и место для удаления керна
Ход станка описывает доступное перемещение. Установочная высота и вылет определяют, где оно начинается и заканчивается. У компактного низкопрофильного станка допустимый габарит сборки может отличаться от машины с регулируемой высотой, хотя оба принимают знакомый хвостовик.
Учитывайте весь цикл. После установки станка должно хватать места для позиционирования инструмента, его подвода к заготовке, полного прохода и последующего отвода. Керну также требуется предусмотренный путь выхода. Один запас хода не доказывает возможности выполнить цикл под препятствием или внутри сварной конструкции.
Переходник добавляет элемент и может увеличить установочную длину. Полезный зазор уменьшается, хотя глубина резания самой фрезы остаётся прежней. Проверяйте реальные размеры сборки, не складывайте только длину инструмента и толщину детали из разных страниц каталога.
Пробную сборку выполняйте по инструкции при отключённом питании. Проверяйте перемещение и зазоры, не помещая руки возле зубьев и на пути выброса керна. Учитывайте реальные опоры и приспособления: свободная демонстрация на верстаке не воспроизводит отверстие возле фланца или другого элемента конструкции.
Подтвердите возможности станка для выбранного инструмента
Машина должна допускать выбранные конструкцию, диаметр и операцию. Диапазон отверстий, указанный для одного семейства инструмента, нельзя автоматически переносить на другое. Для HSS и фрез с твердосплавными зубьями могут различаться рекомендации по применению и режимам резания.
Механическая посадка не создаёт необходимого крутящего момента, диапазона оборотов или жёсткости. Это особенно важно при переносе крупной фрезы с мощного станка на компактную машину. Переходник соединяет детали, но не увеличивает допустимую нагрузку или диаметр обработки для станка.
Подбирайте серию с учётом материала и состояния заготовки. Пригодность для одной стали не означает пригодность для неизвестной закалённой или абразивной детали. Режимы относятся к конкретному сочетанию инструмента и материала, а не к слову Weldon или наличию магнитного основания.
Самому основанию тоже нужны подходящие условия крепления на реальной поверхности. Совместимость фрезы не подтверждает достаточное магнитное удержание тонкой, неровной, окрашенной или немагнитной детали. Соблюдайте инструкцию установки машины, включая необходимую дополнительную страховку. Подходящее крепление фрезы само по себе не подтверждает правильность установки всего станка.
Проверьте подачу охлаждения и характер реза
Система внутреннего охлаждения нуждается в непрерывном работоспособном канале через предназначенные узлы. Другой держатель, переходник или пилот способны его изменить. Жидкость снаружи сборки ещё не доказывает, что она штатно доходит до зоны резания.
Применяйте способ смазывания, разрешённый для инструмента, машины и рабочего положения. Общая совместимость не разрешает сухой рез и не означает допустимости жидкой СОЖ в любой ориентации. Защищайте электрические компоненты от охлаждающей жидкости и соблюдайте инструкцию станка.
Важен и сам рез. Фреза для сверления одного слоя металла не обязательно подходит для пакета листов. При сверлении пакета могут требоваться специальная геометрия зубьев и соответствующая схема удаления кернов. Перекрывающиеся отверстия и прерывистая поверхность также являются отдельными задачами подбора, которые не решаются проверкой хвостовика.
Если задача отличается от простого сквозного отверстия, опишите это до выбора замены. Тогда правильное соединение не скроет неподходящего применения режущей части.
Используйте переходники для определённых соединений
Переходник полезен, когда рассчитан и указан для двух конкретных соединений. Он не является универсальным исправлением неизвестной несовместимости. Проверьте обе стороны, фиксацию, схему установки направляющего штифта и итоговую длину сборки.
Производитель может предлагать переходник для одного семейства фрез и определённых моделей станков. Это подтверждает только указанную комбинацию, а не любую похожую оснастку. Ограничения переходника читают вместе с инструкциями машины и режущего инструмента.
В мастерской с несколькими креплениями понятная таблица совместимости полезнее коробки немаркированных переходников. Записывайте станок или держатель, применяемый переходник, допустимый интерфейс фрезы и артикул пилота. Различайте глубины фрез, если они требуют разных штифтов.
Нельзя приспосабливать корончатое сверло к обычной ручной дрели только потому, что патрон удерживает промежуточную оправку. Держатель, машина, крепление заготовки и фреза должны быть рассчитаны на такой метод. Специальная оснастка для сверлильного или другого стационарного станка представляет отдельную систему со своей инструкцией.
Найдите несовместимость до начала резания
| Признак | Что проверить | Правильное действие |
|---|---|---|
| Хвостовик не входит или не садится | Тип соединения, размеры, стружку и повреждения | Найти несовпадение, не применять силу |
| Фиксатор не срабатывает полностью | Глубину посадки, лыски или профиль замка, правильность держателя | Пересобрать строго по инструкции держателя |
| Пилот упирается или заедает | Артикул штифта, глубину фрезы, переходник и доступный ход | Остановиться и восстановить указанную комбинацию |
| Инструмент садится, но не достигает детали | Установочную высоту, вылет, ход и приспособления | Перепроверить габарит всей сборки |
| После замены изменилась подача СОЖ | Канал держателя, пилот и переходник | Восстановить предусмотренную систему подачи |
| Фреза люфтит или вибрирует при резании | Фиксацию, установку машины, состояние инструмента и применение | Остановиться и выяснить причину до продолжения |
Совместимость проверяют перед производственной серией, а не после нескольких испорченных отверстий. Если при замене появился другой держатель или переходник, осмотрите изменённую сборку: прежнее согласование станка не обязательно охватывает её новую конфигурацию.
Не вынимайте застрявший керн при включённом питании и не помещайте руку на путь его выхода. Используйте предусмотренную производителями фрезы и машины процедуру. Проблема может быть связана с состоянием инструмента, стружкой, перемещением пилота или самим резом; она не доказывает необходимость другого хвостовика.
Износ проверяют отдельно от размерной совместимости
Прежде работавшая комбинация может перестать правильно садиться или фиксироваться из-за износа держателя или хвостовика. Знакомый артикул не исключает повреждения. При появлении подвижности осматривайте обе сопрягаемые части, не предполагая, что более сильная затяжка винта либо новый пилот всё исправят.
Аналогично нельзя проверять совместимость фрезы установкой в повреждённый держатель. Применяйте критерии его осмотра и замены. Размерная идентификация показывает, какие части предназначены друг для друга; проверка эксплуатационного состояния — можно ли ещё пользоваться именно этими экземплярами.
Какие сведения нужны для подбора замены
Укажите модель магнитного станка и фактически установленный держатель, затем диаметр отверстия, глубину резания, конструкцию фрезы, крепление и артикул пилота. Добавьте материал и ограничения доступа. Фотографии помогают определить узлы, но должны дополнять размеры и обозначения.
Даже запрос прежнего диаметра неполон, если более глубокая замена требует другого пилота. Запись «Weldon 3/4» тоже не показывает, относится ли дробь к отверстию или креплению. Обозначьте оба поля явно.
Для парка станков разных моделей составьте таблицу совместимых сочетаний фрез, держателей и направляющих штифтов. Закупочный список только по режущему диаметру позволяет легко выдать фрезу правильного размера с неверным пилотом или системой крепления.
Начните подбор с ассортимента корончатых свёрл. Если остаётся вопрос конструкции режущей части, а не посадки, используйте сравнение корончатых свёрл HSS и TCT.
Частые вопросы
Все ли корончатые свёрла подходят ко всем магнитным станкам?
Нет. Многие используют распространённое крепление, но инструмент должен соответствовать установленному держателю, ограничениям станка, доступному ходу и направляющему штифту. Помимо хвостовика проверяют режущий диаметр и полезную глубину. Даже закреплённый инструмент может не подходить для заданного реза или доступного пространства.
Что означает хвостовик Weldon 3/4 дюйма?
Это распространённое крепление корончатого сверла с номинальным цилиндрическим хвостовиком 19,05 мм и двумя лысками под углом 90 градусов. Оно не указывает диаметр отверстия. Одно соединение используется при разных режущих размерах. Записывайте хвостовик отдельно от диаметра резания и сопоставляйте его со спецификацией установленного держателя.
QuickIN и Weldon — одинаковое крепление?
Нет. У обычного соединения FEIN QuickIN для корончатых свёрл и распространённого Weldon 3/4 дюйма различаются размеры и фиксирующие элементы. Указанный изготовителем переходник может соединять определённые системы, но прямую взаимозаменяемость предполагать нельзя. Другие быстросменные крепления тоже нужно идентифицировать: «быстросменное» описывает функцию, а не полную спецификацию посадки.
Можно ли оставить прежний пилот при замене фрезы?
Иногда — в сочетаниях, предусмотренных для этого пилота. Глубина фрезы, внутреннее посадочное место, держатель или переходник могут менять требуемую длину и ход штифта. Совпадения режущего диаметра недостаточно. Используйте указанный для сборки артикул и до резания проверяйте исправность и штатное перемещение пилота.
Может ли переходник увеличить возможности магнитного станка?
Нет. Он соединяет совместимые крепления, но не повышает разрешённый диаметр, крутящий момент, диапазон оборотов и жёсткость машины. Кроме того, может измениться установочная длина и требование к пилоту. Проверяйте ограничения машины, переходника и фрезы вместе, не считая механическое соединение разрешением на больший или более глубокий инструмент.
Можно ли взаимозаменять корончатые свёрла HSS и TCT?
Иногда у них одинаковое крепление, но этого недостаточно для взаимозаменяемости. Подтвердите диаметр, глубину, пилот, возможности машины и режимы для конкретной конструкции и материала. Переход с HSS на твердосплавные зубья оценивают как изменение выбора режущего инструмента, а не только как совпадение посадки.
Итоги
Корончатые свёрла бывают взаимозаменяемыми в чётко заданных системах крепления. Универсального разрешения для всех фрез, держателей и магнитных станков нет. Точно определяйте хвостовик, отделяйте его размер от диаметра отверстия и совместно проверяйте пилот, зазоры, возможности станка и задачу.
Для обсуждения подходящего корончатого сверла передайте AXIMET модель станка, установленный держатель, режущий диаметр, глубину, сведения о хвостовике и артикул пилота.