До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
Что такое твердосплавная борфреза?
До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения. Промышленное применение твердосплавных борфрез для снятия заусенцев, обработки сварных швов, отливок и контуров.
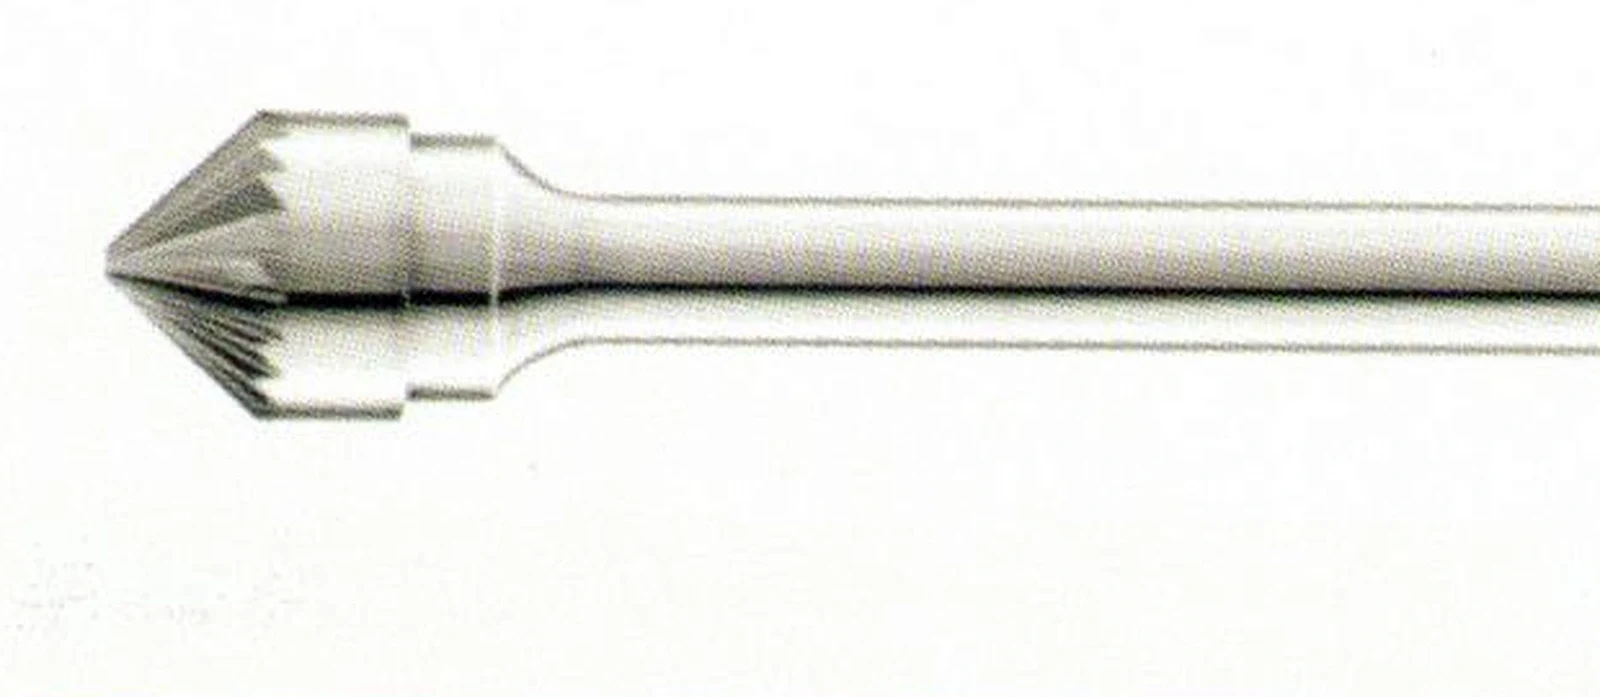
Какие операции выполняют борфрезы
| Operation | Typical Work | Specification Priority |
|---|
| Edge Deburring | Remove machining burrs, sharp edges and flash | Access, edge condition and allowed chamfer |
| Weld Correction | Reduce excess bead and clean local weld transitions | Parent material, bead position and stop boundary |
| Casting Cleanup | Remove gates, riser remnants, fins and local scale | Casting alloy, interruption and removal volume |
| Contour Shaping | Blend cavities, radii, ports and irregular profiles | Shape match, visibility and reach |
| Hole and Slot Work | Open, blend or deburr an existing feature | Entry angle, hidden edges and diameter allowance |
| Tool and Die Repair | Correct localized damage without disturbing adjacent geometry | Control, finish target and inspection method |
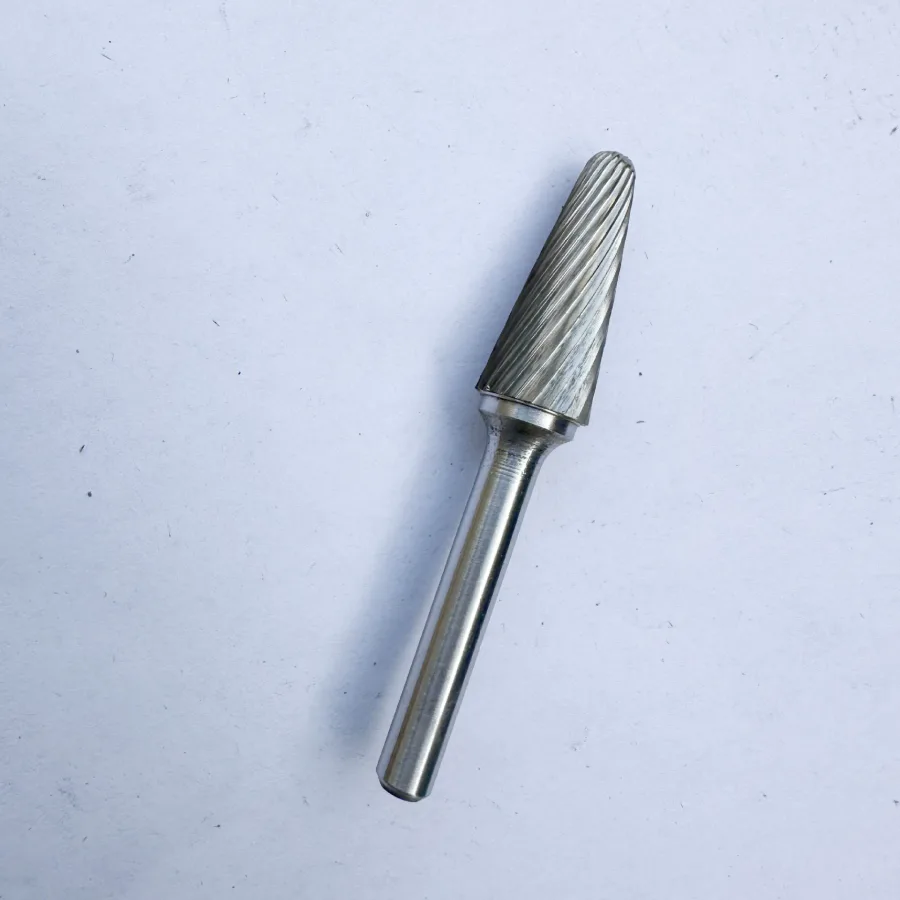
Применение по отраслям
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
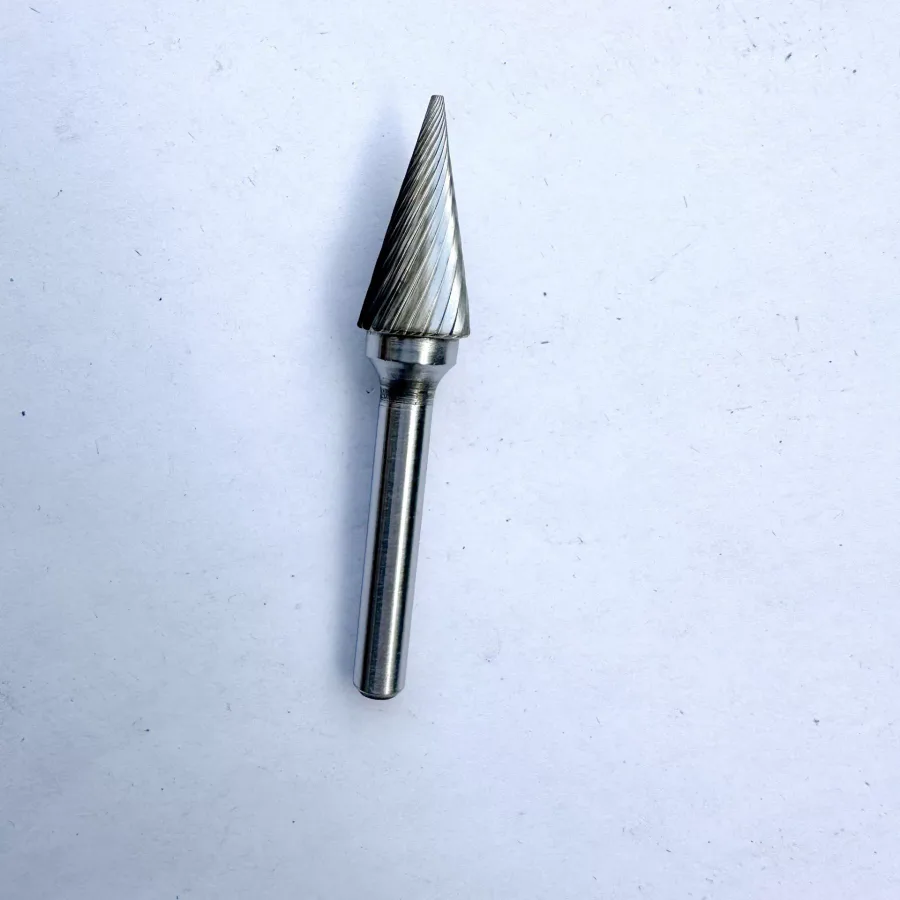
Сравнение с другими инструментами
| Tool | Strongest Fit | Main Limitation |
|---|
| Carbide Burr | Localized stock removal, shaping and complex access | Requires matched cut, speed, holder and operator path |
| Hand Deburring Blade | Reachable straight or curved edges with light burrs | Limited removal rate and poor access to some internal features |
| Mounted Point | Grinding, blending and surface refinement | Abrasive wear changes the profile during use |
| Flap Wheel | Broad blending after geometry is established | Less suited to narrow slots and precise local correction |
| Countersink | Repeatable chamfer around an accessible round hole | Does not follow irregular edges or free-form contours |
| End Mill | Programmed geometry and dimensional control | Needs a rigid machine, holder and defined toolpath |
Типы насечки
| Cut Family | Typical Decision | Buyer Check |
|---|
| Single Cut | Longer chips and direct cutting action for selected stock-removal work | Material, feed direction, finish and operator control |
| Double or Cross Cut | Shorter chips and easier hand control on many ferrous applications | Removal target, surface requirement and exact tooth geometry |
| Aluminum Cut | Open flute space for soft, long-chipping non-ferrous materials | Alloy, loading tendency and anti-stick guidance |
| Fine or Specialist Cut | Higher finish, hard materials or a defined automated process | Material hardness, cycle target and manufacturer data |
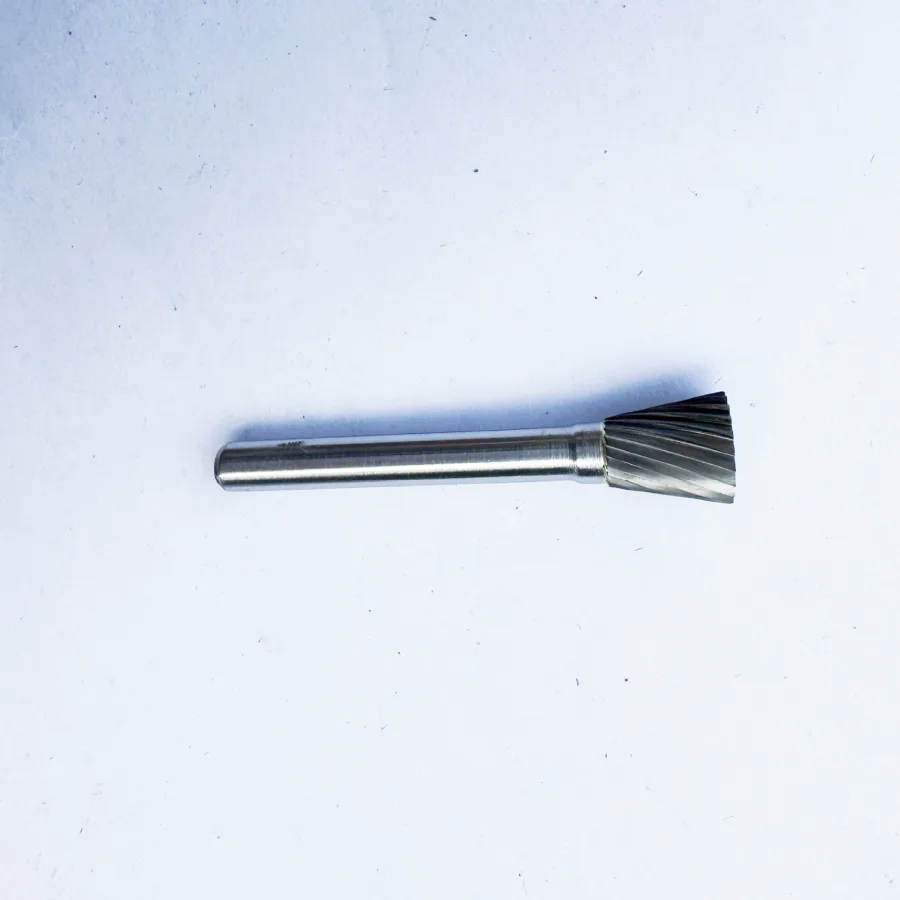
Как выбрать борфрезу
| Feature | Useful Shape Family | Selection Risk |
|---|
| Flat Surface or Straight Edge | Cylinder or end-cut cylinder | An end cut must be specified when face cutting is required |
| Internal Radius or Concave Surface | Ball, oval, radius cylinder or radius tree | A head that is too large bridges the contour |
| Narrow Contour or V-Groove | Pointed tree, flame or tapered profile | Thin tips are not intended for heavy leverage |
| Chamfer or Countersink Cleanup | Cone, tapered or angle-specific profile | Included angle and access must match the feature |
| Reverse-Side Edge | Inverted cone or dedicated back-deburring solution | Poor visibility increases the risk of overcutting |
| Cross-Hole Deburring | Ball, oval or process-specific guided tool | Contact path must protect the bore and opposite wall |
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
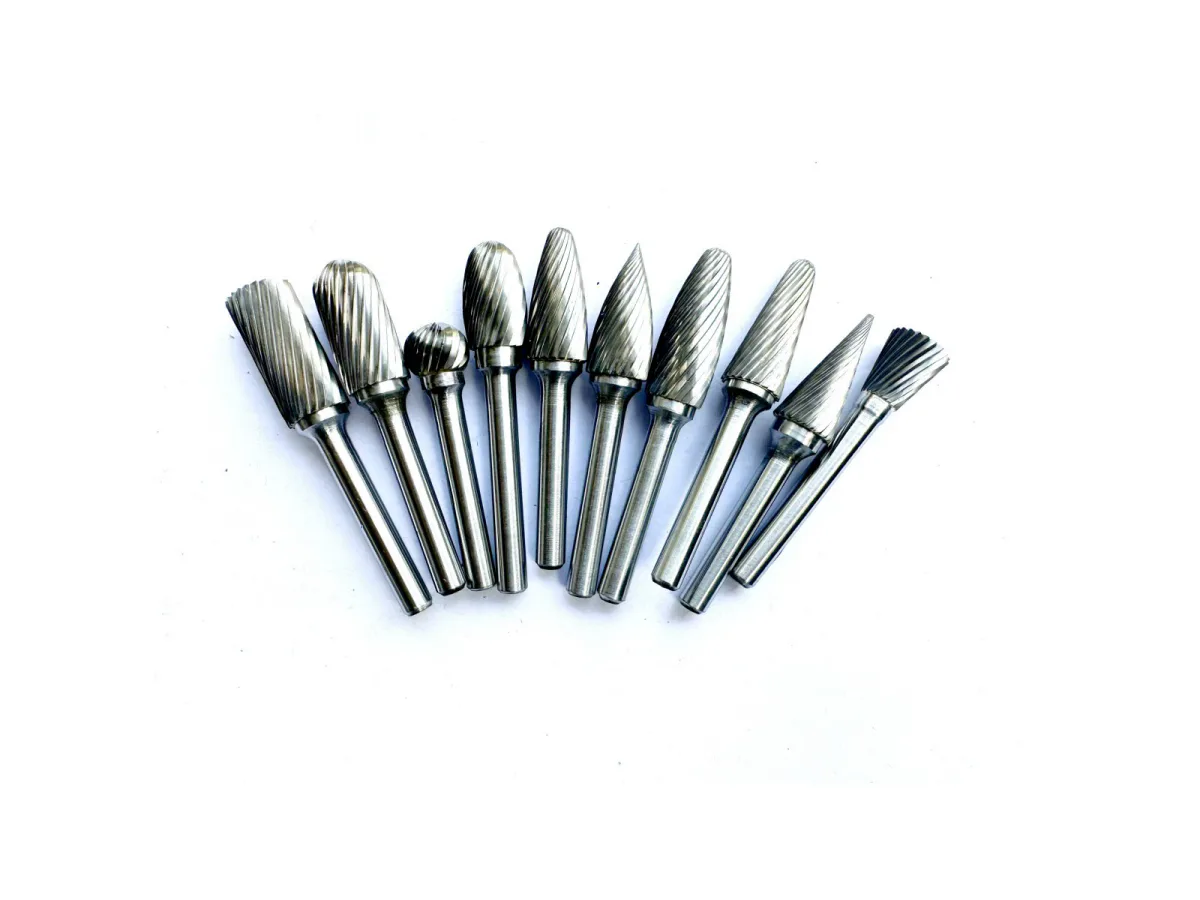
Борфреза для обработки сварного шва
Ручные и автоматизированные приводы
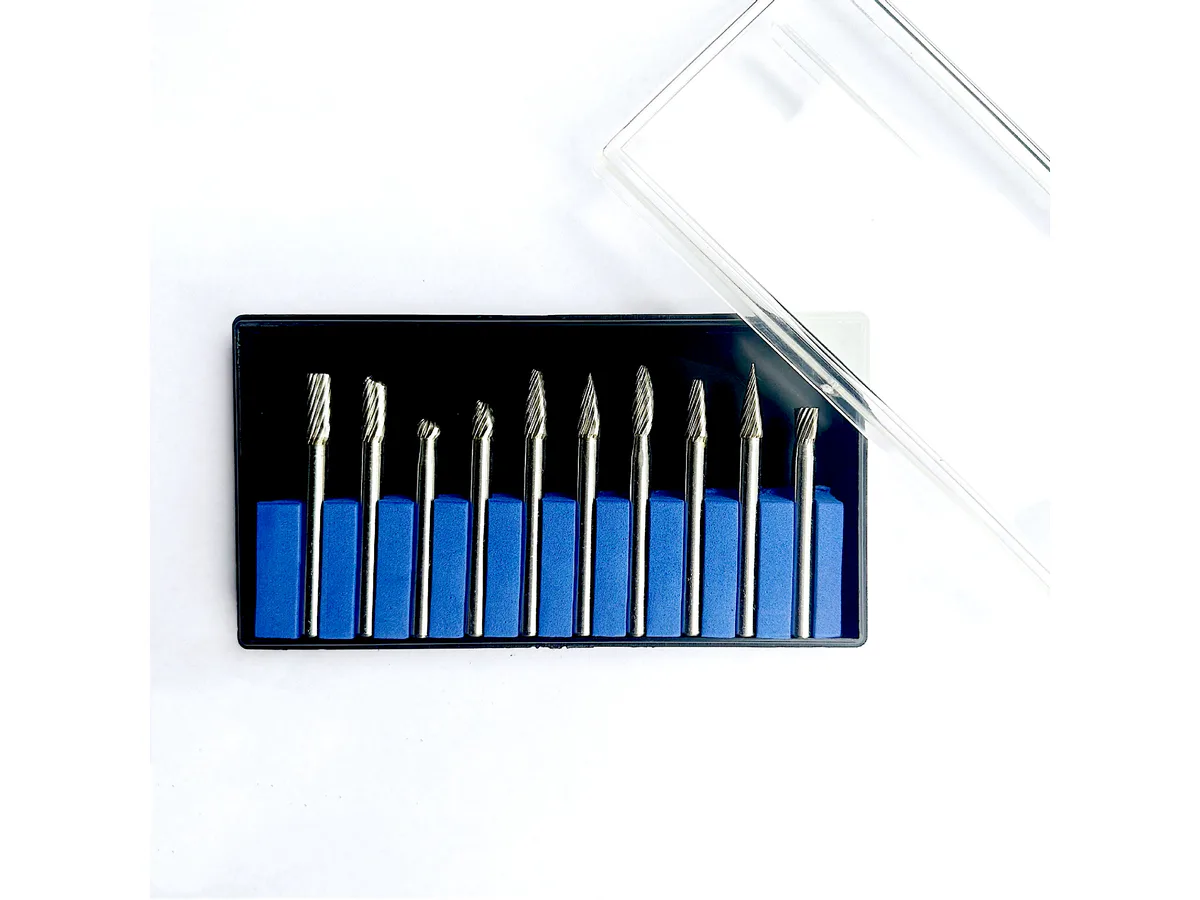
Как работать борфрезой
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
Забивание, очистка, заточка и ресурс
Безопасность
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
- До утверждения проверьте точное сочетание инструмента, привода, материала и операции, сохраняя все технические ограничения.
Как квалифицировать ассортимент
| RFQ Field | Information to Send | Acceptance Evidence |
|---|
| Workpiece | Material grade, condition, scale or coating | Representative coupon or production part |
| Feature | Photo or drawing, access, allowed removal and finish | Before-and-after inspection record |
| Burr | Shape, cut, head size, cutting length and shank | Controlled SKU and dimensional report |
| Drive | Machine, collet, power, speed range and duty cycle | Stable runout and operating record |
| Commercial | Annual volume, pack, logo, barcode and market | Approved artwork and reorder file |
| Performance | Cycle time, removal, finish, loading and life target | Repeatable result across an agreed sample size |
Часто задаваемые вопросы
Часто задаваемые вопросы 1
Часто задаваемые вопросы 2
Часто задаваемые вопросы 3
Часто задаваемые вопросы 4
Часто задаваемые вопросы 5
Часто задаваемые вопросы 6
Часто задаваемые вопросы 7
Часто задаваемые вопросы 8
Часто задаваемые вопросы 9