Подчищающие ножи в корпусе.
Дополняют режущую конструкцию диска и учитываются отдельно от зубьев по наружной окружности.

Пильные диски с подчищающими ножами AXIMET для промышленного продольного раскроя древесины: подберите исполнение для рабочей группы, замены отдельных позиций и запаса с учетом вала и схемы раскроя.
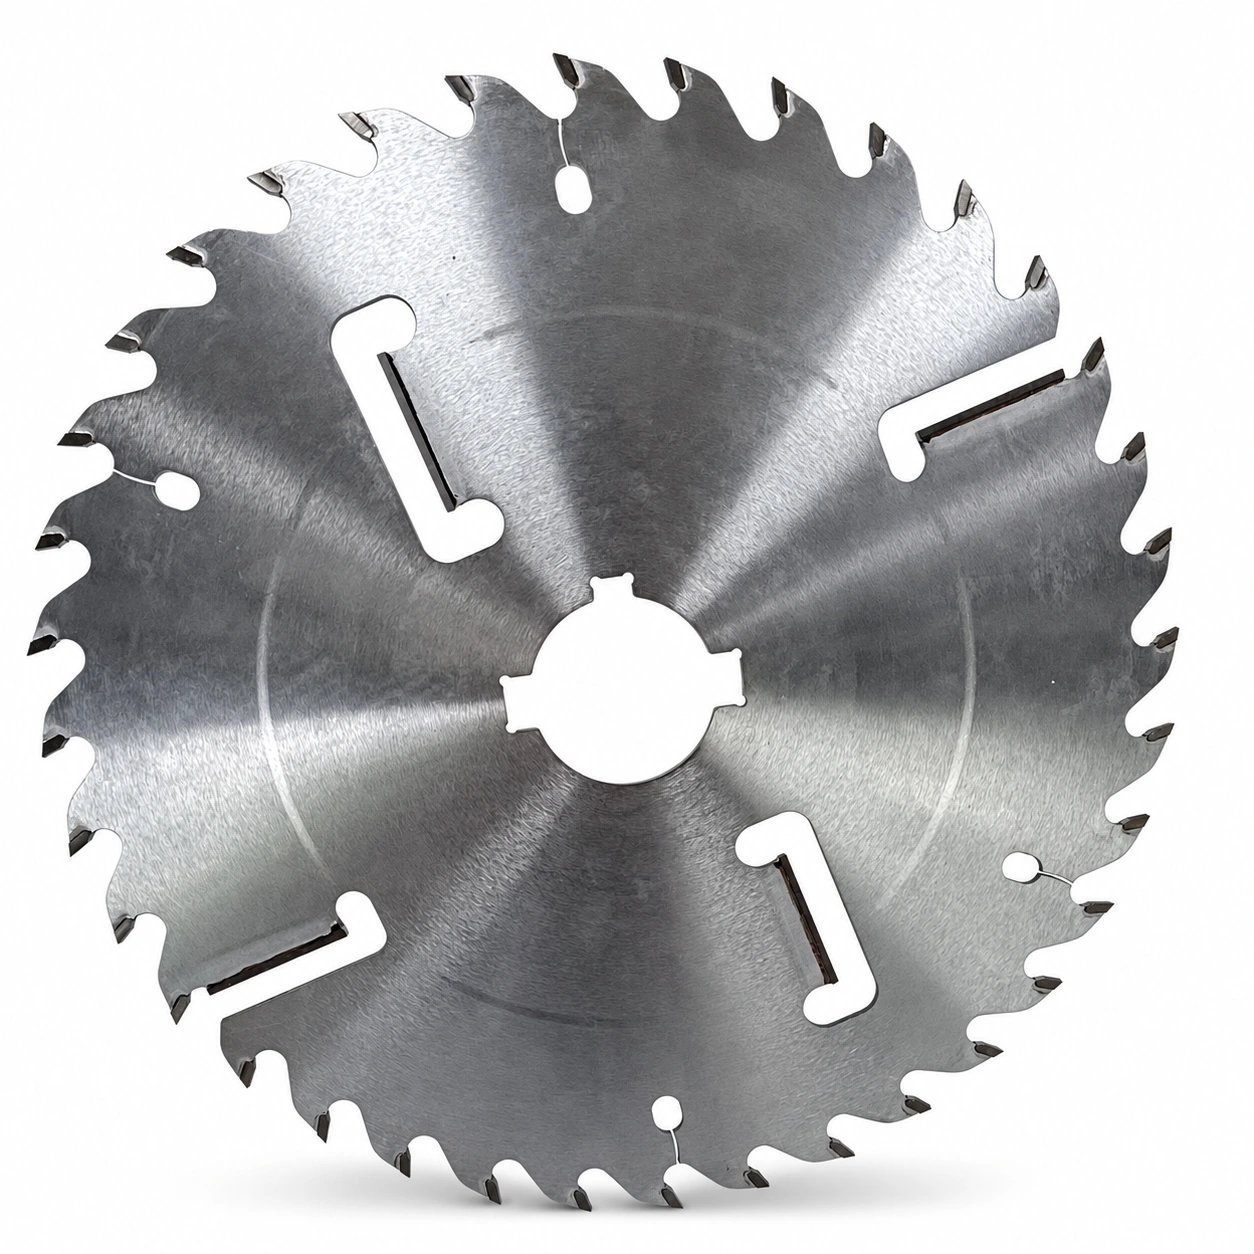
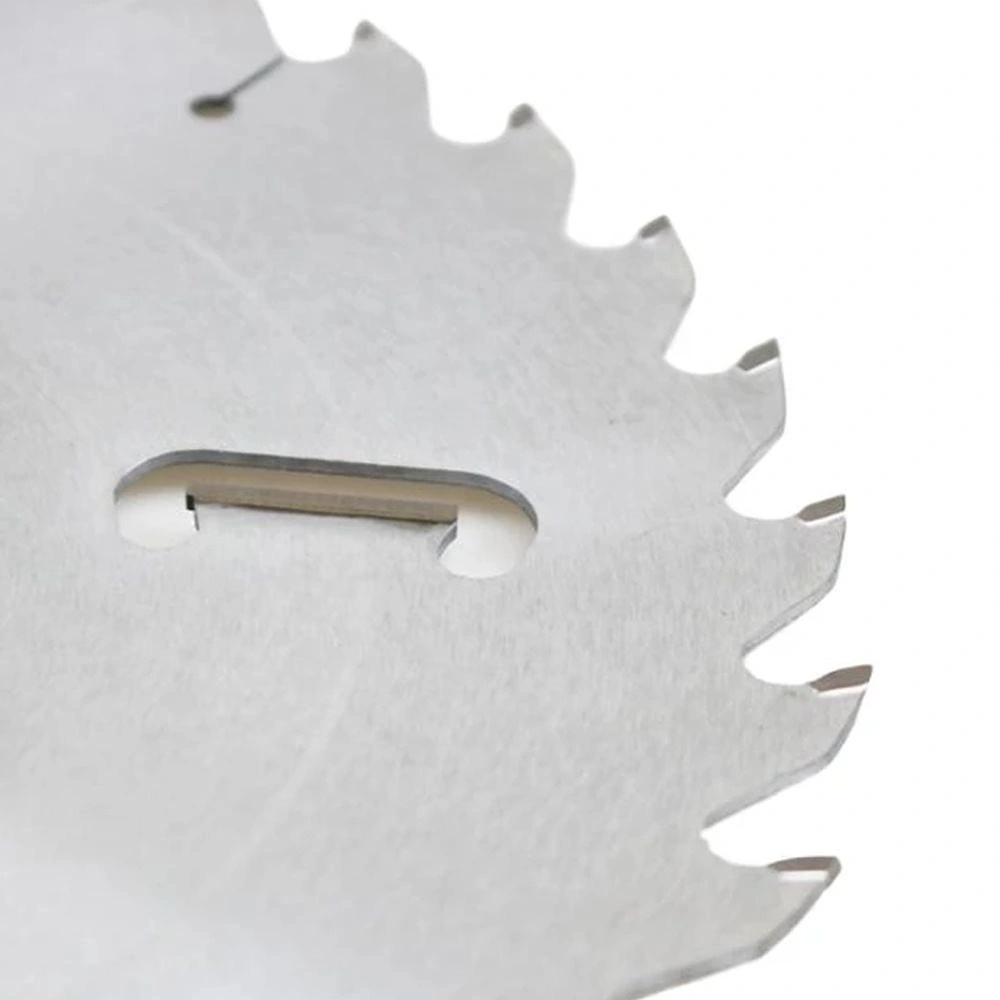
При замене важны ширина пропила, толщина корпуса и посадочное исполнение наряду с наружным диаметром. Сопоставьте эти параметры с валом и положением диска в рабочей группе.
В заказе на пильные диски для многопильных станков необходимо указать полное исполнение инструмента. В линейке предусмотрены три наружных диаметра, два посадочных диаметра, шесть вариантов числа зубьев и три варианта количества подчищающих ножей. Ширина пропила 4,0 мм и толщина корпуса 2,2 мм приведены отдельно: оба размера нужны для сопоставления с действующей схемой раскроя. В таблице перечислены варианты параметров; их сочетание для вашей задачи фиксируется в предложении и чертеже диска.
| Параметр | Варианты | Значение для заказа |
|---|---|---|
| Наружный диаметр | 254, 300 или 350 мм | Размер диска с учетом станка и позиции в группе |
| Посадочный диаметр | 40 или 60 мм | Посадка на заданный пильный вал |
| Число зубьев по наружной окружности | 40, 48, 60, 72, 80 или 96T | Режущая часть с учетом древесины и условий подачи |
| Ширина пропила | 4,0 мм | Ширина реза в заготовке |
| Толщина корпуса | 2,2 мм | Толщина тела диска в сборке с проставочными кольцами |
| Количество подчищающих ножей | 2, 3 или 4 | Отдельный параметр, не входящий в число наружных зубьев |
| Размер шпоночного паза | 11 × 6 мм, ширина × глубина | Размер паза; количество и расположение задаются отдельно |
Перечисленные значения являются независимыми вариантами. Они не означают, что можно заказать любое их сочетание без согласования. Для диска диаметром 300 мм все равно необходимо определить посадку, число зубьев, расположение ножей и шпоночных пазов. Фотография помогает распознать конструкцию, а согласованная спецификация определяет предмет поставки.
Для действующей линии приложите обозначение или чертеж используемого диска и количество на замену. Для новой схемы укажите требуемую ширину получаемых заготовок и приложите сборочный чертеж вала. Так можно рассматривать конкретную задачу, не перенося автоматически параметры оснастки с другого оборудования.
Дополняют режущую конструкцию диска и учитываются отдельно от зубьев по наружной окружности.
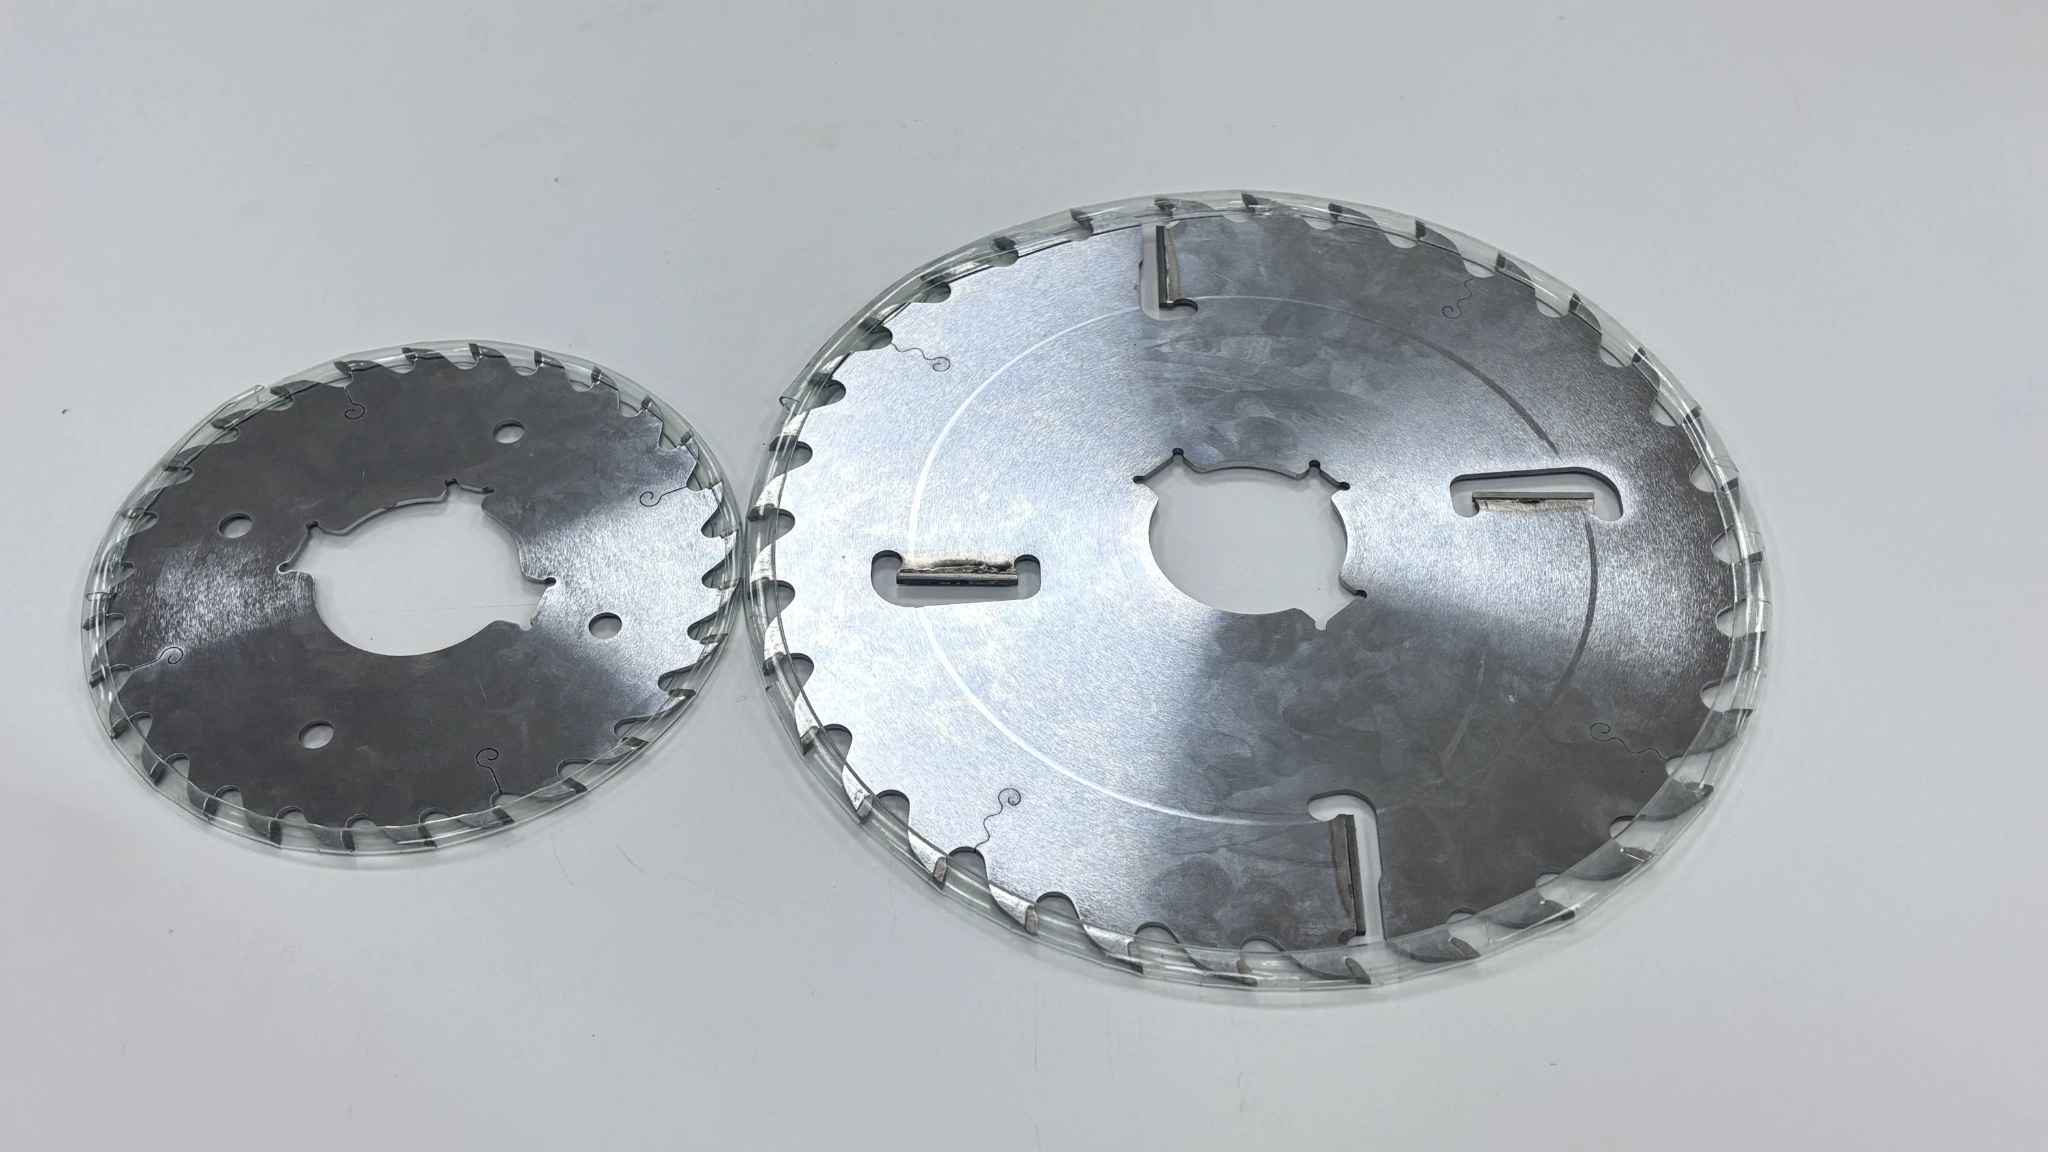
На изображениях нож расположен внутри продолговатого отверстия, не выходящего на наружную окружность диска.
Другое расположение ножа связано с прорезью, которая выходит к наружной кромке корпуса.
Пропил 4,0 мм и корпус 2,2 мм описывают разные размеры, необходимые для расчета сборки.
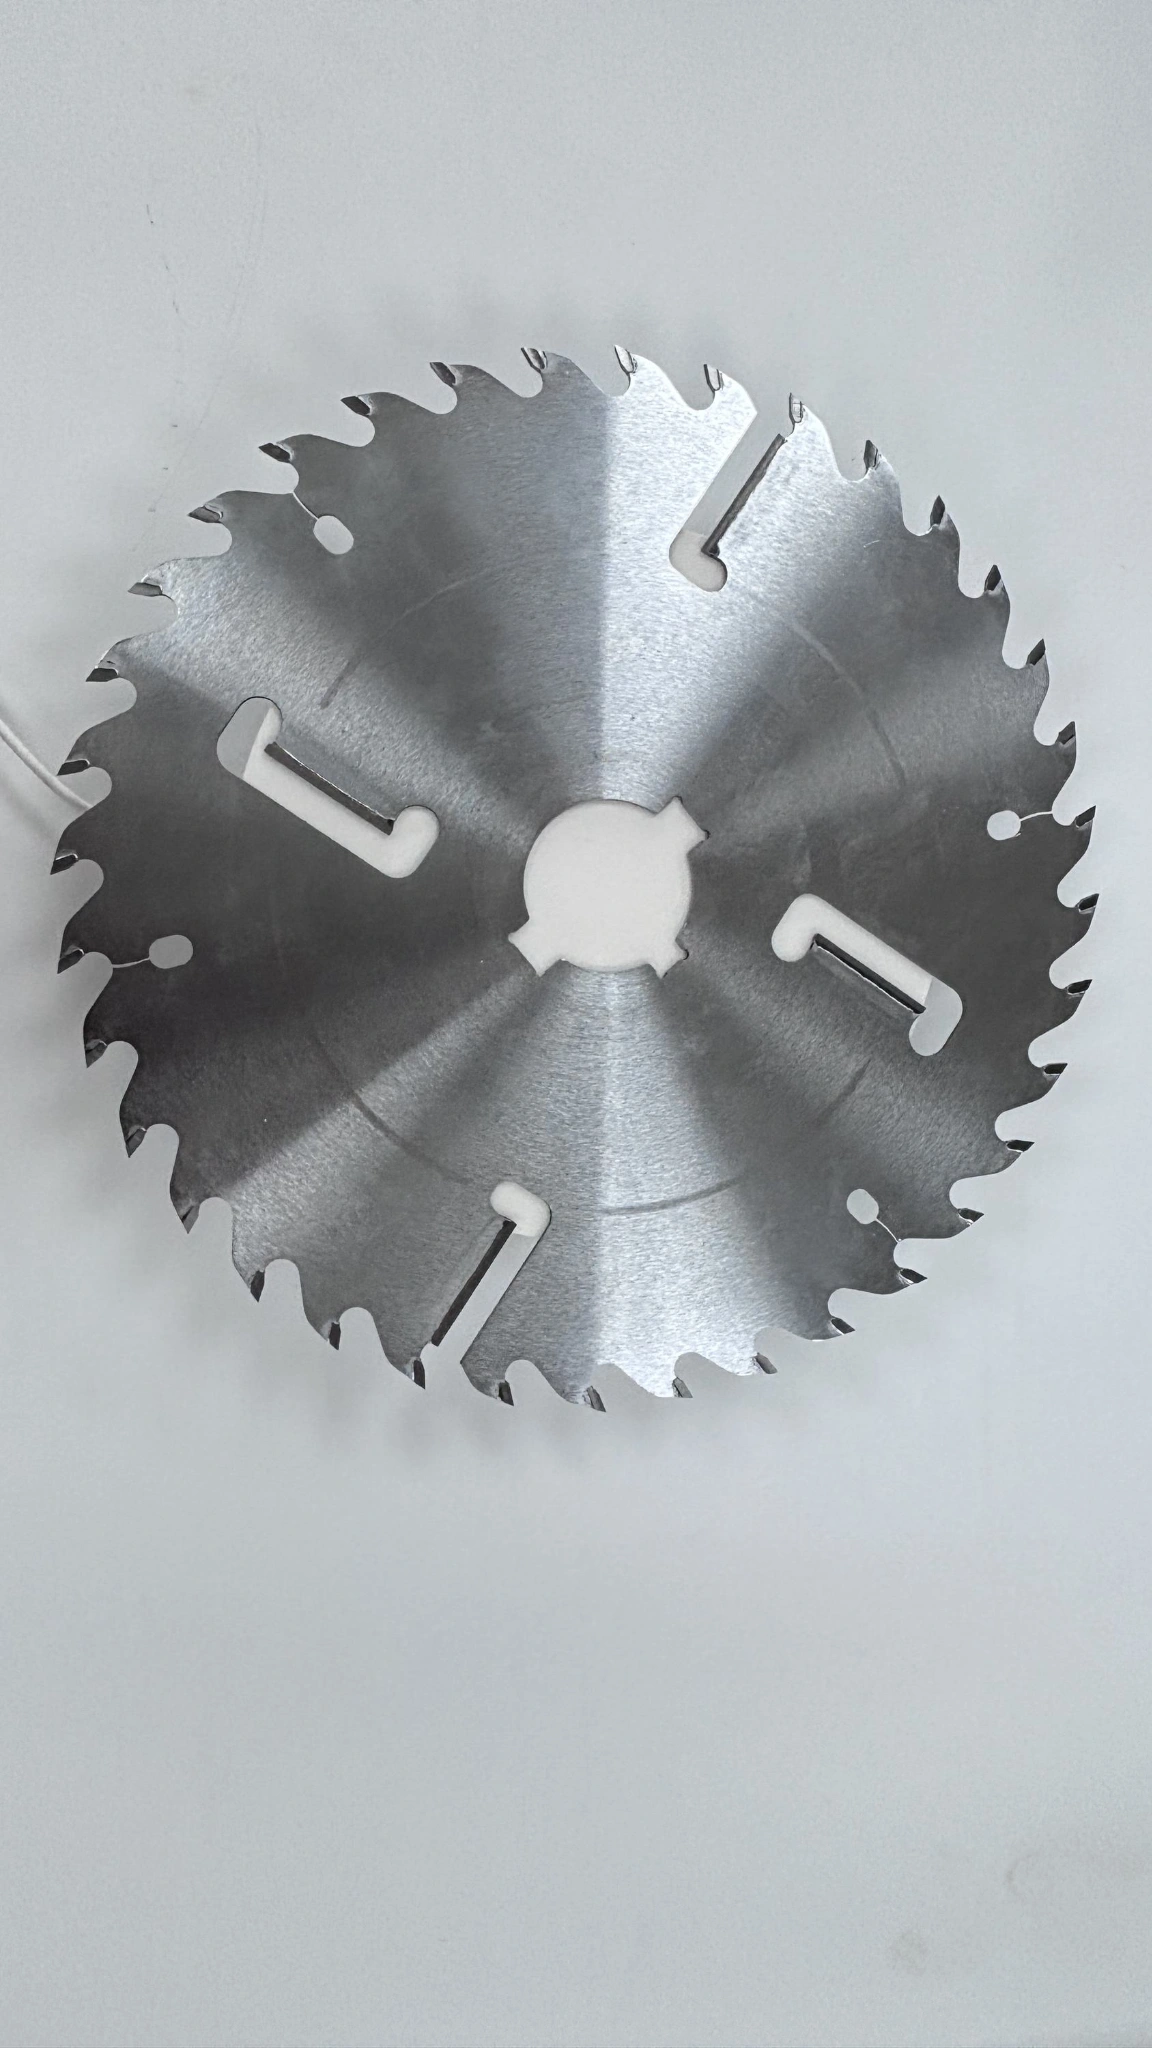
Примеры с одним, противоположными и тремя направлениями пазов показывают разные исполнения центрального отверстия.
Число наружных зубьев и количество подчищающих ножей указываются в отдельных полях заказа.
Подчищающие ножи работают внутри пропила и поддерживают зазор между корпусом диска и древесиной. Их расположение отличается от расположения основных зубьев по наружной окружности. На изображениях показаны ножи во внутренних закрытых прорезях и у открытых прорезей, выходящих к периферии. Для замены ориентируйтесь на полную конструкцию: одного названия и количества ножей недостаточно, чтобы описать рабочую поверхность диска.
| Конструкция | Отличительный признак | Что указать при закупке |
|---|---|---|
| Внутренний подчищающий нож | Нож находится в продолговатой прорези с закрытыми концами | Положение, форму прорези и схему ножей на чертеже |
| Периферийный подчищающий нож | Нож расположен у прорези, выходящей к наружной кромке | Расположение относительно наружных зубьев и геометрию корпуса |
| Сочетание двух расположений | На одном диске есть внутренние и периферийные ножи | Полный вид диска и размещение всех ножей |
Два диска с четырьмя ножами могут различаться формой прорезей и посадочным исполнением. Сохраняйте эти различия в запросе и при сравнении предложений. Само количество ножей не определяет качество поверхности, ресурс инструмента или допустимую подачу. Эти показатели оцениваются применительно к древесине и режиму работы линии.
| Название в описании | Что следует проверить |
|---|---|
| Подчищающие ножи | Ножи закреплены в корпусе того же диска; видны их расположение и прорези |
| Расклинивающие ножи, скребки, wipers или rakers | Сопоставьте изображение и чертеж: название само по себе не устанавливает взаимозаменяемость |
| Подрезной диск | Уточните, идет ли речь об отдельной пиле для предварительного подрезания, а не о ножах многопильного диска |
| Зачистные ножи | Запросите изображение и назначение элемента, чтобы однозначно определить требуемую конструкцию |
В технической заявке используйте термин «подчищающие ножи» вместе с чертежом. Это помогает отличить встроенные элементы от отдельного подрезного диска и наружных зубьев, даже если прежний поставщик применял другие названия.
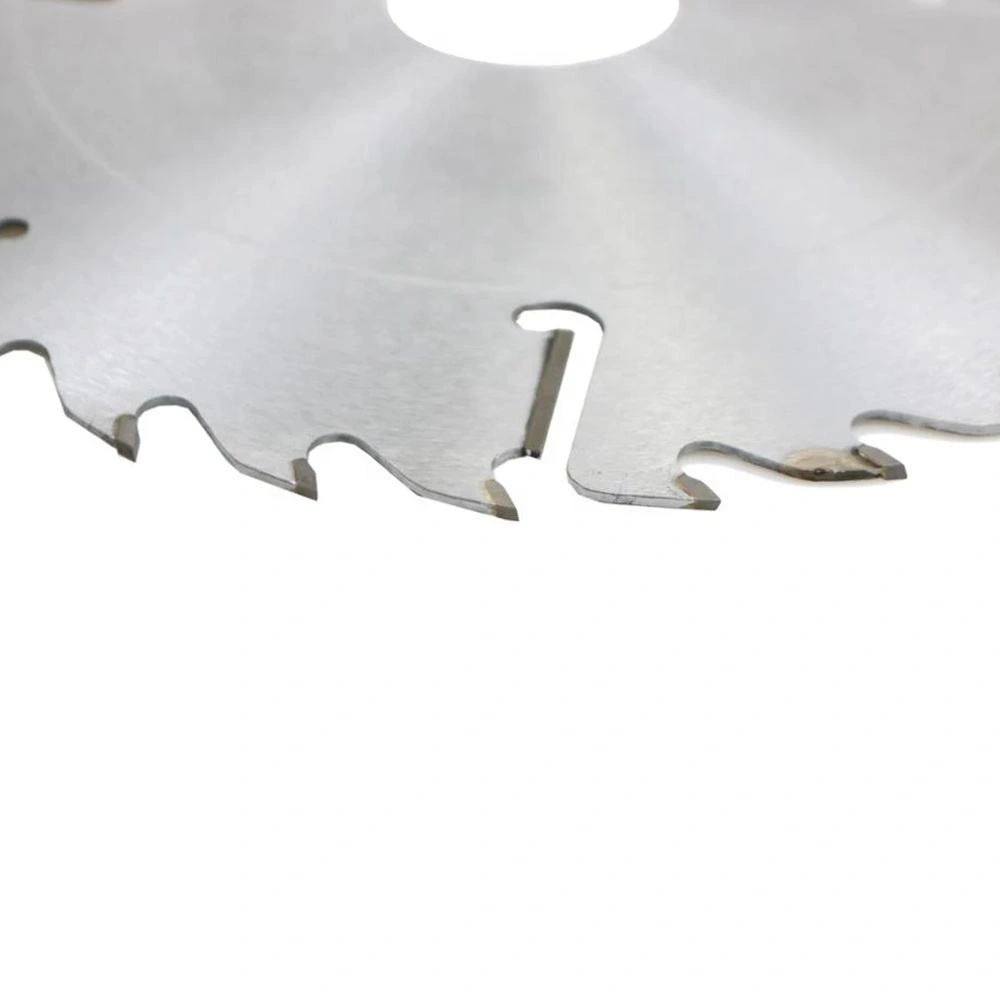
Совпадение наружного диаметра не гарантирует правильной установки на вал. Для этой линейки предусмотрены посадочные отверстия 40 и 60 мм, а также вариант шпоночного паза шириной 11 мм и глубиной 6 мм. Число пазов и их расположение выбираются вместе с посадочным диаметром. Ориентиром служит чертеж вала или согласованная спецификация заменяемого инструмента.
| Элемент посадки | Что необходимо определить |
|---|---|
| Центральное отверстие | Требуемый диаметр 40 или 60 мм и условия посадки |
| Размер паза | Ширина и глубина; применим ли вариант 11 × 6 мм |
| Схема пазов | Количество и расположение по окружности отверстия |
| Опорные поверхности | Контакт с фланцами и соседними элементами крепления |
| Ограничения станка | Допустимый размер диска, направление вращения и требования к частоте вращения |
Фотографии с противоположными пазами и с пазами в трех направлениях показывают разные исполнения. Это не снимки лицевой и обратной сторон одного диска. Размеры пазов по изображению не определяются; вариант 11 × 6 мм также нельзя автоматически отнести к любому показанному отверстию. Это особенно существенно при закупке похожих дисков для нескольких линий с разными валами.
Сохраняйте точные метрические размеры в технической части заказа. Диаметры 300 и 350 мм не следует заменять условными обозначениями 12 и 14 дюймов. Частоту вращения выбирают с учетом допуска конкретного диска и требований станка к согласованной установке; фотография или общий размер не задают рабочий режим.
Рабочая группа связывает параметры каждого диска с шириной выпускаемых заготовок. В этой линейке ширина пропила составляет 4,0 мм, толщина корпуса — 2,2 мм. У этих размеров разное назначение в сборке. Укажите положение каждого диска, проставочные кольца и элементы зажима, особенно если меняется только часть действующей группы.
| Данные о сборке | Содержание требования |
|---|---|
| Режущие позиции | Количество дисков и порядок их установки на валу |
| Получаемые заготовки | Требуемая ширина и припуск на последующую обработку |
| Размеры дисков | Диаметр, пропил и толщина корпуса на каждой позиции |
| Проставочные кольца | Действующая схема проставок или сборочный чертеж с размерами |
| Крайние позиции | Отдельные исполнения дисков на концах группы, если они предусмотрены |
| Узел крепления | Рабочая длина вала, опорные поверхности и схема зажима |
Один размер проставочного кольца не определяет ширину готовой заготовки. На результат влияют расположение пропилов, ширина реза и посадка дисков. Изменение параметров заменяемого инструмента необходимо учесть в сборке до его ввода в производство. Поэтому действующие проставки можно использовать как исходную схему лишь после сопоставления всех связанных размеров.
Укажите модель оборудования, одно- или двухвальную схему, параметры соответствующего вала, направление вращения и рабочие требования к частоте вращения. Приложите схему проставок, позиции дисков и сведения о древесине. Для двухвальной установки разграничьте требования к каждому валу. Эти сведения нужны для рассмотрения конкретной сборки; совпадение категории станка еще не подтверждает совместимость инструмента.
Запрос на полную рабочую группу и запрос на один запасной диск имеют разный объем. В первом случае задайте количество каждого исполнения в сборке, во втором — позицию, которую требуется восстановить. Отразите это в ведомости количества, чтобы предложение на отдельные диски не воспринималось как комплект для всего станка.
Доступные варианты числа наружных зубьев — 40, 48, 60, 72, 80 и 96T. Количество подчищающих ножей — два, три или четыре. Большее число режущих элементов само по себе не означает более подходящий инструмент. Для замены начните с действующего исполнения; для новой операции сообщите толщину древесины, условия подачи и требования к поверхности пропила.
Черновой раскрой перед строганием и получение реек с небольшим припуском требуют разных критериев оценки. Сопоставляйте результат с тем, что должна принять следующая операция. Кроме числа зубьев имеют значение их геометрия и форма межзубных впадин: обозначение 60T или 96T не позволяет самостоятельно назначить подачу или определить возможности отвода стружки.
Если закупка охватывает несколько толщин и пород, выделите основную производственную задачу и периодические работы. Для каждой укажите исходную заготовку и требуемый результат. В строках заказа сохраняйте отдельные значения числа зубьев и количества ножей, даже если в прежней документации использовалось общее сокращенное обозначение. Это облегчает сравнение предложений без подмены одного параметра другим.
Линейка объединяет диски для продольного раскроя древесины на промышленных многопильных станках. Среди примеров применения линейки — береза, бук, американский белый дуб, орех, сосна, белая сосна и лиственница. Выбор исполнения зависит от конкретной древесины, размеров заготовки и последующей обработки. Перечень пород не означает, что каждое сочетание диаметра и расположения ножей одинаково подходит для всех перечисленных материалов.
При раскрое березы, бука, американского белого дуба или ореха укажите входную толщину и размеры реек для следующей операции. Припуск под черновое калибрование и требование к готовой кромке задают разные цели приемки. Выбранное исполнение оценивайте на соответствующей породе и производственной толщине, учитывая выход пригодных заготовок после оговоренной обработки.
Для сосны, белой сосны и лиственницы включите в запрос толщину материала, схему ширин и сведения о смолистости. Если линия подает заготовки на строгание или последующее калибрование, оценивайте сохранение нужного припуска. Одного определения «хвойная древесина» недостаточно для выбора режущей части: условия материала и требования следующей операции должны быть описаны вместе.
При повторяющемся раскрое под заданные ширины закупайте диски по конкретной сборке. Количество пил, пропил 4,0 мм, корпус 2,2 мм и схема проставок рассматриваются совместно. Крайние диски другого исполнения обозначьте отдельно. Тогда заказ будет привязан к рабочей схеме, а при покупке отдельной замены будет понятно, какую позицию она восстанавливает.
Для сырого или влажного материала укажите измеренный диапазон влажности вместе с породой, толщиной и условиями подачи. Наличие подчищающих ножей само по себе не устанавливает пригодность для любой влажной древесины. Исполнение, оцененное на сухих досках, необходимо рассмотреть применительно к изменившемуся сырью. Проверку результата проводите на материале, представляющем обычные условия вашего производства.
Диск с подчищающими ножами и диск без таких элементов различаются конструкцией корпуса. На сравнительном изображении у правого диска видны ножи, у левого — нет. При замене сохраняйте конструкцию, требуемую для конкретной рабочей позиции: внешнее сходство двух дисков не подтверждает их взаимозаменяемость. Альтернативы сравнивайте на одинаковой древесине, сборке и производственной задаче.
| Вопрос при выборе | Диск с подчищающими ножами | Диск без видимых ножей в корпусе |
|---|---|---|
| Как различается конструкция? | В корпусе есть дополнительные подчищающие элементы | Таких элементов на изображении не видно |
| Чем определяется замена? | Зубьями, расположением ножей и посадочным исполнением | Зубьями, конструкцией корпуса и посадочным исполнением |
| Достаточно ли внешнего сходства для установки? | Требуется сопоставить посадку и всю сборку | Требуется сопоставить посадку и всю сборку |
| Как оценивать альтернативу? | По производственной задаче и согласованным критериям | По той же задаче и тем же критериям |
Если рабочая позиция рассчитана на диск с ножами, переход на исполнение без них является изменением конструкции. При этом диск без ножей, предусмотренный для конкретной позиции, не становится неподходящим только по этому признаку. При сравнении сохраняйте одинаковые условия: смена партии древесины или схемы станка затруднит оценку самого инструмента.
Для закупочной программы с другими операциями отдельно рассмотрите соответствующие твердосплавные дисковые пилы. Их назначение и посадочные требования следует описывать независимо от этой многопильной группы.
Укажите, как диски будут использоваться и пополняться. Замена одной позиции, полная группа для станка и ассортимент для дистрибуции требуют разных ведомостей количества, даже если наружный диаметр совпадает. Сначала определите техническое исполнение, затем количество для каждой задачи: так состав предложения будет соответствовать потребности производства или клиентов.
| Задача закупки | Как указать количество |
|---|---|
| Замена отдельного диска | Позиция или согласованное исполнение и число замен |
| Полная рабочая группа | Количество каждого исполнения в группе и число групп |
| Производство и запас | Рабочие диски и запасные позиции раздельно |
| Ассортимент дистрибьютора | Полное исполнение и количество по каждой товарной позиции |
| Несколько производственных линий | Привязка каждого исполнения к станку или линии |
Для импортера и дистрибьютора основой ассортимента служит исполнение, которое сможет установить покупатель. Запрос «многопильные диски 300 мм» остается слишком широким, если клиенты используют разные отверстия и шпоночные пазы. Включайте в каждую позицию посадку, зубья и ножи. Это делает сравнение цен содержательным: одинаковое название товара может скрывать разную комплектацию и геометрию.
Добавьте пункт назначения и желаемый график закупки. Если требуется особая маркировка, упаковка или оформление под вашим брендом, опишите эти требования в запросе для отдельного согласования. Их содержание и условия должны быть отражены в предложении на конкретное исполнение.
Перед крупной закупкой отдельно определите технические требования к диску и требования к результату раскроя. Первая часть описывает приобретаемый инструмент, посадку и рабочую сборку. Вторая позволяет оценить выбранное исполнение в оговоренных условиях производства. Обе части свяжите с одной спецификацией и редакцией чертежа, чтобы оцененный образец оставался однозначным ориентиром для партии.
| Техническое согласование | Оценка производственного результата |
|---|---|
| Диаметр, отверстие и схема шпоночных пазов | Порода, диапазон влажности и толщина древесины |
| Число зубьев и расположение подчищающих ножей | Требуемая ширина заготовок и допустимое отклонение |
| Пропил 4,0 мм и толщина корпуса 2,2 мм | Состояние поверхности и припуск под обработку |
| Позиции дисков и обозначение сборки | Станок, условия подачи и работа аспирации |
| Обозначение исполнения и редакция чертежа | Запись результатов для того же исполнения |
В запросе укажите, какое исполнение и в каких условиях планируете оценивать, а также требуемое количество для первоначальной проверки. Условия такой поставки согласуются в предложении. Для оценки используйте древесину, соответствующую регулярному производству. До сравнения результатов определите приемлемые размеры, состояние поверхности и припуск. Отмечайте следы трения или прижога, вырывы, характер подачи и доступные показания нагрузки станка. Если измеряете температуру, заранее задайте метод и одинаковые условия измерения.
На результат влияют также состояние посадочных поверхностей, схема проставок и разброс свойств сырья. Учитывайте эти изменения, прежде чем связывать наблюдаемое отклонение только с диском. Заказ партии должен ссылаться на то исполнение и те требования, которые были оценены. Такая запись полезна и при повторной закупке, когда требуется восстановить конкретную рабочую конфигурацию.
Планируйте запас вместе с первой рабочей группой. Запасной диск должен восстановить заданную позицию, включая посадку, пропил, толщину корпуса и расположение ножей. Отдельные запасные позиции и полная сменная группа решают разные задачи обслуживания. Укажите их раздельно, чтобы первоначальная поставка и последующее пополнение имели понятный состав.
Для нескольких похожих станков сохраняйте обозначение линии или сборки рядом со спецификацией диска. Одинаковые диаметр и число зубьев могут сочетаться с разными шпоночными отверстиями. Для дистрибьютора эта привязка так же существенна, как для производственного снабжения: она помогает различать внешне похожие позиции при отгрузке и повторном запросе.
Переточенный диск и новый инструмент могут иметь одинаковое исходное обозначение, но отличаться текущей геометрией и состоянием. Возможность совместного применения оценивайте с учетом заключения службы заточки и требований к сборке. При повторном заказе используйте принятую спецификацию замены со всеми изменениями. Старая фотография или запись только наружного диаметра не заменяет действующий технический документ.
Сопоставьте требования древесины, посадку на станке и состав поставки, прежде чем сравнивать предложения.
Укажите отверстие, шпоночные пазы и узел крепления вместе. Исполнения с разным расположением пазов должны оставаться отдельными позициями при сравнении чертежей и подборе замены.
Запишите число наружных зубьев и количество ножей в разных полях. Свяжите выбор с древесиной, производственной задачей и положением диска в рабочей группе.
Определите позиции и количество дисков для сборки. В запросе на расчет разделите полную сменную группу и отдельные запасные диски для восстановления конкретных позиций.
Подчищающие ножи поддерживают зазор между корпусом диска и древесиной внутри пропила. Они расположены в теле диска и учитываются отдельно от зубьев по наружной окружности. При подборе замены важны не только количество ножей, но и их положение, форма прорезей и конструкция корпуса. Наличие ножей само по себе не гарантирует заданную чистоту поверхности, подачу или ресурс: результат оценивают в условиях конкретного раскроя.
Укажите наружный и посадочный диаметры, ширину пропила, толщину корпуса, число наружных зубьев и количество подчищающих ножей. Для посадки нужны ширина, глубина, количество и расположение шпоночных пазов, а также схема крепления. Приложите чертеж или спецификацию действующего инструмента и обозначьте его позицию в группе. Сочетание перечисленных вариантов согласуется как единое исполнение для вашей задачи.
Подчищающие ножи находятся в корпусе многопильного диска и работают в его пропиле. Отдельный подрезной диск является самостоятельным инструментом для предварительного подрезания, например в другой схеме пиления. Эти названия не следует использовать как взаимозаменяемые при заказе. Чтобы определить нужную оснастку, приложите общий вид диска, крупный вид его элементов и описание операции. Наружные зубья, встроенные ножи и отдельная подрезная пила обозначаются раздельно.
4,0 мм — ширина реза, формируемого режущей частью в древесине. 2,2 мм — толщина самого корпуса диска. Это разные размеры: первый относится к удаляемому материалу, второй — к телу инструмента в сборке. При замене сопоставьте оба значения с проставками, опорными поверхностями и положением дисков. Изменение любого из них требует оценки того, как сохранится нужная ширина получаемых заготовок.
Сверьте отверстие и все пазы с размерным чертежом вала: нужны ширина, глубина, количество и расположение. В линейке предусмотрен вариант 11 × 6 мм — ширина × глубина; его применимость к выбранному исполнению согласуется отдельно. Примеры с противоположными пазами и тремя направлениями пазов относятся к разным конструкциям. Дополнительно сопоставьте опорные поверхности, зажим, направление вращения и ограничения станка. По фотографии нельзя назначать размеры или рабочую частоту вращения.
Перечень представляет независимые варианты параметров, а не все возможные готовые исполнения. Диаметры 254, 300 и 350 мм, отверстия 40 и 60 мм, варианты числа зубьев и ножей не следует автоматически объединять между собой. В запросе укажите требуемое сочетание, схему пазов и условия применения. Предложение должно относиться к согласованному диску или рабочей группе с отдельным количеством по каждой позиции.
Отправьте AXIMET полное требование к диску или данные для его определения. Для замены подойдут действующий чертеж и четкие фотографии общего вида, ножей и центрального отверстия. Для новой линии приложите сборку пильного вала и планируемую схему раскроя. Включите в запрос:
Укажите цель запроса: замена принятого исполнения, оценка альтернативы или оснащение новой схемы. Если нужна первоначальная оценка инструмента перед партией, обозначьте ее отдельно. Сохраните исходные требования вместе с согласованной спецификацией — они станут основой для последующего пополнения.