Центровочные сверла формы A
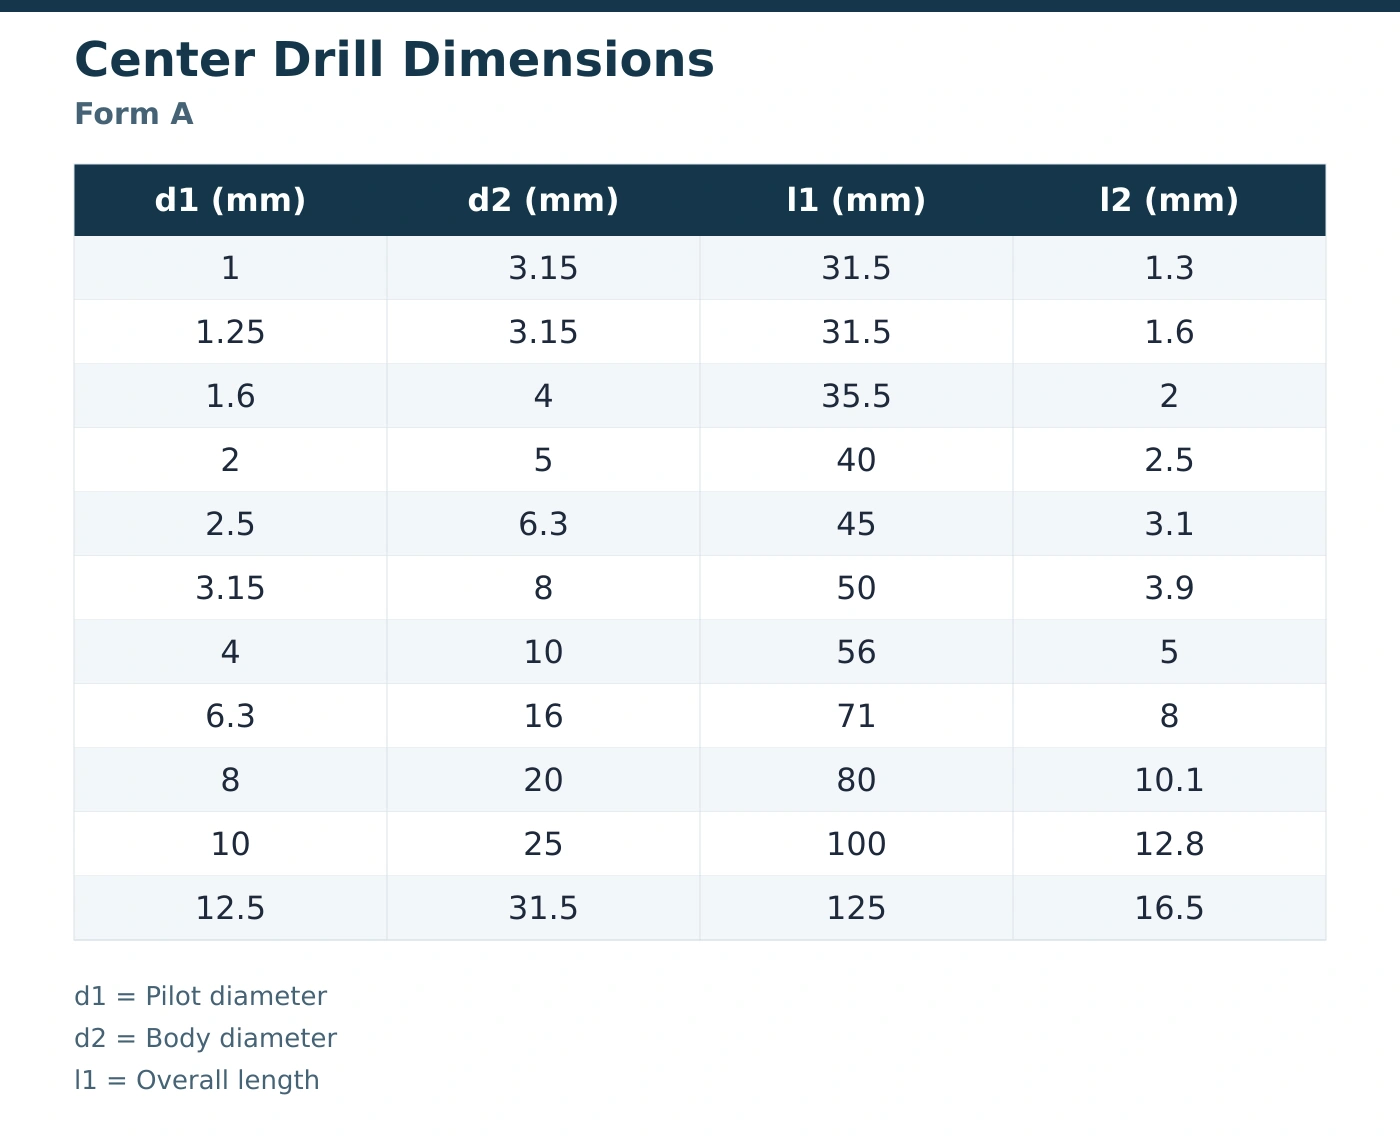
Выполняют опорный конус без дополнительного предохранительного конуса на входе. Доступны 11 сочетаний размеров с диаметром малого сверла от 1 до 12.5 мм.

Центровочные сверла HSS для подготовки опорных центровых отверстий перед точением и шлифованием. Выберите форму A или B и метрические размеры под чертеж детали и станочную оснастку.
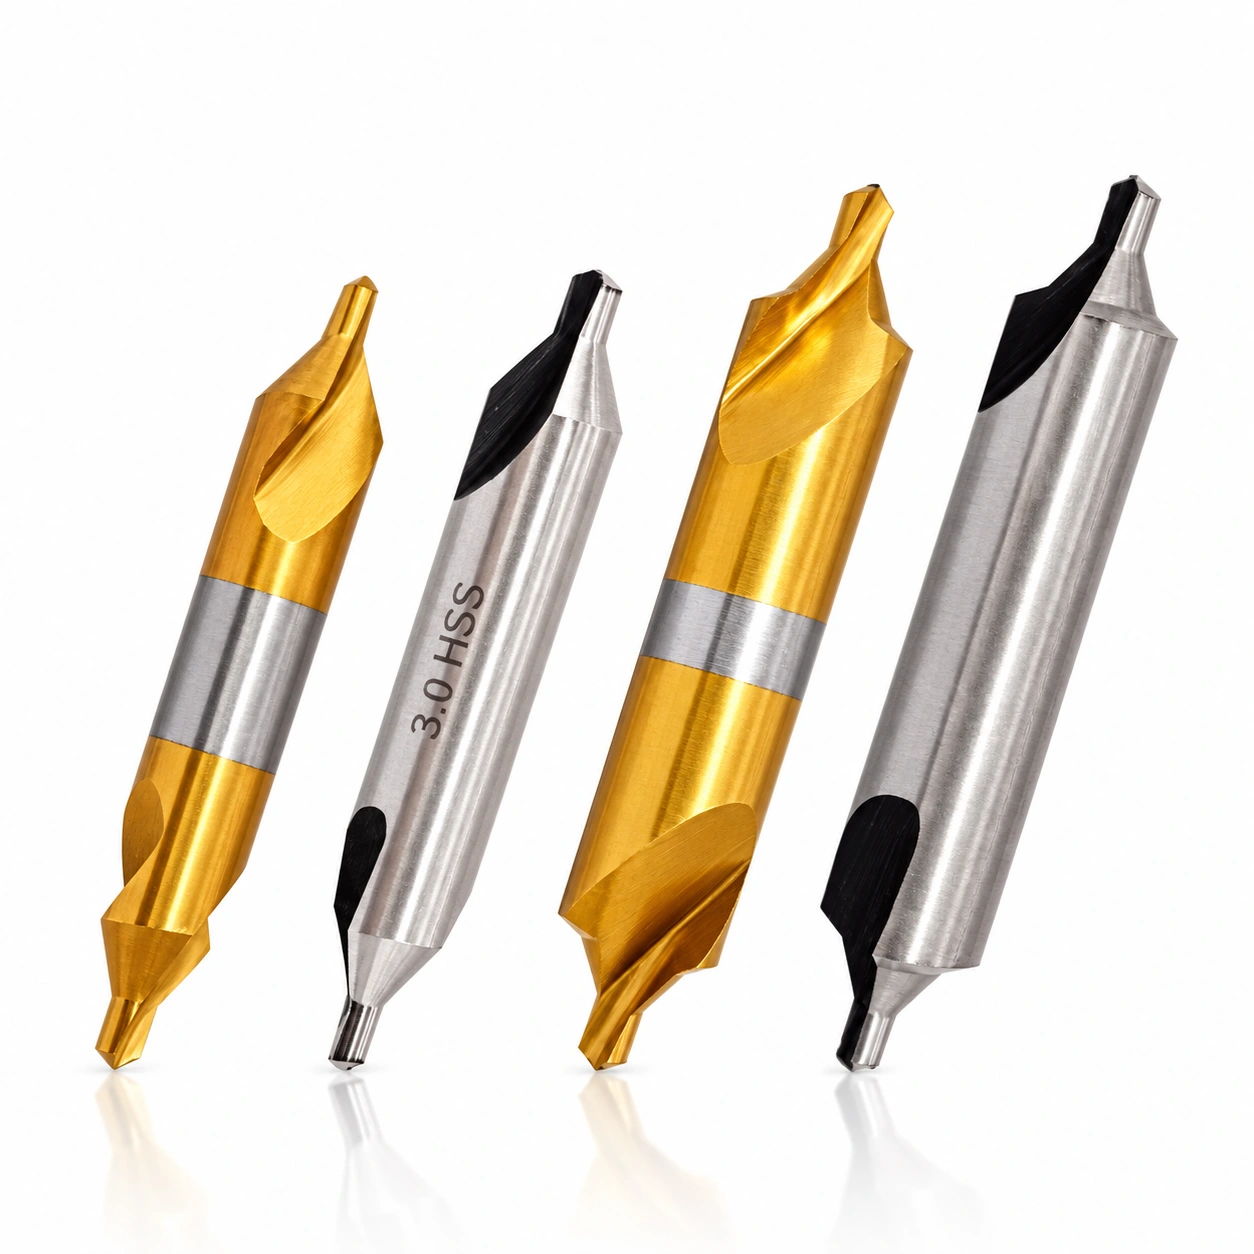
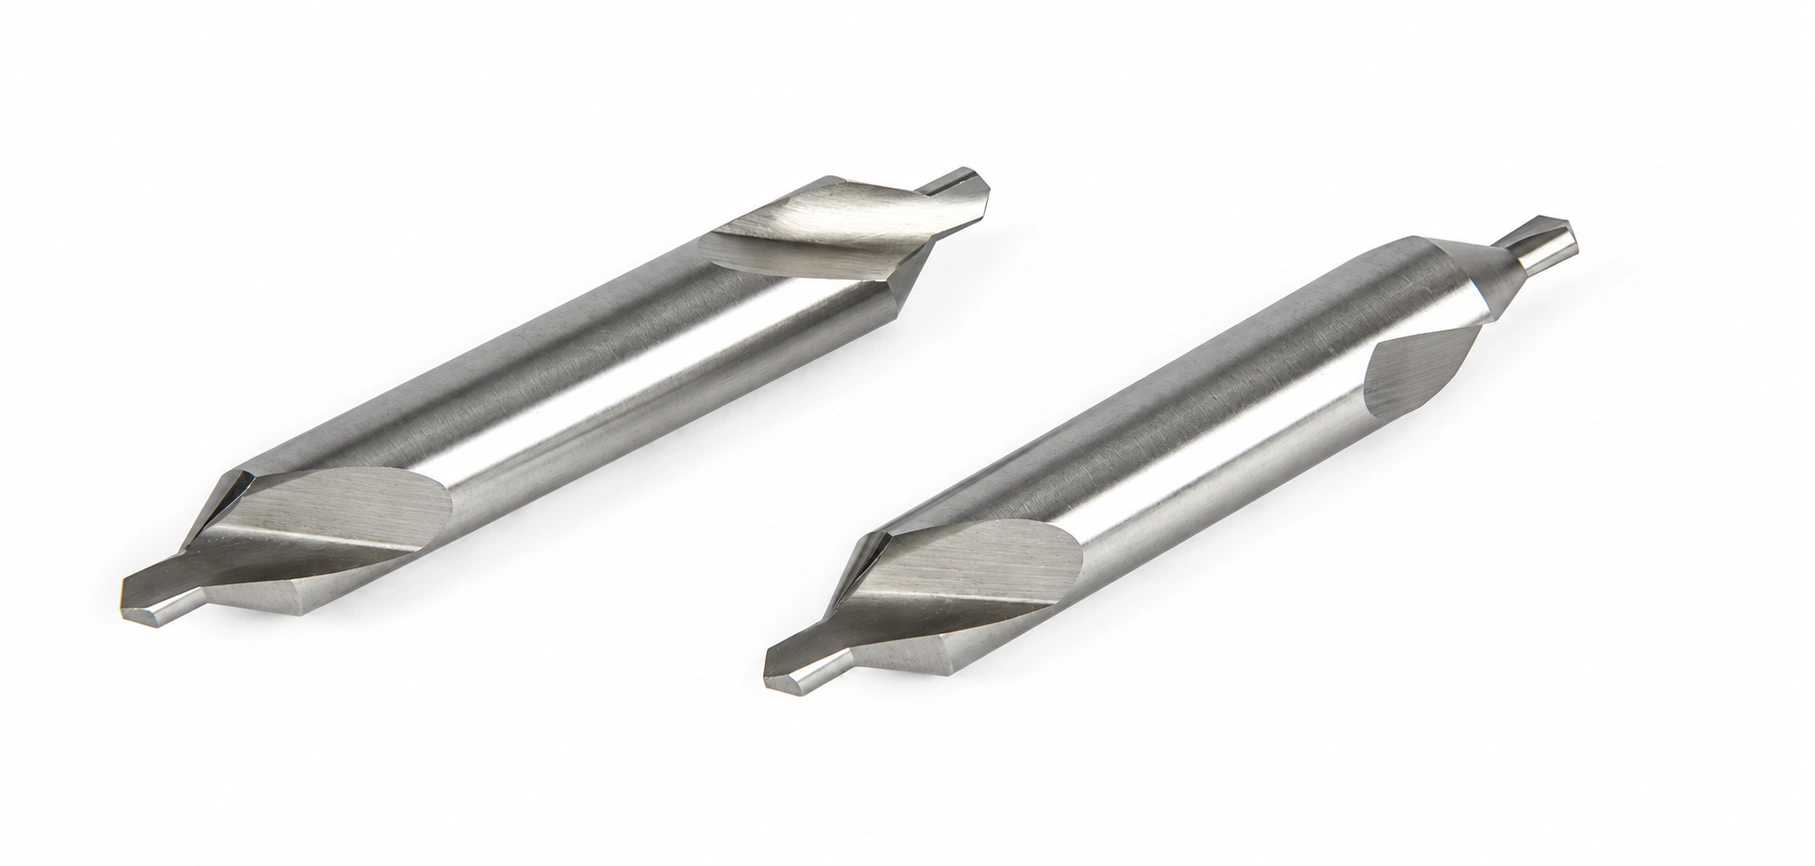
Малый диаметр определяет лишь часть геометрии. Для установки и доступа к заготовке важны также диаметр корпуса, общая длина и длина канавки; форма A или B определяет входную часть центрового отверстия.
AXIMET предлагает центровочные сверла HSS для выполнения малого отверстия и конической поверхности, на которую опирается станочный центр. Такой инструмент совмещает сверлящую и коническую режущую части и применяется при обработке валов и других деталей в центрах. Начните с формы центрового отверстия на чертеже, затем подберите размеры для детали и держателя. В таблицах представлены 11 исполнений формы A и 11 исполнений формы B. У каждой формы свои сочетания диаметра корпуса и длин. Одинаковый d1 не означает, что инструменты взаимозаменяемы. При закупке для производства или пополнения ассортимента указывайте форму вместе с полной размерной строкой.
Выполняют опорный конус без дополнительного предохранительного конуса на входе. Доступны 11 сочетаний размеров с диаметром малого сверла от 1 до 12.5 мм.
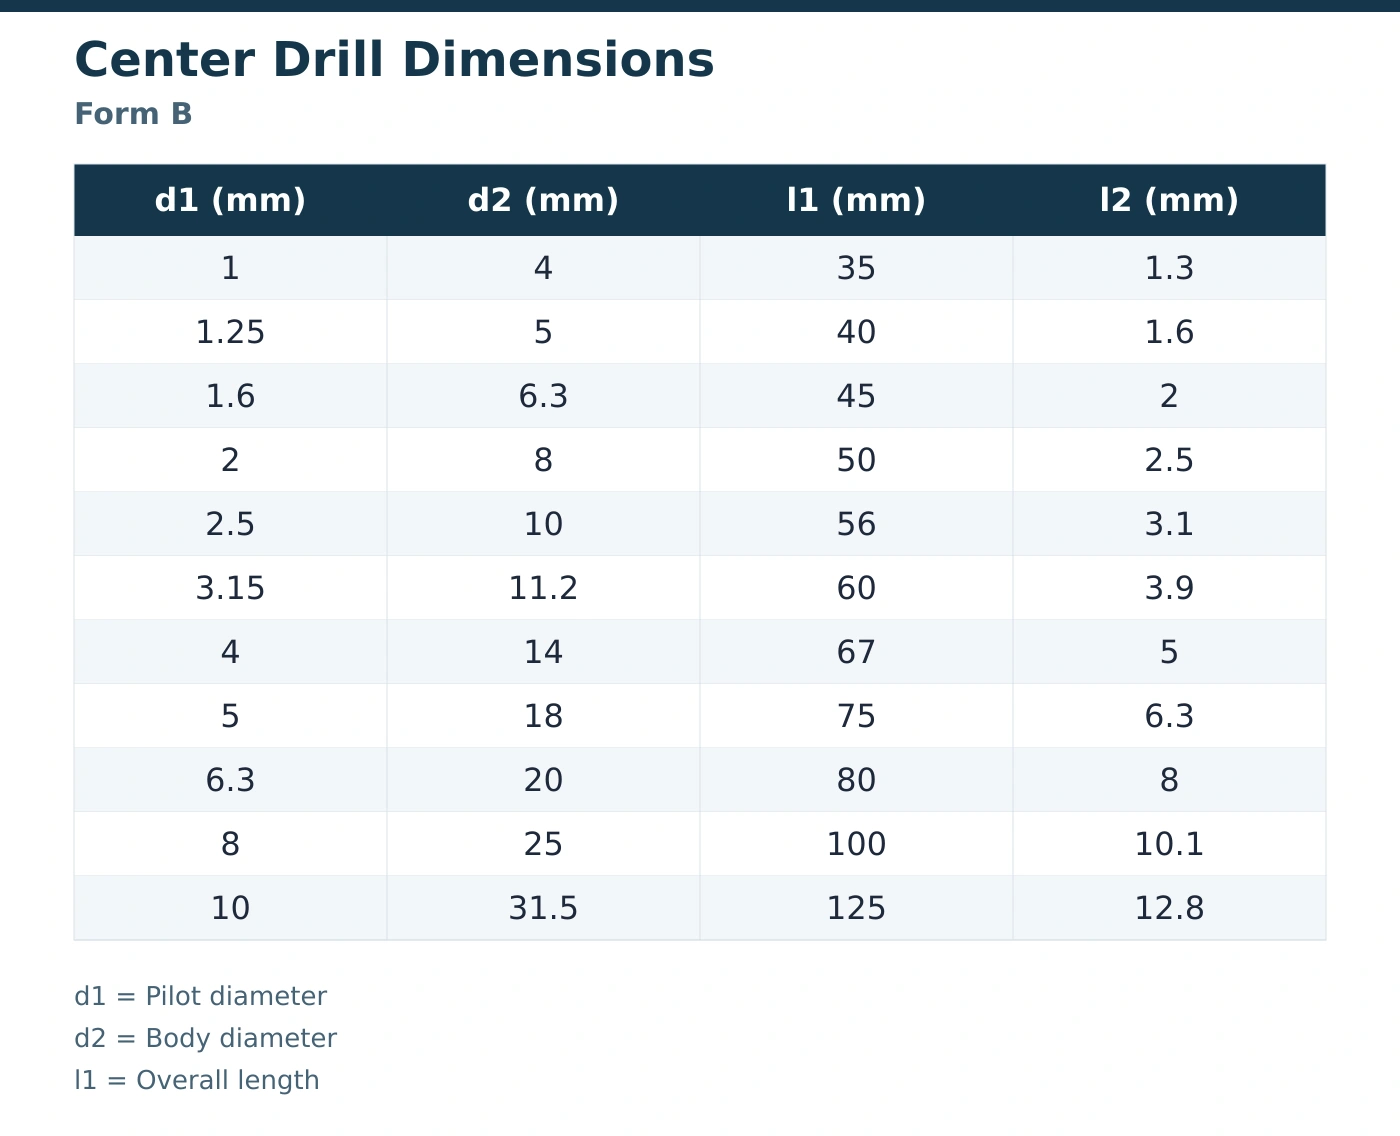
Выполняют опорный конус и дополнительный предохранительный конус на входе. Доступны 11 сочетаний размеров с диаметром малого сверла от 1 до 10 мм.
Каждая строка таблицы описывает одно сочетание размеров в пределах указанной формы. Все значения приведены в миллиметрах. Сравнивайте строку целиком: этого достаточно, чтобы определить требуемое размерное исполнение и передать его в закупку без неоднозначного обозначения «сверло 2 мм».
| Диаметр малого сверла d1, мм | Диаметр корпуса d2, мм | Общая длина l1, мм | Длина канавки l2, мм |
|---|---|---|---|
| 1 | 3.15 | 31.5 | 1.3 |
| 1.25 | 3.15 | 31.5 | 1.6 |
| 1.6 | 4 | 35.5 | 2 |
| 2 | 5 | 40 | 2.5 |
| 2.5 | 6.3 | 45 | 3.1 |
| 3.15 | 8 | 50 | 3.9 |
| 4 | 10 | 56 | 5 |
| 6.3 | 16 | 71 | 8 |
| 8 | 20 | 80 | 10.1 |
| 10 | 25 | 100 | 12.8 |
| 12.5 | 31.5 | 125 | 16.5 |
| Диаметр малого сверла d1, мм | Диаметр корпуса d2, мм | Общая длина l1, мм | Длина канавки l2, мм |
|---|---|---|---|
| 1 | 4 | 35 | 1.3 |
| 1.25 | 5 | 40 | 1.6 |
| 1.6 | 6.3 | 45 | 2 |
| 2 | 8 | 50 | 2.5 |
| 2.5 | 10 | 56 | 3.1 |
| 3.15 | 11.2 | 60 | 3.9 |
| 4 | 14 | 67 | 5 |
| 5 | 18 | 75 | 6.3 |
| 6.3 | 20 | 80 | 8 |
| 8 | 25 | 100 | 10.1 |
| 10 | 31.5 | 125 | 12.8 |
Разница хорошо видна на двух сверлах с d1 = 2 мм. У формы A диаметр корпуса составляет 5 мм, общая длина — 40 мм, длина канавки — 2.5 мм. У формы B корпус имеет диаметр 8 мм, общая длина равна 50 мм, а длина канавки остаётся 2.5 мм. При переходе между формами меняются профиль входа в отверстие и габариты инструмента, хотя малый диаметр совпадает.
Встречаются и соседние размеры с одинаковыми габаритами корпуса. У формы A исполнения с d1 = 1 и 1.25 мм имеют d2 = 3.15 мм и l1 = 31.5 мм. При этом длина канавки составляет соответственно 1.3 и 1.6 мм. Описание только по корпусу и общей длине не позволит различить эти позиции. Для замены и сопоставления предложений сохраняйте все четыре размера.
Если вам нужен размер вне таблиц, приложите к запросу требуемую геометрию. Наличие диаметра в одной форме не означает наличие того же сочетания в другой. Например, d1 = 5 мм представлен у формы B, а d1 = 12.5 мм — у формы A. Каждый относится к своей форме и указанным в той же строке размерам.
Номерное обозначение инструмента также требует размерной расшифровки. Если в вашей системе закупок используется номер, сохраните его как дополнительную ссылку и приложите исходные размеры с единицами измерения. Сопоставлять его с метрической таблицей следует по d1, d2, l1 и l2; округлённый перевод одного диаметра не устанавливает эквивалентность всего инструмента.
выполняет отверстие под опорным конусом; его диаметр выбирают отдельно от диаметра корпуса.
формирует поверхность для опоры заготовки на станочный центр при последующей обработке.
без дополнительного предохранительного конуса, когда такой профиль предусмотрен чертежом детали.
с дополнительным предохранительным конусом снаружи рабочей опорной поверхности.
служит основной зоной зажима; его размер может различаться при одинаковом d1.
общая длина и длина канавки описывают разные участки инструмента и указываются раздельно.
Угол 60° относится к полному углу опорного конуса центрового отверстия. Малое сверло имеет собственный угол при вершине — это другой геометрический параметр. У формы B предусмотрен дополнительный предохранительный входной конус с углом 120°. Эти 120° описывают вход в отверстие, а не угол заточки малого сверла и не замену рабочего опорного конуса.
При заказе по чертежу укажите форму отверстия и угол опорной поверхности вместе. Запись «сверло 60°» не определяет форму входа, диаметры и длины. Для формы A используется центровочное сверло без предохранительного конуса; форму B выбирают, когда дополнительный конус предусмотрен конструкцией детали. Условия опирания должны соответствовать требованиям той операции, для которой готовится отверстие.
При обсуждении геометрии отделяйте угол при вершине сверла от угла центрового отверстия. Это особенно важно, если в одной заявке закупаются обычные спиральные и центровочные сверла: одинаковое слово «угол» относится к разным рабочим поверхностям.
Общая длина влияет на доступ инструмента к заготовке и положение держателя. Поэтому при подборе замены l1 учитывают вместе с обоими диаметрами. Даже если малое сверло подходит по чертежу отверстия, другое сочетание длины и корпуса требует проверки установки на станке. Ориентируйтесь на размеры действующей оснастки и доступное пространство в рабочей зоне.
Параметр l2 в этих таблицах означает длину канавки. Он не задаёт глубину готового центрового отверстия и не заменяет размер на чертеже детали. Глубину и конечный профиль определяют требования к обрабатываемой детали. Разделение этих величин помогает сравнить компактное исполнение с инструментом, в описании которого указан только малый диаметр, и избежать подбора длины по предполагаемой глубине обработки.
В этой серии представлены центровочные сверла HSS. Для подбора под обработку сообщите марку материала заготовки и известную твёрдость, назначение центрового отверстия и параметры используемого инструмента. Описание «центровочное сверло по металлу» определяет семейство, но не содержит данных о конкретной заготовке и процессе. Эти сведения нужны при рассмотрении замены или нового применения.
Если ваша техническая спецификация требует определённую марку инструментальной стали или покрытие, укажите это требование явно. Обозначение HSS само по себе не устанавливает конкретную марку сплава. Требование к кобальтсодержащей быстрорежущей стали или цельному твёрдому сплаву следует рассматривать отдельно от этой серии HSS. Цвет поверхности на фотографии также не определяет материал или покрытие и не подходит для идентификации замены. Для обычного сверления отверстий выбирайте соответствующее семейство спиральных сверл по отдельной спецификации.
Описывайте применение через назначение центрового отверстия в технологическом маршруте. Точение вала, последующее шлифование и замена инструмента в ремонтном участке могут требовать внешне похожих сверл, но различаться профилем отверстия и условиями установки. Выбор должен учитывать требуемую опорную поверхность и размеры инструмента, с которыми работает конкретный станок.
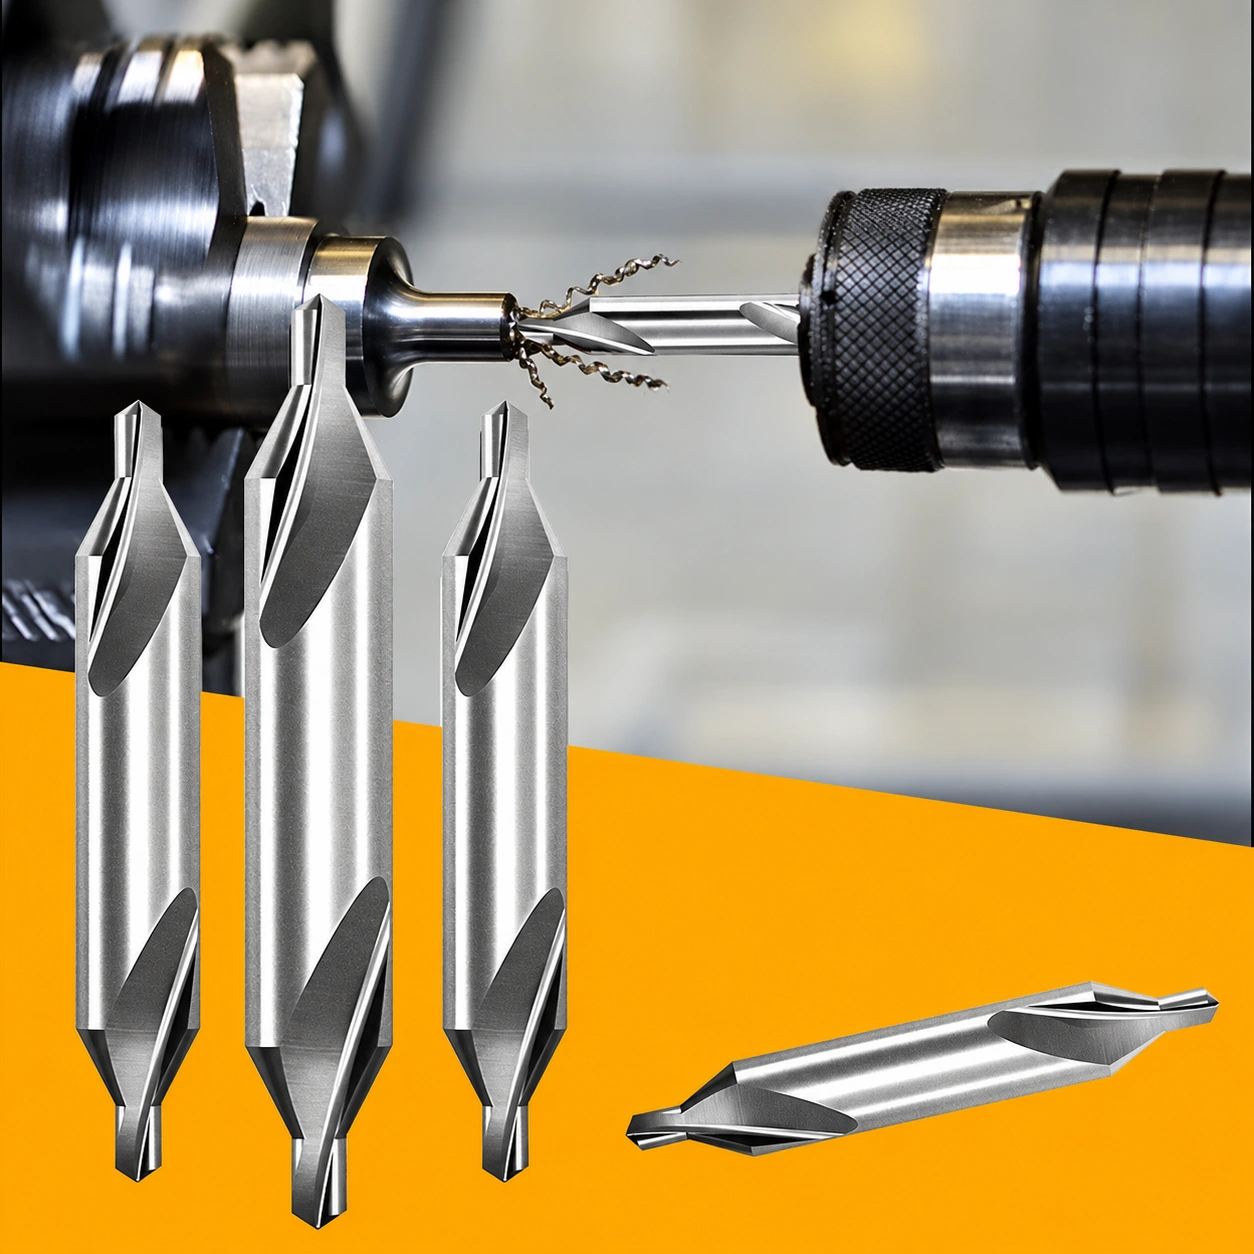
Для стальных валов, обрабатываемых в центрах, сверло подбирают под опорный элемент, заданный чертежом. Форма A выполняет вход без дополнительного предохранительного конуса; форма B нужна при наличии такого конуса в требованиях к детали. Передайте в закупку форму и размерную строку вместе с обозначением детали. Тогда замена будет привязана к требуемому центровому отверстию и установке, а не к устному описанию «маленькое центровочное».
Если после точения деталь шлифуется в центрах, требования к центровым отверстиям сохраняются на следующем этапе маршрута. Подбирайте сверло по чертежу, которым руководствуется шлифовальный участок, включая профиль входа. Указанную форму B важно сохранить в закупочной позиции вместе с размерами. Так токарный и шлифовальный участки используют одну геометрию опорной поверхности, а замена инструмента на ранней операции учитывает требования последующей обработки.
При работе с валами разных размеров замена должна соответствовать держателю и требуемому отверстию на детали. Целый образец сверла, чертеж инструмента или согласованная закупочная спецификация позволяют установить форму, диаметр корпуса и длины. Если малое сверло изношено или сломано, его сохранившаяся часть не даёт надёжной основы для выбора размера. Используйте чертеж детали и отделяйте обычную замену от решения изменить центровое отверстие.
Для серийной операции закрепите выбор за актуальным чертежом детали и принятой станочной установкой. Сохраните все размеры инструмента в закупочной спецификации: при следующем заказе они определят ту же форму и длину. Если меняются материал или твёрдость заготовки, укажите изменение в запросе. Прежнее название инструмента не описывает новые условия обработки; технический подбор следует пересмотреть до закупки очередной партии.
Выбор определяется задачей. Центровочное сверло для металлообработки выполняет малое отверстие и коническую опорную поверхность для станочного центра. Засверловочное сверло NC намечает место для последующего сверления. Сходные названия в каталогах не делают эти задачи одинаковыми: для каждой нужны свои параметры инструмента.
| Семейство инструмента | Задача при закупке | Основные параметры выбора |
|---|---|---|
| Центровочное сверло по металлу | Центровое отверстие для опоры детали при обработке | Форма отверстия, опорный угол, d1, d2 и обе длины |
| Засверловочное сверло NC | Начальная точка для следующего сверла | Угол и диаметр засверливания относительно следующего инструмента |
| Самоцентрирующееся сверло с подпружиненной втулкой | Направленное сверление через отверстия фурнитуры, например петель | Направляющая втулка, отверстие фурнитуры и диаметр сверла |
| Сверло с зенковкой для дерева | Направляющее отверстие и углубление под шуруп | Размер шурупа, положение сверла и геометрия зенковки |
В промышленной заявке обозначьте инструмент как центровочное сверло по металлу и укажите форму с метрическими размерами. Когда заготовка будет обрабатываться в центрах, решающим признаком служит требуемая опорная поверхность. Если нужно только наметить место под обычное сверление, следует рассмотреть засверловочный инструмент и его соответствие следующему сверлу.
Для дистрибьютора, работающего с промышленными и строительными покупателями, такое разделение важно и в ассортименте. Самоцентрирующаяся оснастка для петель не заменяет центровочное сверло токарного участка. Сверло с зенковкой под шуруп также выбирают по другим признакам. Указывайте конечную операцию в описании позиции, чтобы покупатель мог различить инструменты ещё до сравнения размеров.
Состав заявки зависит от того, как вы будете использовать или продавать инструмент. Производству может требоваться один размер для постоянной операции. Дистрибьютору — несколько сочетаний формы и диаметра с разным количеством по каждой позиции. Для предполагаемого набора нужен поштучный перечень содержимого. Все три варианта могут опираться на одни таблицы A и B, но требуют разного описания заказа.
Укажите форму, затем d1, d2, l1 и l2 в миллиметрах. Например: «HSS, форма A; d1 = 2 мм; d2 = 5 мм; l1 = 40 мм; l2 = 2.5 мм», после чего добавьте количество. Такая запись определяет размерное исполнение без привязки к внешнему виду или номеру из каталога другого поставщика.
Предложение о замене рассматривайте с учётом держателя и чертежа детали. У формы B с тем же d1 = 2 мм корпус имеет диаметр 8 мм, а общая длина равна 50 мм. Помимо габаритов меняется входная часть отверстия. Допустимые альтернативы перечислите отдельными строками, чтобы в предложении можно было различить точное соответствие и вариант, требующий технического согласования.
Для повторной закупки сохраните размерную строку и редакцию чертежа детали. Если на нескольких станках используются разные сверла, распределите количество по каждому исполнению. Одна общая позиция «центровочные сверла» скроет различия между формами и установками и затруднит сопоставление цены на одинаковый состав поставки.
Распределяйте объём между формами и диаметрами по запросам ваших покупателей. Соседним размерам не обязательно нужны равные количества. Позиции A и B следует различать даже при совпадающем малом диаметре: форма входа и габариты инструмента могут быть разными.
Например, у формы A с d1 = 2.5 мм диаметр корпуса равен 6.3 мм, а общая длина — 45 мм. У формы B с тем же d1 корпус составляет 10 мм, общая длина — 56 мм. Если вы закупаете оба исполнения, сохраните эту разницу в заявке и в товарном описании. Общая запись «центровочное 2.5 мм» не сообщает покупателю, какое из них он получает.
Крупные размеры также распределяйте по фактической потребности. В таблице A максимальный d1 равен 12.5 мм при d2 = 31.5 мм и l1 = 125 мм. У формы B строка с d1 = 10 мм имеет те же d2 и l1, но другую длину канавки и входную геометрию. Совпадающий диаметр корпуса не объединяет эти позиции в один размер.
Для каждой позиции набора перечислите форму, d1, d2, l1, l2 и число инструментов. Количество предметов или запись «набор 1–10 мм» не раскрывают состав: остаются неизвестными промежуточные диаметры, сочетание форм и повторяющиеся размеры.
Например, запрос может включать форму A с d1 = 1, 2 и 4 мм, с полной размерной строкой и количеством для каждого исполнения. Другой запрос может состоять только из формы B. Это способы описания необходимого вам состава, а не готовые комплектации наборов. Дублирующиеся размеры указывайте намеренно, особенно если один из инструментов расходуется чаще остальных.
В смешанном наборе разделите перечень на формы A и B. Если на внешней этикетке предполагается указать только диапазон d1, добавьте подробный состав в требования к маркировке. Для выбора замены пользователю нужны сведения о форме, корпусе и длинах каждого инструмента.
Сообщите требуемый формат упаковки, число инструментов в упаковке и необходимую группировку по форме, размеру или составу набора. Для перепродажи приложите желаемое наименование, размерные данные, язык этикетки, информацию о штрихкоде и макет, если он есть. Рассматривать эти требования следует вместе с перечнем инструментов.
Если в заявке есть упаковки одного размера и смешанные наборы, разделите их количества. Уточните единицу: отдельный инструмент, упаковка или набор. От неё зависит общее число сверл в заказе. При запросе маркировки под вашей торговой маркой приложите требования к надписи и упаковке; конкретное оформление и комплектацию согласуйте в составе коммерческого предложения.
Для технического подбора приложите чертеж центрового отверстия, марку и известную твёрдость материала, название операции и размеры действующего инструмента. Если замена связана с поломкой малого сверла, опишите результат и обстоятельства повреждения. Увеличение d1 меняет отверстие детали; принимать такое решение только по факту поломки нельзя. При разборе причины также учитывают соосность, закрепление и условия резания.
Для повторного заказа пригодны согласованная спецификация, чертеж и целый образец действующего инструмента. Образец помогает сопоставить исполнение, а чертеж задаёт требования к готовому отверстию. Когда образец повреждён, приоритет при определении требуемой геометрии имеет действующая документация на деталь.
Если ваш порядок допуска предусматривает пробную закупку, перечислите нужные исполнения и количество отдельно от основной партии. На своей установке сопоставьте предложенный инструмент с требованиями к готовому отверстию, зажиму и доступу. К последующему заказу привяжите согласованные форму и размеры образца. Такой порядок описывает вашу процедуру приёмки и не заменяет технические условия поставки.
Укажите объём текущего заказа и отдельно, при необходимости, прогноз следующей закупки. Добавьте место назначения и требуемую дату получения, чтобы коммерческое предложение учитывало ваш график. Количество на пробу, основной объём и будущую потребность не следует складывать в одну нерасшифрованную строку.
Сопоставьте требования к детали, возможности установки на станке и необходимый состав заказа.
Выберите A или B по чертежу детали. Сохраняйте форму вместе с размерной строкой при закупке замены, особенно если деталь проходит точение и шлифование в центрах.
Сравнивайте d1, d2, l1 и l2 отдельно. Проверьте зажим и доступ в рабочей зоне для принятой токарной или шлифовальной установки.
Укажите исполнения и количества для производства или перепродажи. Состав набора задавайте перечнем инструментов: групповая фотография не определяет его содержимое.
В этой серии AXIMET представлены сверла HSS форм A и B: по 11 метрических сочетаний размеров каждой формы. Форма A выполняет центровое отверстие с опорным конусом 60° без дополнительного предохранительного конуса. У формы B есть дополнительный предохранительный входной конус 120°. Выбирайте исполнение по профилю отверстия на чертеже, затем по всем четырём размерам инструмента. Другие обозначения из каталогов требуют отдельного сопоставления с вашей спецификацией.
Основное отличие — дополнительный предохранительный конус на входе у формы B. У формы A такого конуса нет. Угол 120° у B относится к защитной входной части и не является углом при вершине малого сверла. Различаются и габариты: при d1 = 2 мм форма A имеет d2 = 5 мм и l1 = 40 мм, а форма B — d2 = 8 мм и l1 = 50 мм. Поэтому проверяйте профиль отверстия и установочные размеры вместе.
Начните с формы центрового отверстия на чертеже и требуемой опорной поверхности. Затем выберите строку по d1 — диаметру малого сверла, d2 — диаметру корпуса, l1 — общей длине и l2 — длине канавки. Проверьте зажим и доступ к заготовке. Параметр l2 не задаёт глубину готового отверстия. Для подбора по применению приложите материал, известную твёрдость заготовки и данные текущего инструмента. Один малый диаметр не определяет полное исполнение.
Центровочное сверло выполняет малое отверстие и коническую поверхность для опоры детали на станочный центр при точении или шлифовании. Засверловочное сверло NC намечает точку для следующей операции сверления; его выбирают по углу и диаметру относительно следующего инструмента. Если заготовку предстоит обрабатывать в центрах, в заявке нужны форма опорного отверстия и размеры центровочного сверла. Самоцентрирующаяся оснастка для мебельных петель относится к другой задаче и подбирается отдельно.
Приложите точное обозначение требуемого стандарта, его редакцию и чертеж с формой и размерами центрового отверстия. Соответствие стандарту нужно согласовать для выбранного изделия до заказа. Буквы A/B и совпадение отдельных размеров сами по себе его не устанавливают; приведённые таблицы не являются заявлением о соответствии ГОСТ 14952 или DIN 333. Сопоставляйте конкретную форму, все размеры и требования вашей документации, сохраняя ссылку на стандарт в заявке.
Дайте отдельную строку для каждой формы A или B с d1, d2, l1, l2 и количеством в понятных единицах. Для набора перечислите каждый инструмент и повторяющиеся размеры. Добавьте требования к упаковке и этикетке, место назначения и нужную дату. При подборе под обработку приложите чертеж отверстия и данные заготовки. Если используете номерное обозначение другого каталога, укажите его вместе с исходными размерами; автоматическое соответствие метрической строке предполагать нельзя.
Отправьте AXIMET форму A или B, диаметр малого сверла, диаметр корпуса, общую длину, длину канавки и количество для каждой позиции. Приложите чертеж центрового отверстия, если закупка привязана к конкретной детали или вы рассматриваете замену действующего инструмента.
Для дистрибьюторского заказа или набора перечислите предполагаемый состав, количество по каждому исполнению и единицы упаковки. Включите требования к этикетке или вашей торговой марке, место назначения и требуемую дату. Текущий заказ и планируемое пополнение покажите отдельно: так предложение будет относиться к понятному объёму и составу закупки.