Как выбрать обороты твердосплавной борфрезы
Одного универсального значения RPM для всех борфрез не существует. Рабочая скорость зависит от диаметра режущей головки, материала детали, типа насечки, длины хвостовика, площади контакта и характеристик привода.
Таблица оборотов для борфрез помогает перевести заданную скорость резания в приблизительную частоту вращения. Она не заменяет технические данные конкретной модели. Перед работой необходимо проверить ограничения борфрезы, прямой шлифовальной машины, цанги и других элементов системы. Применяется самое низкое допустимое значение.
Краткое правило: при одинаковой скорости резания небольшая головка вращается быстрее, а крупная — медленнее.
Таблица оборотов для борфрез по диаметру
Ниже приведены расчетные значения RPM для стандартных диаметров головки при нескольких скоростях резания.
| Диаметр головки | 250 м/мин | 450 м/мин | 600 м/мин | 750 м/мин | 900 м/мин |
|---|---|---|---|---|---|
| 3 мм | 27 000 | 48 000 | 64 000 | 80 000 | 95 000 |
| 6 мм | 13 000 | 24 000 | 32 000 | 40 000 | 48 000 |
| 8 мм | 10 000 | 18 000 | 24 000 | 30 000 | 36 000 |
| 10 мм | 8 000 | 14 000 | 19 000 | 24 000 | 29 000 |
| 12 мм | 7 000 | 12 000 | 16 000 | 20 000 | 24 000 |
| 16 мм | 5 000 | 9 000 | 12 000 | 15 000 | 18 000 |
Важное ограничение
Эти цифры показывают математическую связь между диаметром, скоростью резания и RPM. Они не означают, что каждая борфреза соответствующего диаметра разрешена для работы на всех указанных оборотах.
Сначала необходимо получить рекомендуемый диапазон скорости резания и максимально допустимые обороты для конкретной насечки, материала, конструкции и длины инструмента. Только после этого выбирается подходящая колонка таблицы.
Как рассчитываются обороты
Для пересчета скорости резания в частоту вращения используется формула:
RPM = (Vc × 1000) ÷ (π × D)
Где:
Vc— скорость резания в метрах в минуту;D— диаметр головки в миллиметрах;π— приблизительно 3,1416.
Пример расчета
Для головки диаметром 10 мм и скорости резания 450 м/мин:
RPM = (450 × 1000) ÷ (3,1416 × 10)
Получается приблизительно 14 300 об/мин. В таблице значение округлено до 14 000 об/мин.
Расчет показывает теоретическую частоту вращения. Перед применением ее необходимо сравнить с ограничениями инструмента, цанги и привода.
Что влияет на рабочую скорость
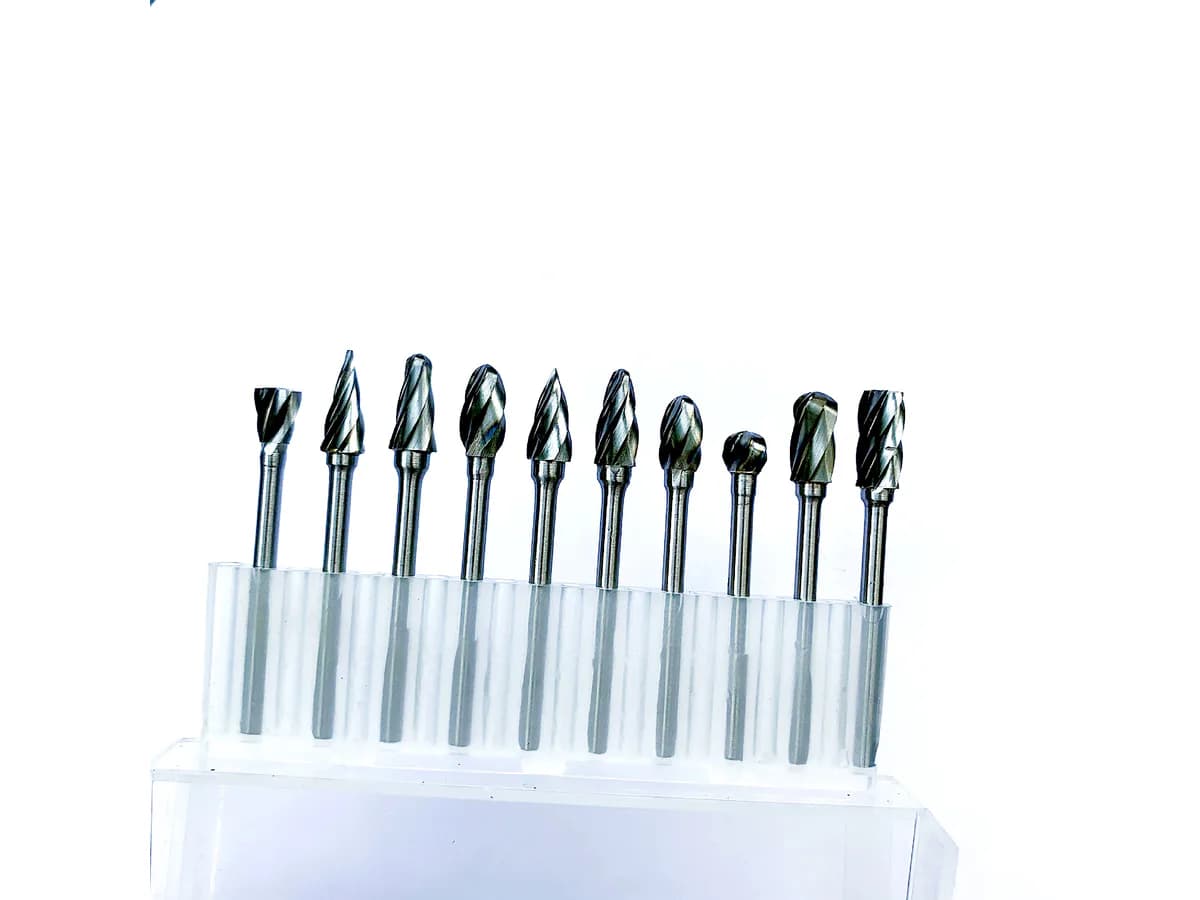
Диаметр режущей головки
Чем больше диаметр, тем выше окружная скорость при одинаковом RPM. Поэтому крупные борфрезы обычно работают на меньших оборотах, чем небольшие.
Нельзя использовать режим для головки 3 мм на борфрезе диаметром 12 или 16 мм только потому, что привод способен развивать такую скорость.
Материал детали
Сталь, нержавеющая сталь, чугун, титан и алюминий требуют разного сочетания насечки, скорости и давления.
Материал нельзя рассматривать отдельно от типа зубьев. Например, специальная открытая насечка для алюминия отводит мягкую стружку иначе, чем мелкая двойная насечка.
Тип насечки
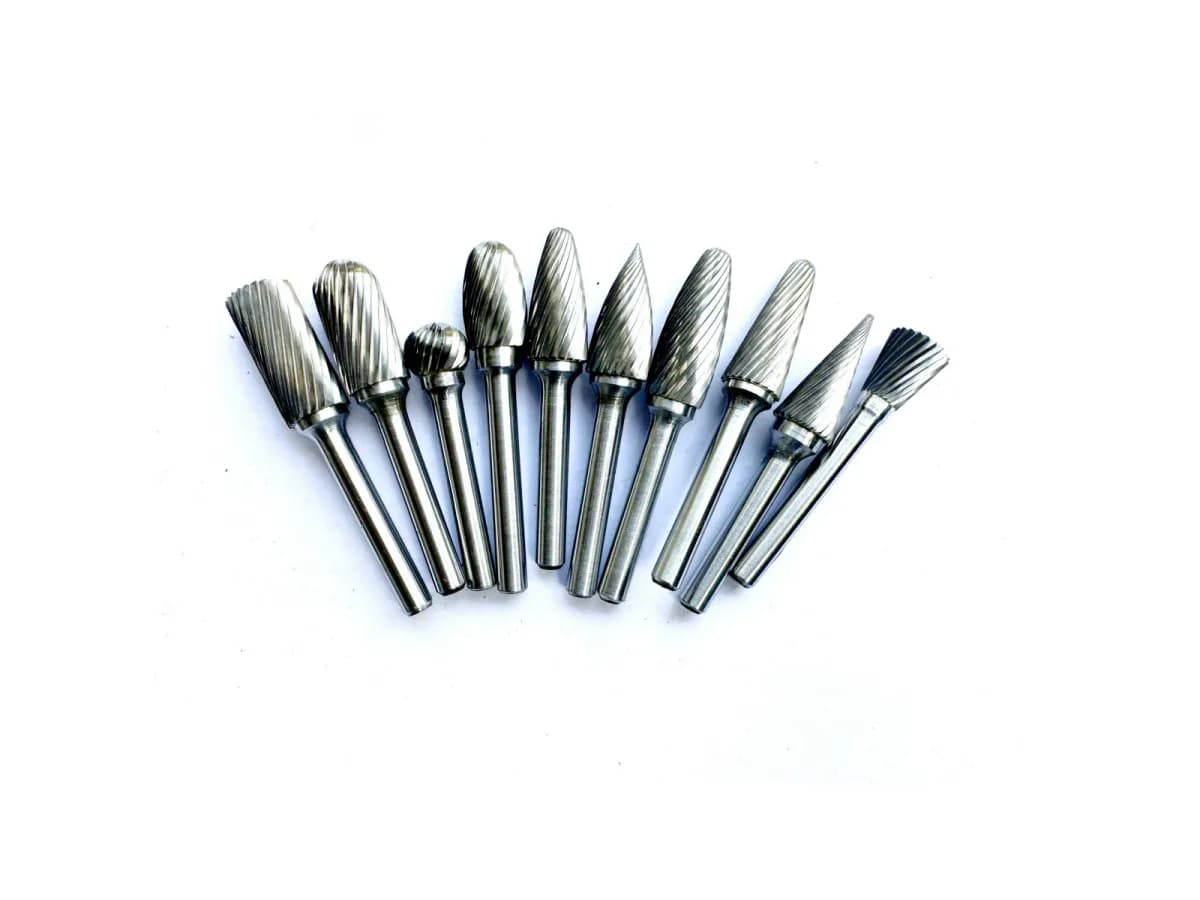
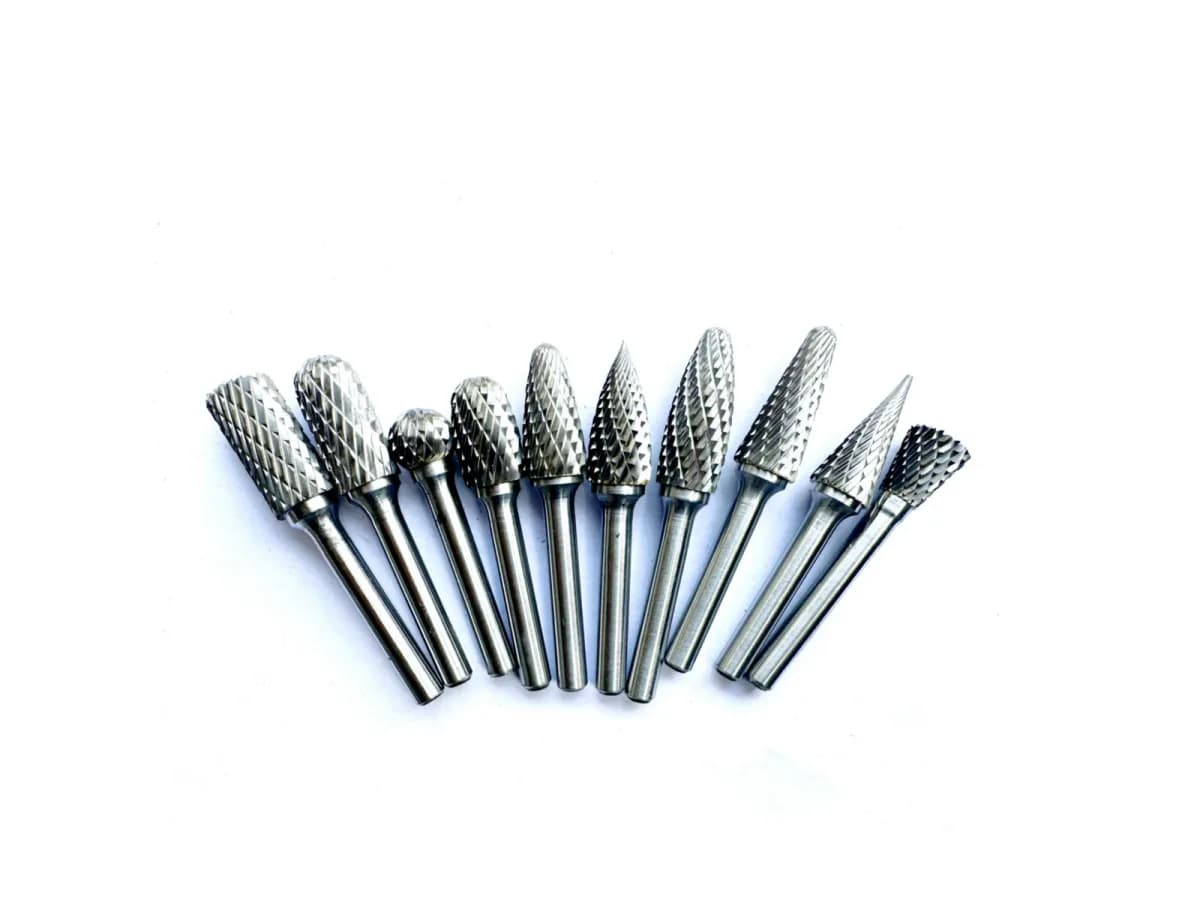
Одинарная, двойная, мелкая и специальная насечки имеют разную геометрию зубьев и режим резания. Даже борфрезы одинакового диаметра могут иметь разные рекомендуемые диапазоны.
Подробнее о перекрестной геометрии смотрите на страницетвердосплавных борфрез с двойной насечкой.
Длина хвостовика и вылет
Увеличение свободной длины повышает изгибающую нагрузку. Стандартную скорость короткой борфрезы нельзя автоматически переносить на длиннохвостовую модель.
Используйте минимально необходимый вылет, жесткую цангу и ограничения, опубликованные для конкретной длины инструмента.
Площадь контакта
Большая зона контакта увеличивает нагрузку, нагрев и вероятность вибрации. Для управляемой обработки в контакте должна находиться только необходимая часть головки.
Мощность и жесткость привода
Высокая скорость холостого хода не означает, что привод сможет удерживать ее под нагрузкой. Необходимо учитывать:
- регулируемый диапазон RPM;
- мощность;
- состояние подшипников;
- тип и состояние цанги;
- допустимый диаметр оснастки;
- рабочий цикл;
- вибрацию под нагрузкой.
Как пользоваться таблицей оборотов
Шаг 1. Определите точную борфрезу
Запишите:
- форму;
- диаметр головки;
- длину режущей части;
- диаметр хвостовика;
- общую длину;
- тип насечки;
- стандартный или удлиненный хвостовик.
Обозначения только «борфреза 10 мм» недостаточно.
Шаг 2. Определите материал
Необходимо знать не только название металла, но и его состояние. Обычная конструкционная сталь и закаленная сталь не должны автоматически получать одинаковый режим.
Шаг 3. Найдите диапазон производителя
Проверьте рекомендуемую скорость резания и максимальные обороты конкретной модели. Если эти данные отсутствуют, не выводите максимальное значение по соседней модели.
Шаг 4. Сопоставьте скорость резания и диаметр
Выберите строку с диаметром головки и колонку с подтвержденной скоростью резания.
Шаг 5. Проверьте привод и цангу
Максимальная скорость машины, цанги или аксессуара может быть ниже значения из расчетной таблицы. Используйте самое низкое ограничение.
Шаг 6. Начните с нижней части допустимого диапазона
Проверьте:
- образование стружки;
- звук;
- вибрацию;
- нагрев;
- качество поверхности;
- забивание зубьев;
- стабильность работы привода.
Повышайте скорость только в пределах подтвержденного диапазона.
Шаг 7. Зафиксируйте одобренный режим
Для серийных работ запишите борфрезу, привод, цангу, материал, скорость и допустимую зону контакта. Это помогает повторять результат и расследовать отклонения.
Почему слишком низкие обороты тоже создают проблемы
Снижение RPM не всегда делает обработку безопаснее или эффективнее. При недостаточной скорости зубья могут хуже срезать материал, а оператор начинает сильнее давить на инструмент.
Возможные признаки слишком низкой скорости:
- инструмент цепляется за поверхность;
- появляются сильные удары и вибрация;
- оператору приходится увеличивать давление;
- поверхность получается неровной;
- привод заметно теряет скорость под нагрузкой.
Сначала проверьте соответствие насечки и формы материалу. После этого корректируйте скорость только в допустимом диапазоне.
Признаки неправильной скорости или режима
Остановите работу и проверьте установку, если появляются:
- непривычная вибрация;
- резкое изменение звука;
- заметное биение;
- потемнение хвостовика или зоны соединения;
- интенсивное искрение, нехарактерное для материала;
- налипание стружки на зубья;
- следы трения вместо нормального резания;
- повреждение режущих зубьев;
- ослабление борфрезы в цанге;
- нестабильное падение оборотов привода.
Причиной может быть не только RPM. Проверьте цангу, вылет, давление, площадь контакта, износ и правильность выбранной насечки.
Стандартный и длинный хвостовик
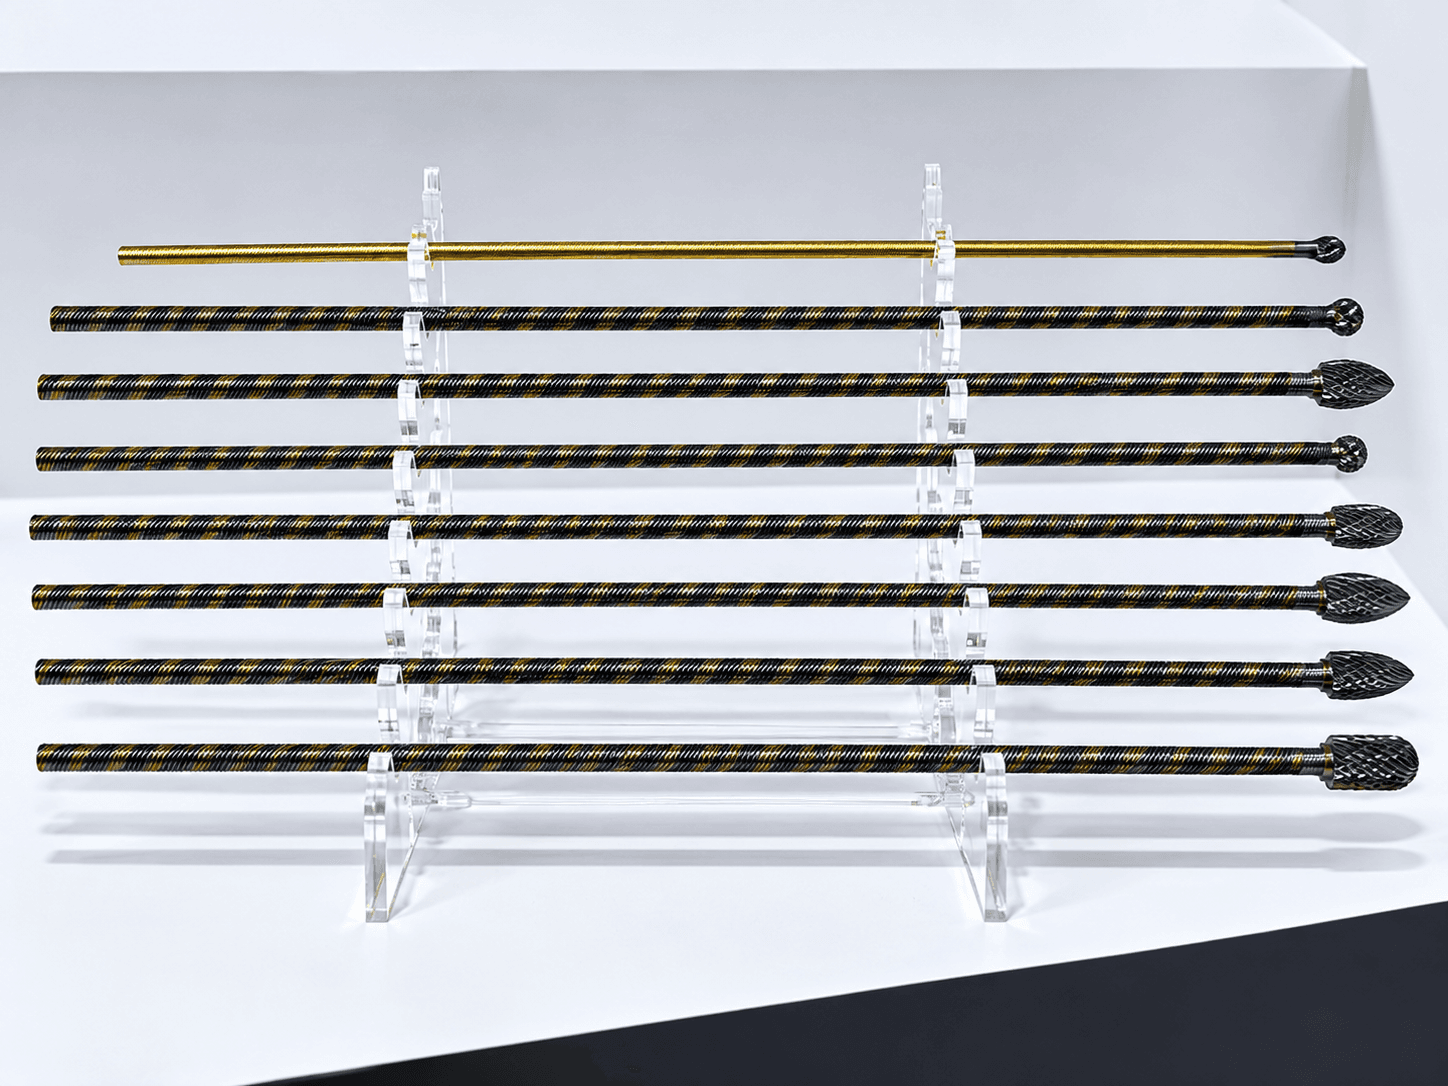
Удлиненная борфреза имеет больший изгибающий рычаг. Для нее особенно опасно использовать данные стандартной модели без проверки.
При работе с длинным хвостовиком:
- используйте только жесткий и исправный привод;
- уменьшайте свободный вылет до необходимого минимума;
- проверяйте отдельные ограничения рабочей скорости;
- различайте скорость под нагрузкой и допустимую скорость без контакта;
- не запускайте инструмент в неподходящем режиме;
- не переносите данные с другого диаметра или другой длины.
Если поставщик не предоставил ограничения для конкретной модели, такую позицию необходимо проверить до серийного применения.
Метрика и дюймовые хвостовики
Близкие размеры не являются взаимозаменяемыми.
| Хвостовик | Фактический размер | Требуемая цанга |
|---|---|---|
| 3 мм | 3,000 мм | 3 мм |
| 1/8 дюйма | 3,175 мм | 1/8 дюйма |
| 6 мм | 6,000 мм | 6 мм |
| 1/4 дюйма | 6,350 мм | 1/4 дюйма |
Не устанавливайте хвостовик 6 мм в цангу 1/4 дюйма и не заменяйте 3 мм на 1/8 дюйма без специального решения, одобренного производителем привода.
Импровизированные втулки и прокладки ухудшают зажим и могут увеличить биение.
Какие данные нужны закупщику
При закупке борфрез RPM нельзя хранить отдельно от SKU. В техническом описании желательно фиксировать:
- код формы;
- диаметр головки;
- длину режущей части;
- диаметр хвостовика;
- общую длину;
- тип насечки;
- материал применения;
- рабочий диапазон;
- максимально допустимую скорость;
- ограничение для длинного хвостовика;
- подходящую цангу;
- требования к маркировке и упаковке.
Это особенно важно для наборов. В одном комплекте могут находиться головки разных диаметров, поэтому одно значение RPM на всю упаковку способно ввести пользователя в заблуждение.
Полный ассортимент смотрите на страницетвердосплавных борфрез по металлу.
Часто задаваемые вопросы
Какие обороты нужны для борфрезы 6 мм?
Точное значение зависит от материала, насечки и данных конкретной модели. Расчетная таблица показывает для диаметра 6 мм приблизительно 13 000–48 000 об/мин при скорости резания 250–900 м/мин. Это не универсальный разрешенный диапазон. Используйте только подтвержденную для инструмента часть таблицы.
Какие обороты нужны для борфрезы 10 мм?
При диаметре 10 мм таблица дает приблизительно 8 000–29 000 об/мин для скорости резания 250–900 м/мин. Выбирать значение без учета материала и насечки нельзя. Проверьте рабочий диапазон и максимальную скорость конкретного SKU.
Почему крупная борфреза должна вращаться медленнее?
При одинаковом RPM внешняя режущая кромка крупной головки проходит большее расстояние за один оборот. Чтобы сохранить ту же скорость резания, частоту вращения необходимо уменьшить.
Можно ли использовать максимальные обороты прямой шлифовальной машины?
Только если они не превышают ограничения борфрезы, цанги и всей установленной системы. Возможности двигателя сами по себе не определяют безопасную скорость оснастки.
Как изменить скорость для длиннохвостовой борфрезы?
Не используйте стандартную таблицу без поправок. Длинный хвостовик увеличивает изгибающую нагрузку и требует отдельного ограничения. Используйте данные конкретной модели и минимальный необходимый вылет.
Что важнее: RPM или давление?
Оба параметра взаимосвязаны. Правильная скорость не компенсирует чрезмерное давление или слишком большую площадь контакта. Борфреза должна срезать материал зубьями, а не работать за счет сильного прижатия.
Можно ли использовать одну скорость для стали и алюминия?
Не рекомендуется. Для алюминия обычно применяется другая, более открытая геометрия насечки. Материал, насечку и скорость необходимо рассматривать вместе.
С чего начинать проверку нового SKU?
Начните с нижней части подтвержденного диапазона на типовой детали. Контролируйте стружку, звук, вибрацию, нагрев и поверхность. Зафиксируйте одобренный режим вместе с кодом изделия.
Заключение
Таблица оборотов для борфрез — это инструмент расчета, а не разрешение использовать любое указанное значение. Сначала определите материал, тип насечки, диаметр, длину и данные конкретной модели. Затем проверьте ограничения привода и цанги.
Для серийного применения и оптовой закупки сохраняйте подтвержденный режим вместе с SKU. Это снижает риск смешивания похожих борфрез с разными размерами, хвостовиками и рабочими ограничениями.
Нужна проверка размера и рабочего диапазона?
Отправьте форму, диаметр головки, хвостовик, материал обработки, используемый привод и количество. Мы подготовим список позиций для технического и коммерческого согласования.