Серия AE · R067
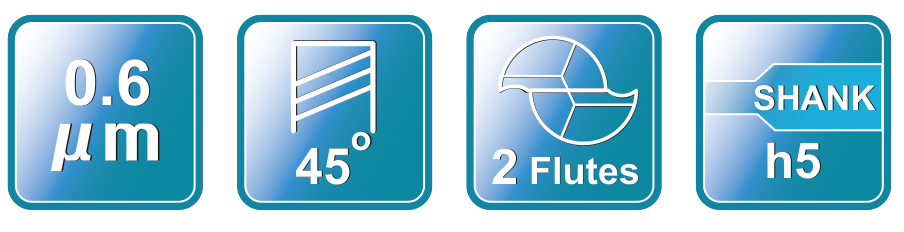

Серия AE включает модели с двумя и тремя зубьями, серия AES — модели с тремя зубьями. Каждую из 42 позиций выбирают по D, Lc, L, d и фактическому числу зубьев в её строке.
Сначала определите ширину паза или геометрию профиля, затем сопоставьте D и Lc. Проверьте d, общую длину L и вылет. L1 и угловой радиус к этим моделям не добавляются, поскольку они не опубликованы в их таблицах.
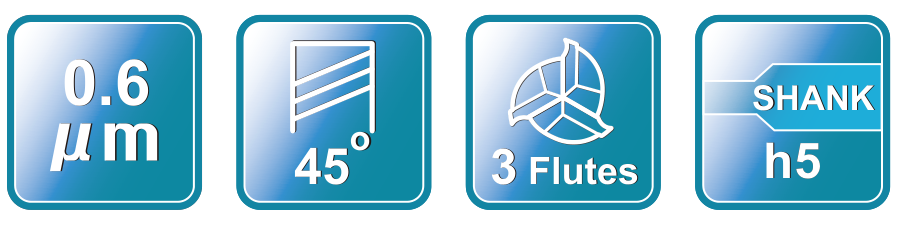
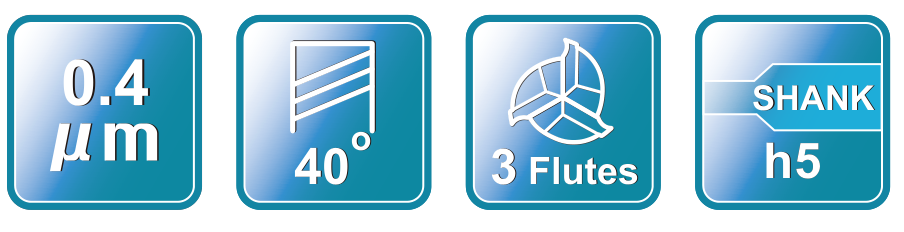
Таблицы сохраняют подтверждённые каталожные модели, значения и единицы. Пустое или неопубликованное поле показано как «—» и не означает ноль.
| Модель | Диаметр резания (D, мм) | Длина режущей части (Lc, мм) | Общая длина (L, мм) | Диаметр хвостовика (d, мм) | Число зубьев (F) |
|---|---|---|---|---|---|
| AE0052A | 0.5 | 1.5 | L50 | 4 | 2 |
| AE0102A | D1 | 3 | L50 | 4 | 2 |
| AE0152A | D1.5 | 4 | L50 | 4 | 2 |
| AE0202A | D2 | 6 | L50 | 4 | 2 |
| AE0302A | D3 | 8 | L50 | 4 | 2 |
| AE0302 | D3 | 8 | L50 | 6 | 2 |
| AE0402A | D4 | 12 | L50 | 4 | 2 |
| AE0402 | D4 | 12 | L50 | 6 | 2 |
| AE0502Z | D5 | 15 | L50 | 5 | 2 |
| AE0502 | D5 | 15 | L50 | 6 | 2 |
| AE0602 | D6 | 18 | L50 | 6 | 2 |
| AE0802 | D8 | 20 | L60 | 8 | 2 |
| AE1002 | D10 | 30 | L75 | 10 | 2 |
| AE1202 | D12 | 30 | L75 | 12 | 2 |
| AE1602 | D16 | 45 | L100 | 16 | 2 |
| AE2002 | D20 | 45 | L100 | 20 | 2 |
| Модель | Диаметр резания (D, мм) | Длина режущей части (Lc, мм) | Общая длина (L, мм) | Диаметр хвостовика (d, мм) | Число зубьев (F) |
|---|---|---|---|---|---|
| AE0103A | D1 | 3 | L50 | 4 | 3 |
| AE0153A | D1.5 | 4 | L50 | 4 | 3 |
| AE0203A | D2 | 6 | L50 | 4 | 3 |
| AE0303A | D3 | 8 | L50 | 4 | 3 |
| AE0303 | D3 | 8 | L50 | 6 | 3 |
| AE0403A | D4 | 12 | L50 | 4 | 3 |
| AE0403 | D4 | 12 | L50 | 6 | 3 |
| AE0503Z | D5 | 15 | L50 | 5 | 3 |
| AE0503 | D5 | 15 | L50 | 6 | 3 |
| AE0603 | D6 | 18 | L50 | 6 | 3 |
| AE0803 | D8 | 20 | L60 | 8 | 3 |
| AE1003 | D10 | 30 | L75 | 10 | 3 |
| AE1203 | D12 | 30 | L75 | 12 | 3 |
| AE1603 | D16 | 45 | L100 | 16 | 3 |
| AE2003 | D20 | 45 | L100 | 20 | 3 |
| Модель | Диаметр резания (D, мм) | Длина режущей части (Lc, мм) | Общая длина (L, мм) | Диаметр хвостовика (d, мм) | Число зубьев (F) |
|---|---|---|---|---|---|
| AES0303A | D3 | 8 | L50 | 4 | 3 |
| AES0303 | D3 | 8 | L50 | 6 | 3 |
| AES0403A | D4 | 12 | L50 | 4 | 3 |
| AES0403 | D4 | 12 | L50 | 6 | 3 |
| AES0503 | D5 | 15 | L50 | 6 | 3 |
| AES0603 | D6 | 18 | L50 | 6 | 3 |
| AES0803 | D8 | 20 | L60 | 8 | 3 |
| AES1003 | D10 | 25 | L75 | 10 | 3 |
| AES1203 | D12 | 30 | L75 | 12 | 3 |
| AES1603 | D16 | 45 | L100 | 16 | 3 |
| AES2003 | D20 | 45 | L100 | 20 | 3 |
R067 содержит двухзубые AE, R068 — трёхзубые AE, R072 — трёхзубые AES. Число зубьев нельзя переносить между сериями или строками.
Модели с одинаковым D могут иметь разные d. Для совместимости с держателем проверяйте полный код.
Два зуба оставляют больше пространства для стружки, три изменяют частоту контакта. Ни одно исполнение не является универсально лучшим: укажите сплав, паз или боковое фрезерование, осевую и радиальную глубину, станок и отвод стружки.
Для паза передайте ширину и глубину; для уступа — боковой контакт, крепление и доступ.
D относится к диаметру резания, Lc — к режущей части, L — ко всему инструменту, d — к хвостовику. Неопубликованные L1 и R не заполняются по аналогии.
В запросе укажите AE/AES, модель, количество, сплав, операцию, станок, держатель и требования к образцу или упаковке.
15 изображений показывают реальные зоны и оборудование изготовления и финишной обработки инструмента.
Закрытая рабочая зона шлифовального оборудования с ЧПУ.
Линия ультразвуковой очистки с технологическими корзинами.
Шлифовальное оборудование с закрытой рабочей зоной.
Инструментальный шлифовальный станок в производственной зоне.
Автоматизированная шлифовальная ячейка с защитным ограждением.
Автоматизированное шлифовальное оборудование в цехе.
Ряд шлифовальных станков с ЧПУ в производственной зоне.
Установка нанесения покрытия в технологической зоне.
Камера и органы управления установки нанесения покрытия.
Оператор работает у закрытой станции лазерной маркировки.
Рабочие места для финишной обработки инструмента.
Оборудование для контролируемой подготовки режущей кромки.
Оборудование для скругления и полирования кромок.
Оборудование мокрой струйной обработки с рабочей камерой.
Другой ракурс оборудования мокрой струйной обработки.
8 изображений показывают реальные зоны оптического контроля, измерения, преднастройки и балансировки.
Операторы работают на постах оптического контроля.
Экран и оборудование для измерения профиля инструмента.
Измерительные посты в зоне контроля.
Балансировочный прибор для проверки инструмента.
Пост преднастройки и размерного контроля.
Оптический пресеттер для размерной проверки инструмента.
Система оптического контроля в измерительной зоне.
Оператор устанавливает инструмент в закрытую измерительную машину.
Сопоставьте операцию, осевую и радиальную глубину, отвод стружки, станок и жёсткость. Два зуба дают больше пространства для стружки; три меняют частоту контакта.
AE R067 имеет два зуба, AE R068 — три; AES R072 имеет три зуба. Проверяйте каждую модель в её таблице.
На опубликованных таблицах этих групп такие поля не указаны, поэтому они не добавляются и не принимаются равными нулю.
Диаметр хвостовика d, доступная длина зажима, общая длина и требуемый вылет, а не только D.
Нет, если деталь требует сферического торца или 3D-контура. Профиль выбирают по чертежу и траектории.
Модель и количество, алюминиевый сплав и состояние, операция, D/Lc/L/d, станок, держатель, отвод стружки и чертёж.
Сравните серии, геометрию и размеры по модели.
Сравните серии, геометрию и размеры по модели.
Сравните серии, геометрию и размеры по модели.
Отправьте модели, количество, материал, операцию и данные станка для проверки выбора.