
Для локального удаления заусенцев и придания формы металлу начните с подбора твердосплавной борфрезы. Для абразивного шлифования или сглаживания поверхности рассмотрите подходящую шлифовальную головку либо лепестковый круг на хвостовике. Исходите из материала детали, зоны контакта и требуемой поверхности, затем проверьте ограничения машины по оснастке и её креплению.
Для стальных конструкций, зачистки нержавеющих сварных швов и алюминиевых отливок могут понадобиться разные зубья, даже если головки похожи. Ниже материал, режущая геометрия, доступ и отделка связаны с конкретными решениями, чтобы определить инструмент и оценить результат.
Какую насадку выбрать для прямой шлифмашины?
Начните с результата, который нужен детали. Удалить облой отливки, доработать округлый канал и сгладить риски — разные задачи, даже на одной детали. В каталогах металлорежущего инструмента твердосплавные борфрезы также называют вращающимися напильниками или шарошками. Более широкое понятие «насадки для прямошлифовальной машины» включает и абразивную оснастку, поэтому указывайте рабочую структуру, а не только название.
| Текущая задача | Что рассмотреть сначала | Что определяет окончательный выбор |
|---|---|---|
| Убрать локальный заусенец или выступ шва на стали | Твердосплавная борфреза с насечкой для стали | Зона контакта, доступ, припуск и геометрия зубьев |
| Обработать внутренний радиус или криволинейный канал | Сферическая, овальная или сфероконическая головка с закруглённым концом | Требуемый контур, угол подхода и зазор |
| Снять материал с алюминия | Борфреза для алюминия с открытыми канавками | Сплав, налипание стружки и рекомендации изготовителя |
| Отшлифовать небольшой участок абразивным способом | Абразивная головка для соответствующего материала | Абразив, связка, форма и допустимые условия работы |
| Сгладить следы обработки или доработать поверхность | Подходящий лепестковый круг на хвостовике либо отделочная насадка | Требуемая поверхность, тип зерна, зернистость и сохранение кромок |
Оснастку выбирают по годному результату в реальных производственных условиях. Определите его до сравнения изделий: чистая кромка, исправленный контур и сглаженная поверхность требуют разных критериев приёмки.
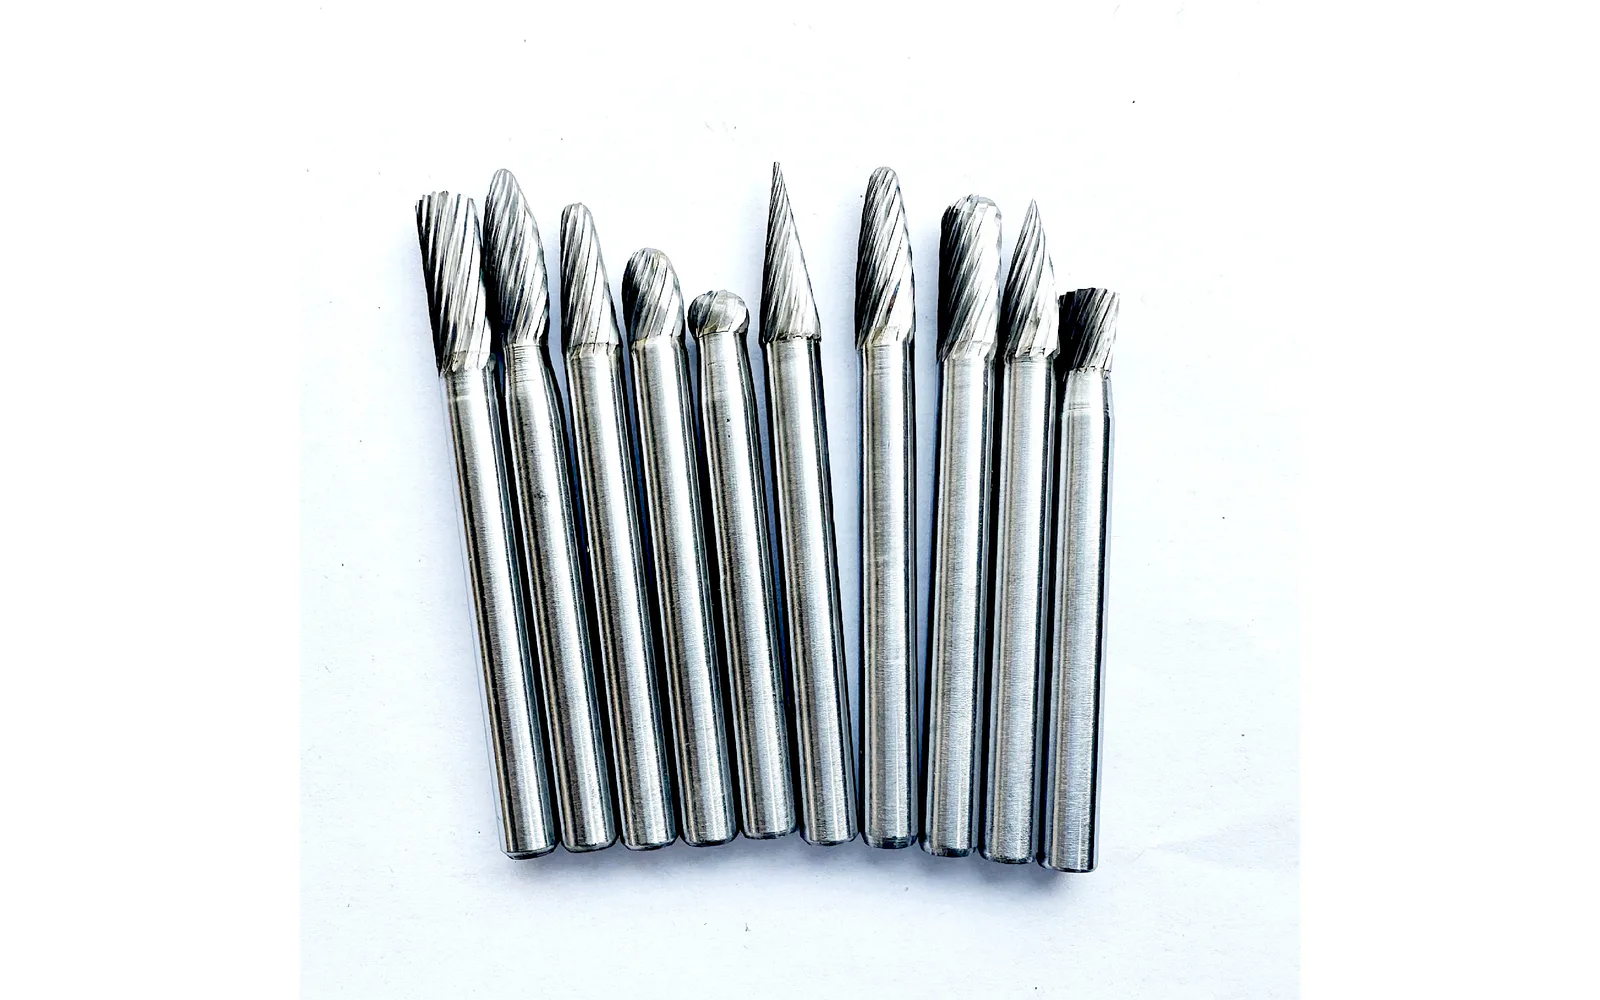
Подбирайте борфрезу по материалу детали
Обозначение «по металлу» слишком широкое. Сообщите поставщику сплав или марку материала, его состояние и операцию. Нержавеющий шов, алюминиевая отливка и закалённая ремонтная деталь не должны автоматически получать одну рекомендацию.
| Материал детали | Начальный вариант для проверки | Что может изменить выбор |
|---|---|---|
| Низкоуглеродистая сталь | Борфреза для стали; двойная насечка — один из вариантов | Заусенец, выступ шва или контур; зона контакта и требуемый результат |
| Нержавеющая сталь | Исполнение для конкретной марки и операции | Состояние материала, требования к поверхности и контролю загрязнения |
| Алюминий | Исполнение для алюминия с открытыми канавками при риске налипания | Сплав, отвод стружки и рекомендация для конкретной модели |
| Чугун или закалённая сталь | Насечка для заявленной марки и состояния | Марка чугуна или фактическая твёрдость; участок и допустимый съём |
Конкретную борфрезу выбирайте по рекомендациям изготовителя для марки и состояния материала, а также самой операции.
Низкоуглеродистая сталь и общие слесарные работы
Для удаления заусенцев и локальной обработки низкоуглеродистой стали можно испытать борфрезу с подходящей двойной насечкой. Пересекающиеся зубья делят рисунок резания и могут облегчать управление стружкой при ручной подаче. Для того же материала может подойти одинарная насечка — это зависит от конкретных зубьев и операции.
Согласуйте объём съёма с чертежом. Если нужно только убрать заусенец, задайте допустимое притупление кромки. Если требуется снять выступ сварного шва, укажите соседнюю поверхность, которую нельзя затрагивать. Такие данные делают испытание образца полезнее, чем вопрос о том, какая борфреза снимает больше металла.
Нержавеющая сталь
Подбирайте борфрезу, рекомендованную именно для марки нержавеющей стали и нужной операции. Есть универсальные и специализированные исполнения, но пригодность определяется конкретным изделием. Отдельные семейства борфрез PFERD по материалам показывают, почему общей надписи о материале недостаточно.
В запросе уточняйте, нужна ли зачистка шва, удаление заусенца с кромки или корректировка контура. Укажите, останется ли поверхность видимой, получит ли покрытие или пройдёт следующую стадию отделки. При необходимости добавьте требования заказчика по предотвращению загрязнения. Для видимой поверхности определите, считаются ли цвета побежалости и случайные царапины браком. Согласуйте это до испытания, чтобы поставщик и оператор оценивали один результат.
Алюминий и другие цветные металлы
Для алюминия рассмотрите предназначенную для него борфрезу с достаточным пространством для стружки. Открытые канавки помогают учитывать склонность материала скапливаться между зубьями. В материалах Norton по выбору борфрез широкий шаг зубьев описан применительно к отводу алюминиевой стружки.
Это не означает, что любая одинарная или двойная насечка непригодна для алюминия. Изготовители используют разные геометрии и названия, включая исполнения для нескольких материалов. Следуйте рекомендациям для конкретной борфрезы и сплава. Медь, латунь и бронза также требуют отдельной проверки: «цветные металлы» — категория, а не полная спецификация обработки.
Чугун и закалённая сталь
При обработке чугуна могут потребоваться снятие облоя, зачистка грубых пересечений или локальная корректировка поверхности. Подбирайте форму под реальный участок и насечку, рекомендованную изготовителем для марки материала и операции.
Для закалённой стали до выбора инструмента сообщите поставщику состояние и твёрдость материала. Наличие борфрез для закалённых материалов не означает, что подойдёт любая твердосплавная головка. Если твёрдость неизвестна, определите её до того, как считать неудачное испытание доказательством низкого качества инструмента.
Одинарная, двойная или насечка для алюминия?
Насечка описывает расположение зубьев, а не форму головки, размер хвостовика или гарантированное качество поверхности. Поэтому для разных задач одна и та же форма может понадобиться с разными зубьями.
Борфрезы с одинарной насечкой
У одинарной насечки есть основное направление канавок без пересечения, характерного для двойной. Подходящие исполнения используют для ряда промышленных металлов. Их работа зависит от шага зубьев, режущей геометрии, контакта и материала детали.
Не заказывайте одинарную насечку лишь потому, что в закупочном списке она названа «чистовой». Поставщик может рекомендовать её для определённого резания, однако поверхность зависит и от взаимодействия инструмента с деталью. Рассмотрите борфрезы с одинарной насечкой, если такая геометрия соответствует задаче.
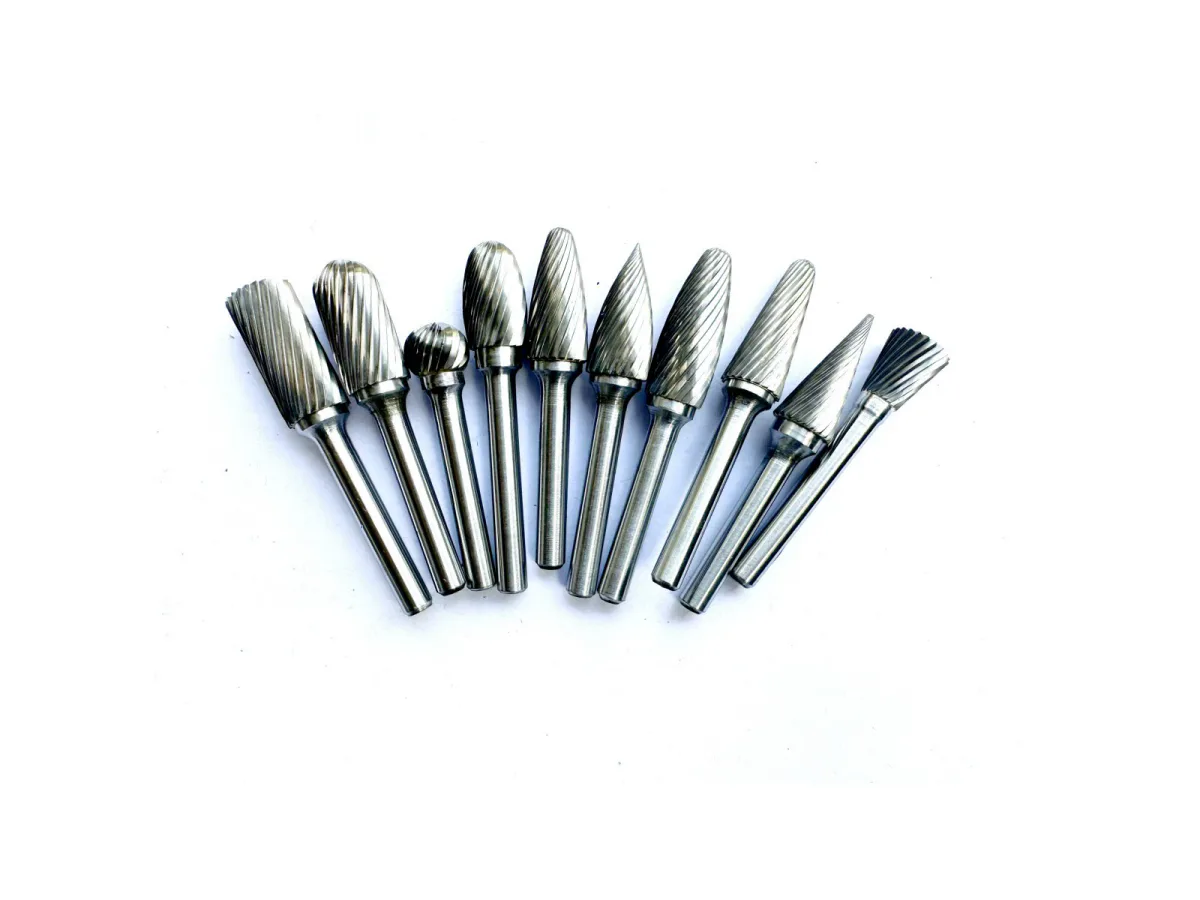
Борфрезы с двойной насечкой
У двойной насечки зубья пересекаются. Дробление стружки и управляемое резание при ручной подаче — важные причины рассмотреть её для стали. Master Abrasives разбирает эти функции в руководстве по выбору насечки борфрез.
Двойная насечка не обеспечивает автоматически более гладкую или более грубую поверхность, чем любая одинарная. Сравнения названий недостаточно: проверяйте конкретные исполнения на одинаковом материале и участке. Начать подбор можно с семейства борфрез с двойной насечкой.
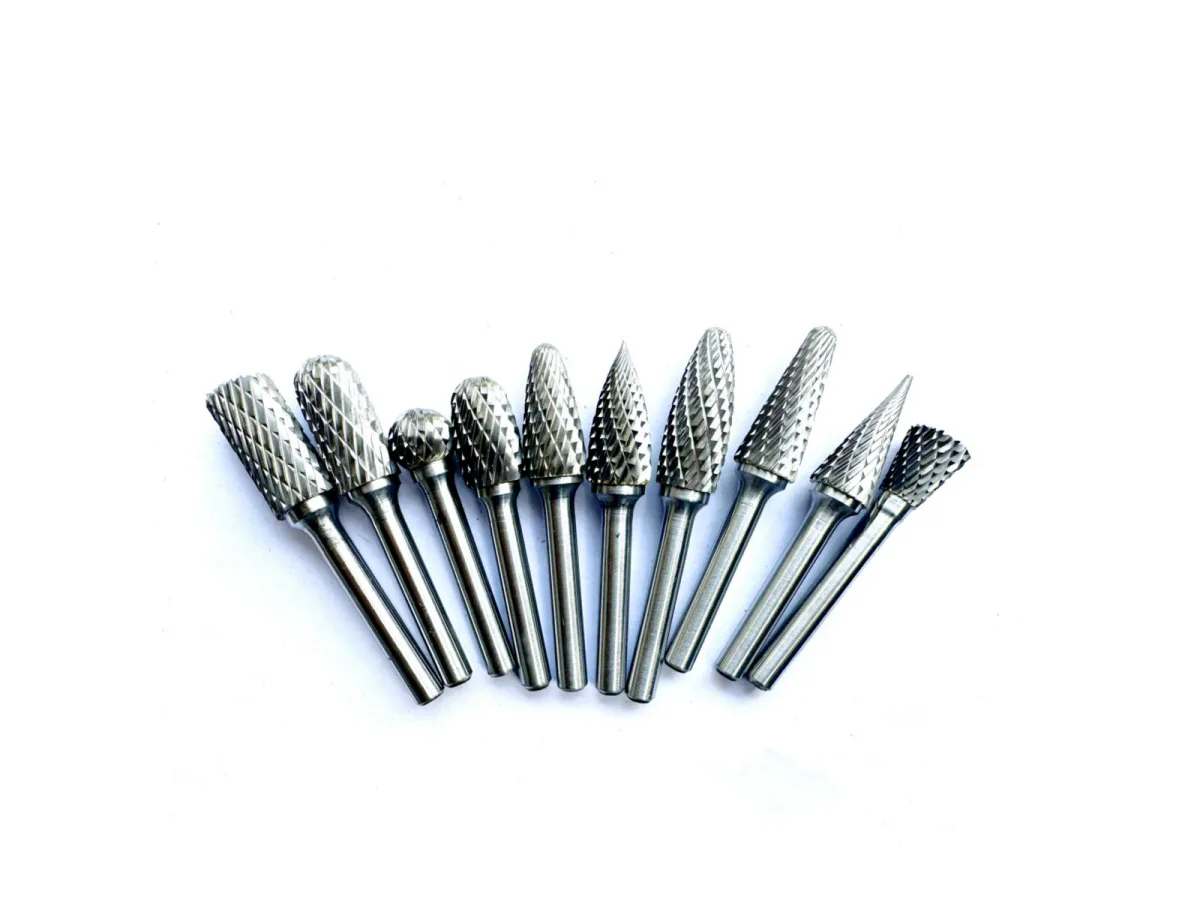
Насечка для алюминия и открытые канавки
В исполнениях для алюминия предусмотрены пространство для стружки и режущая геометрия под соответствующий материал. При налипании в ходе обработки рассмотрите борфрезу для алюминия с открытыми канавками.
После испытания осматривайте и деталь, и зубья. Если инструмент сначала режет, а затем забивается материалом, это одна проблема; если остаётся чистым, но повреждает контур, — другая. Сообщайте об этих наблюдениях отдельно. Повышенное давление не заменяет устранение ошибки в геометрии или применении.
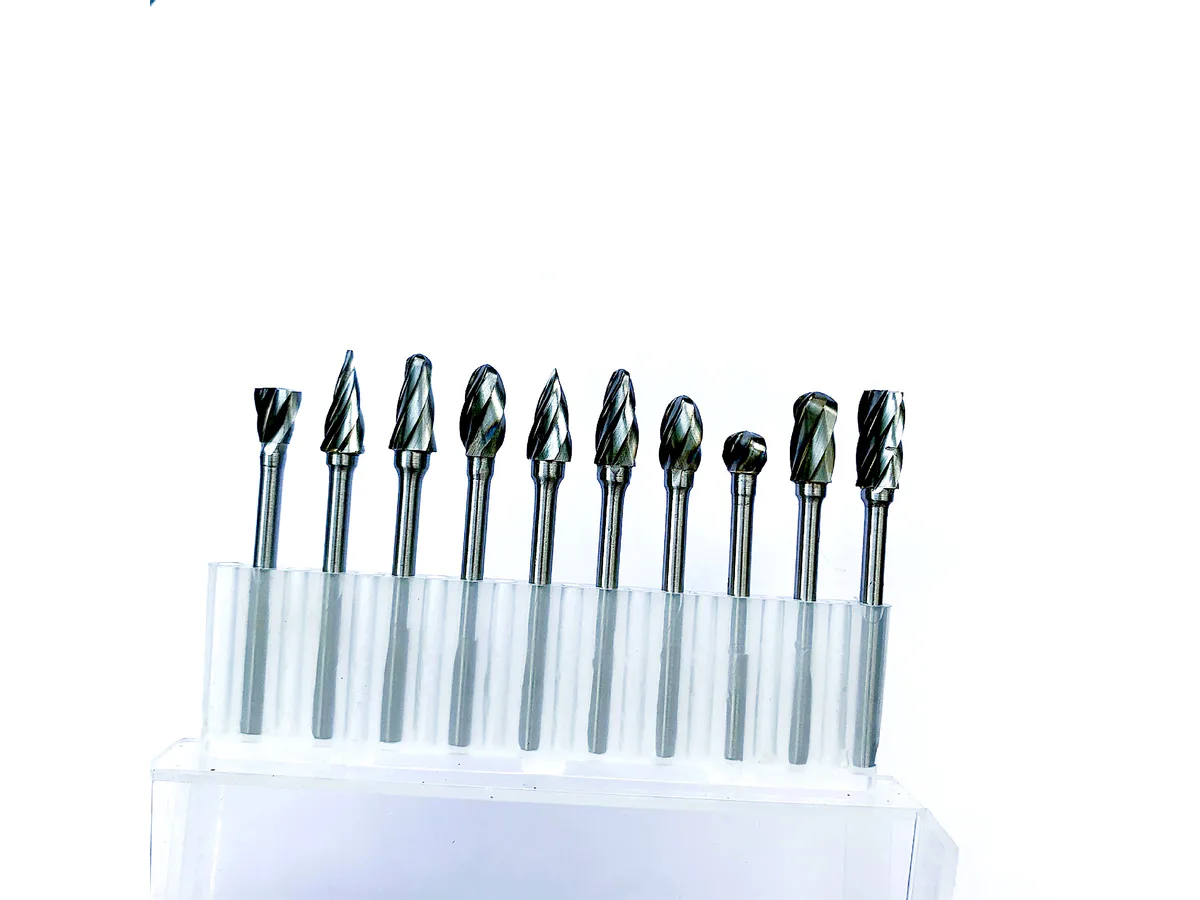
Сопоставляйте форму головки с зоной контакта
Выбирайте головку под геометрию обрабатываемого участка. Затем проверяйте, смогут ли инструмент и оператор достать до него, не касаясь соседних поверхностей.
| Участок детали | Форма для оценки | Что проверить |
|---|---|---|
| Доступная прямая боковая стенка | Цилиндр | Гладкий торец или торцевые зубья |
| Стенка, переходящая в закруглённое дно | Цилиндр с закруглённым концом | Соответствие переходу без предположения о конкретном радиусе |
| Округлая полость или пересекающийся контур | Сфера или овал | Контакт головки с соседними поверхностями |
| Сужающийся внутренний канал | Сфероконическая или коническая головка с закруглённым концом | Угол подхода наряду с диаметром головки |
| Узкий угловой участок | Заострённая сфероконическая головка или конус | Доступ и отсутствие нежелательного контакта остриём |
Цилиндр с режущим торцом и цилиндр с гладким торцом не взаимозаменяемы, если операция требует торцевого резания. Так же и острый профиль не становится лучшим выбором для любого тесного участка.
Полное сравнение семейств приведено в таблице форм борфрез. Диаметр и длина режущей части, диаметр хвостовика и общая длина разобраны отдельно в руководстве по размерам. Форма и размер отвечают на разные вопросы.
Борфрезы, абразивные головки и лепестковые круги
Твердосплавная борфреза снимает материал зубьями с определённой геометрией. Абразивная шлифовальная головка работает зёрнами, удерживаемыми связкой. У лепесткового круга абразив находится на гибких лепестках. Это разные рабочие структуры, а не последовательно улучшенные версии одной насадки.
Когда лучше рассмотреть абразивную головку
Выбирайте абразивную головку, если задача требует шлифования, а не резания зубьями борфрезы. Важно сочетание абразива, связки, формы и материала детали. Norton предлагает головки на керамической и полимерной связках для шлифования; такую оснастку подбирают по её собственной спецификации.
Когда профиль определяет доступ или готовую геометрию, важен и износ абразива. При повторяющейся работе заранее решите, как проверять состояние насадки, а не оценивайте её только сразу после установки. Совпадение хвостовика с цангой не подтверждает подходящий абразив, связку или допустимую частоту вращения.
Когда следующим этапом нужен лепестковый круг
Подходящий лепестковый круг на хвостовике можно рассмотреть для сглаживания и доводки поверхности после формирования нужного контура. Norton указывает сглаживание переходов и отделку среди применений своих лепестковых кругов на хвостовике.
Для закупщика важен результат: достигается ли заданная поверхность без нарушения геометрии. Не следует ожидать от гибкой насадки точного формирования профиля только потому, что она оставляет приятный внешний вид. Приёмку контура и внешнего вида проводите раздельно.
Головки с алмазным покрытием — ещё одна самостоятельная категория абразивной оснастки. Алмазная головка не является борфрезой из карбида вольфрама, а её внешний вид не доказывает пригодность для конкретного металла.
Проверьте совместимость с машиной до заказа
Внешне подходящего хвостовика недостаточно. Рассматривайте как единую систему инструкцию машины, точный размер цанги, разрешённый тип оснастки, её размеры и рабочие ограничения.
Хвостовики 6 мм и 1/4 дюйма имеют разные размеры. Используйте соответствующую разрешённую цангу, а не компенсируйте разницу усилием затяжки. Диаметр головки и свободный вылет хвостовика тоже существенны: нельзя увеличивать доступ, уменьшая длину зажима ниже требований изготовителя.
Соблюдайте указания изготовителей машины и оснастки по вращению и креплению. Например, инструкция Makita GD0601 требует совместимой оснастки с достаточной допустимой частотой вращения и исключает некоторые операции для этой модели. Это требования конкретной машины, а не разрешение устанавливать любую насадку на любую прямошлифовальную машину.
Для отрезного круга нужны разрешённая машина, соответствующее крепление и предусмотренная защита. Не собирайте импровизированную систему резки, зажимая произвольный круг с оправкой в цанге.
Вопрос применения дрели вместо прямошлифовальной машины рассмотрен в руководстве по борфрезам для дрели. Сначала правильно выберите привод, затем сравнивайте оснастку. Закрепляйте деталь и соблюдайте требования изготовителя к защите, осмотру и работе.
Три примера, которые помогают выбрать оснастку
Рассмотрим, как меняется выбор в трёх условных рабочих ситуациях.
Выступ стального шва рядом с готовой поверхностью
Первое требование — убрать выступ, не прорезав готовую поверхность. Выбирайте борфрезу для стали, рабочая часть которой достаёт до выступа. До выбора крупной головки ради съёма оцените подход и соседние участки.
Сначала проверяйте точность контура. Если чертёж требует также сглаженного внешнего вида, оценивайте его отдельной операцией отделки. Смешение съёма и косметической обработки в одном неопределённом испытании может скрыть причину брака.
Облой внутри алюминиевой отливки
Определите алюминиевый сплав, размеры входа и требуемый внутренний контур. Если вероятно налипание стружки, рассмотрите борфрезу для алюминия с открытыми канавками. Закруглённый профиль может соответствовать контуру, если головка входит и работает без нежелательного контакта.
Попросите оператора отдельно записать налипание, доступ и повреждения контура. Замена на внешне такую же головку не устранит недоступный угол подхода или недостаточный зазор.
Нержавеющая деталь с однородной видимой поверхностью
Разделите удаление заусенца с кромки и требования к отделке большей поверхности. Для локального съёма выберите борфрезу, подходящую для нержавеющей стали; если нужно сглаживание, отдельно оцените соответствующую отделочную насадку.
Приёмка должна охватывать кромку, соседнюю геометрию и внешний вид при согласованных условиях осмотра. Фотография помогает объяснить недопустимый след, но письменное требование должно указывать, что нужно изменить. Не утверждайте образец только потому, что поверхность сильнее блестит.
Как оптовому покупателю проверить и утвердить образец
Полезное испытание отвечает на закупочный вопрос: какое точно определённое изделие заказывать повторно для этой операции? Результат «оператору понравилось» без записи испытанного инструмента недостаточен.
Передайте поставщику описание задачи
Сообщите материал и состояние детали, приложите чертёж или чёткую фотографию, укажите нужный съём, доступный подход и требуемую поверхность. Добавьте модель машины, размер цанги и ограничения доступа.
При закупке замены предоставьте размеры текущего инструмента и фотографии зубьев. Укажите, что устраивает и что нужно улучшить. Одинаковая форма головки сама по себе не подтверждает одинаковую режущую геометрию.
Согласуйте критерии приёмки до сравнения образцов
В протоколе разделяйте идентификацию инструмента и результаты испытания:
| Раздел протокола | Полезные данные |
|---|---|
| Идентификация образца | Артикул поставщика, профиль, размеры, насечка и хвостовик |
| Деталь | Марка материала, состояние и обрабатываемый участок |
| Настройка | Машина, цанга, разрешённые условия работы и закрепление детали |
| Готовая деталь | Удаление заусенцев, геометрия, поверхность и доработка |
| Поведение инструмента | Налипание, вибрация, доступность и контроль оператором |
| Результат испытания | Время на один и тот же участок, число годных деталей и нужная доработка |
| Повторяемость | Сохраняется ли годный результат на следующих сопоставимых деталях |
По возможности сохраняйте одинаковые условия сравнения. Изменения машины, материала или требований к отделке обязательно записывайте. Иначе разницу, вызванную другим фактором, можно ошибочно приписать борфрезе.
По чертежу или требованию к отделке согласуйте признаки годной детали. На этой основе сравнивайте время обработки, число годных деталей и доработку. Стоимость годной детали полезнее одной цены инструмента, но требует реальных записей с учётом необходимой отделки; её нельзя вывести из предполагаемого кратного увеличения ресурса. Утверждённый образец также должен иметь однозначную спецификацию для повторного заказа.
Формируйте ассортимент дистрибьютора под повторяющиеся задачи
Для начального складского ассортимента группируйте спрос клиентов по работам: например, доступная зачистка стали, криволинейные контуры и обработка алюминия. Затем определите необходимые профили, насечки и совместимые хвостовики в каждой группе. Расширенный ассортимент полезен лишь тогда, когда дополнительные позиции решают понятные задачи.
Описывайте позиции достаточно точно для повторной закупки. Рядом с артикулом поставщика записывайте утверждённые размеры головки и зубья; маркировка упаковки должна соответствовать содержимому. Замену оценивайте по исходной задаче и критериям приёмки. Знакомый профиль — начало такого сравнения, а не его завершение.
Вопросы и ответы
Какие борфрезы подходят для обработки стали?
Для локального снятия заусенцев и придания формы начните с испытания борфрезы, рекомендованной для марки стали и операции. Подходящая двойная насечка — распространённый вариант для проверки. Форму выбирайте по участку детали, а результат оценивайте по требуемой геометрии и поверхности.
Какая насечка лучше для металла — одинарная или двойная?
Одно название не определяет универсального победителя. Двойная насечка может способствовать дроблению стружки и управляемому резанию; одинарные исполнения также применяют в металлообработке. Выбор зависит от конкретных зубьев, материала, зоны контакта и требований к готовой детали.
Какую борфрезу для прямой шлифмашины выбрать по алюминию?
Рассмотрите исполнение для алюминия с открытыми канавками и достаточным пространством для стружки. Далее следуйте рекомендациям для конкретного сплава и инструмента; могут подходить и другие специальные геометрии. Цвет, внешний вид покрытия и надпись «по металлу» не доказывают совместимость с алюминием.
Может ли твердосплавная борфреза заменить абразивную головку?
В некоторых задачах борфреза обеспечивает нужный локальный съём, но не повторяет все операции абразивного шлифования. Сравнивайте требуемый контур, доступ и поверхность. Если необходимо шлифование, выбирайте абразивную головку с подходящими характеристиками материала и допустимого режима.
Все ли насадки подходят к любой прямой шлифмашине?
Нет. Проверяйте точные размеры хвостовика и цанги, разрешённый тип оснастки, размеры головки, крепление и предельную частоту вращения. Совпадение хвостовика не отменяет инструкцию машины. Для отрезной оснастки нужна отдельно разрешённая компоновка.
Что указать при оптовой закупке борфрез?
Укажите материал и операцию, профиль и размеры головки, хвостовик, насечку, совместимость с машиной и критерии приёмки. Идентифицируйте утверждённый образец и артикул поставщика. Требования к упаковке и маркировке задавайте отдельно: они не заменяют техническую спецификацию изделия.
Заключение
Подходящая насадка для обработки металла соответствует нужному съёму, материалу, доступной геометрии и требуемой поверхности. Для локального резания начните с соответствующей борфрезы, а потребность в абразивном шлифовании и отделке оценивайте отдельно. Проверьте совместимость и утвердите готовую деталь до увеличения заказа.
Сравните борфрезы AXIMET по форме и насечке, затем отправьте описание задачи. Укажите марку материала, чертёж участка или фотографию работы, машину и размер цанги, требуемые размеры борфрезы и количество. Для замены приложите чёткие фотографии текущего инструмента и объясните, что нужно сохранить или улучшить.
Melody
Специалист по внешней торговлеОбладая 20-летним опытом внешней торговли, Melody сочетает практическое знание отрасли с понятной коммуникацией, помогая международным покупателям формулировать требования к продукции.
Обсудите ваши требования
Укажите материал, рабочий участок, оборудование, требуемый результат и количество.