
Выбирайте борфрезу по поверхности, которую предстоит обработать: цилиндр — для прямых стенок, сферу — для вогнутых участков, сфероконический профиль — для меняющегося контура, конус — для подхода к угловым участкам. В этой таблице разобраны 13 распространённых форм и ограничения каждой из них.
Знакомая на вид головка может оставить лишнее углубление, скруглить угол, который должен остаться прямым, или задеть соседнюю поверхность. Сравнения и примеры ниже помогают выбрать промышленную борфрезу по этим практическим различиям.
Таблица форм твердосплавных борфрез
Сначала рассмотрите контур детали, затем сопоставьте с ним режущую головку. Применения в таблице — отправная точка для подбора. Пригодность конкретной борфрезы также определяется размерами, геометрией зубьев, материалом детали и доступом.
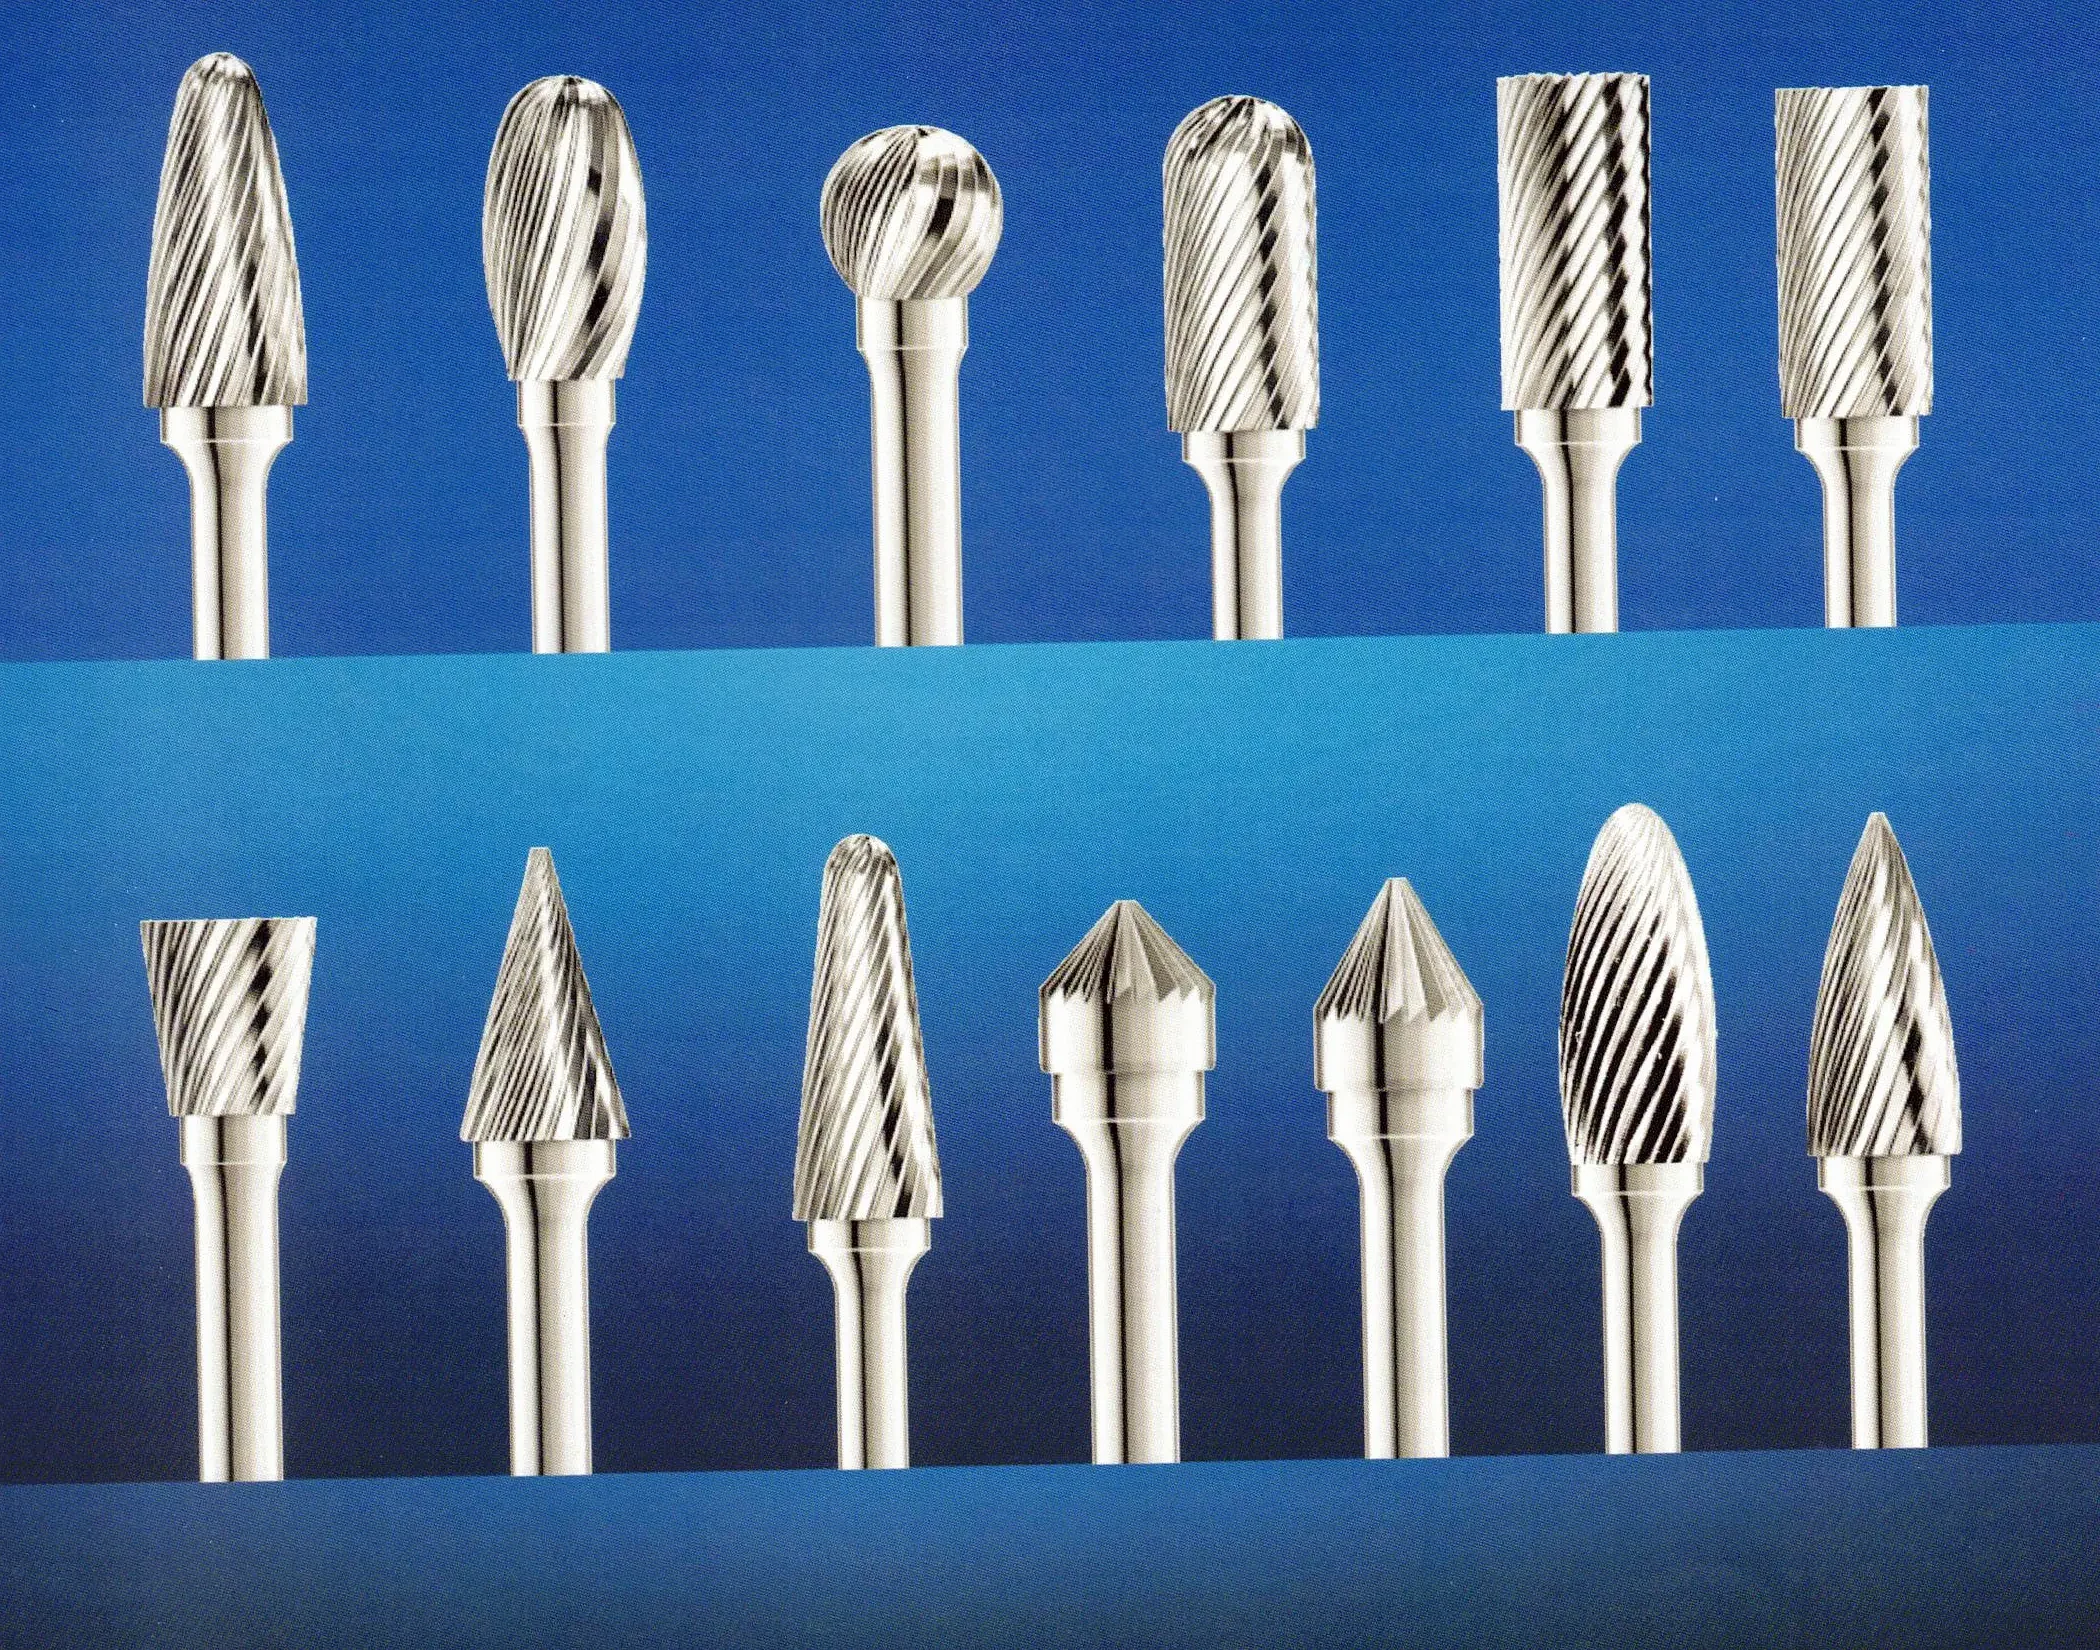
| Код | Профиль головки | С чего начать подбор | Что проверить |
|---|---|---|---|
| SA | Цилиндр с гладким торцом | Боковое резание вдоль доступных прямых стенок и кромок | На гладком торце нет режущих зубьев. |
| SB | Цилиндр с торцевыми зубьями | Боковое резание и доступная обработка торцом | Торцевые зубья не превращают головку в сверло или универсальный инструмент для врезания. |
| SC | Цилиндр с закруглённым концом | Прямые участки, переходящие в скругление | Закруглённый конец не сохраняет острый внутренний угол. |
| SD | Сфера | Локальные вогнутые поверхности и доступные криволинейные углубления | Сфера может оставить впадину там, где нужна плоскость. |
| SE | Овал | Доработка более широких криволинейных поверхностей | Криволинейный профиль плохо подходит для сохранения прямой стенки. |
| SF | Сфероконическая, закруглённый конец | Криволинейные контуры с сужающимся подходом | Вокруг закруглённого конца всё равно нужен зазор. |
| SG | Сфероконическая, острый конец | Угловые контуры и более тесные подходы | Контакт остриём требует контроля; головка не служит рычагом. |
| SH | Пламевидная | Криволинейные каналы и вытянутые углубления | Сравните весь профиль с входом и соседними поверхностями. |
| SJ | Конус 60° | Доступные угловые кромки и локальные фаски | Номинальный полный угол конуса сам по себе не задаёт готовую фаску. |
| SK | Конус 90° | Доступные угловые кромки и локальные фаски | Ручная обработка не обеспечивает точное посадочное место винта автоматически. |
| SL | Конус с закруглённым концом | Сужающийся подход со скруглённым переходом | Конусность зависит от модели; проверяйте чертёж. |
| SM | Заострённый конус | Узкие угловые участки и доступные ограниченные контуры | Не вдавливайте остриё в глухой угол. |
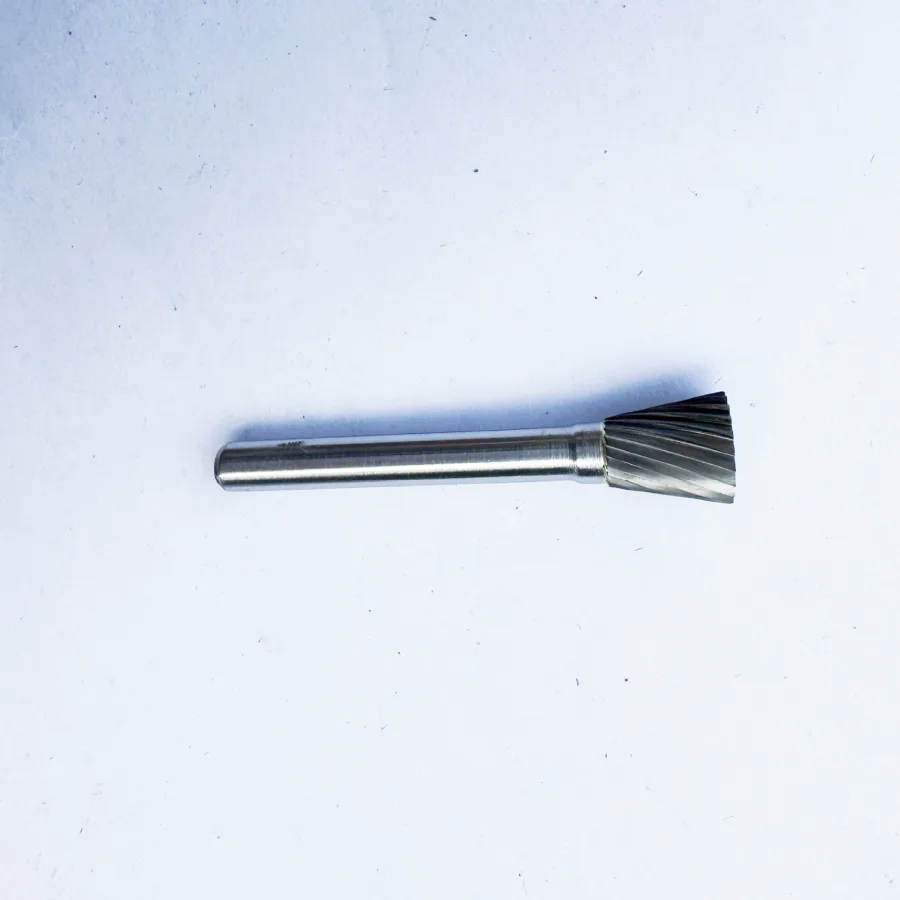
| SN | Обратный конус | Подходящие обратные кромки и участки под выступом | Расширенная головка должна свободно входить, работать и выходить. |
Головке должно хватать места при резании, а не только при входе в отверстие. Борфреза может пройти через отверстие, но оказаться непригодной при наклоне машины или перемещении головки за кромку.
Что означают обозначения SA, SB и другие коды формы
SA–SN — распространённые каталожные обозначения профилей промышленных твердосплавных борфрез. Они определяют семейство головки, а не её диаметр, длину режущей части, размер хвостовика или насечку. В одной форме могут выпускаться разные размеры и варианты зубьев.
В этом руководстве AXIMET обозначает цилиндрическую головку SA с гладким торцом как Type A. Такое сопоставление относится только к форме: оно не подтверждает одинаковые размеры, насечку или спецификацию изделий. У других поставщиков буквенные системы могут отличаться, поэтому сравнивайте описание и реальный профиль. Например, выражение «с закруглённым концом» может относиться к цилиндру, сфероконической или конической головке. К детали эти формы подходят по-разному.
Не смешивайте форму и размеры. При сравнении диаметра головки, длины режущей части, посадки хвостовика и справочных режимов вращения используйте таблицу размеров борфрез.
Сначала определите рабочую поверхность головки
Решите, какая часть головки должна касаться металла и какие соседние поверхности нельзя затрагивать. Три вопроса помогут сузить выбор.
Поверхность должна остаться прямой или криволинейной?
Боковая поверхность цилиндра имеет прямой продольный профиль. Сфера, овал и сфероконическая головка имеют криволинейный профиль. При снятии небольшого выступа со стенки это существенно: сфера может пройти в проём, но оставить локальную впадину, тогда как цилиндр даёт более подходящий контакт.
Для закруглённого углубления ситуация обратная. Цилиндр с прямым торцом может достать до нужного места, но его угол способен нарушить переход. Подбирайте головку под требуемую кривизну, чтобы не прижимать неподходящую кромку к металлу.
Видно ли рабочую кромку и можно ли к ней подойти?
Проверяйте доступ из реального рабочего положения оператора. Длинная головка, широкий носок машины или соседний фланец могут помешать нужному углу подхода, даже если диаметр борфрезы кажется небольшим.
Увеличенный вылет решает не каждую проблему доступа. Иногда нужна меньшая головка, другой профиль или другая компоновка инструмента. Не планируйте обработку, при которой хвостовик или цанга должны тереться о деталь.
Достаточно ли места для прохода и вывода инструмента?
Оставляйте пространство для управляемого прохода и отвода стружки. Это особенно важно на внутренних пересечениях и обратных кромках. Головка не должна застревать в рабочем положении. Если безопасный контролируемый доступ невозможен, измените положение детали или способ удаления заусенцев.
Различия форм, из-за которых часто заказывают не ту борфрезу
SA и SB: торец меняет возможности головки
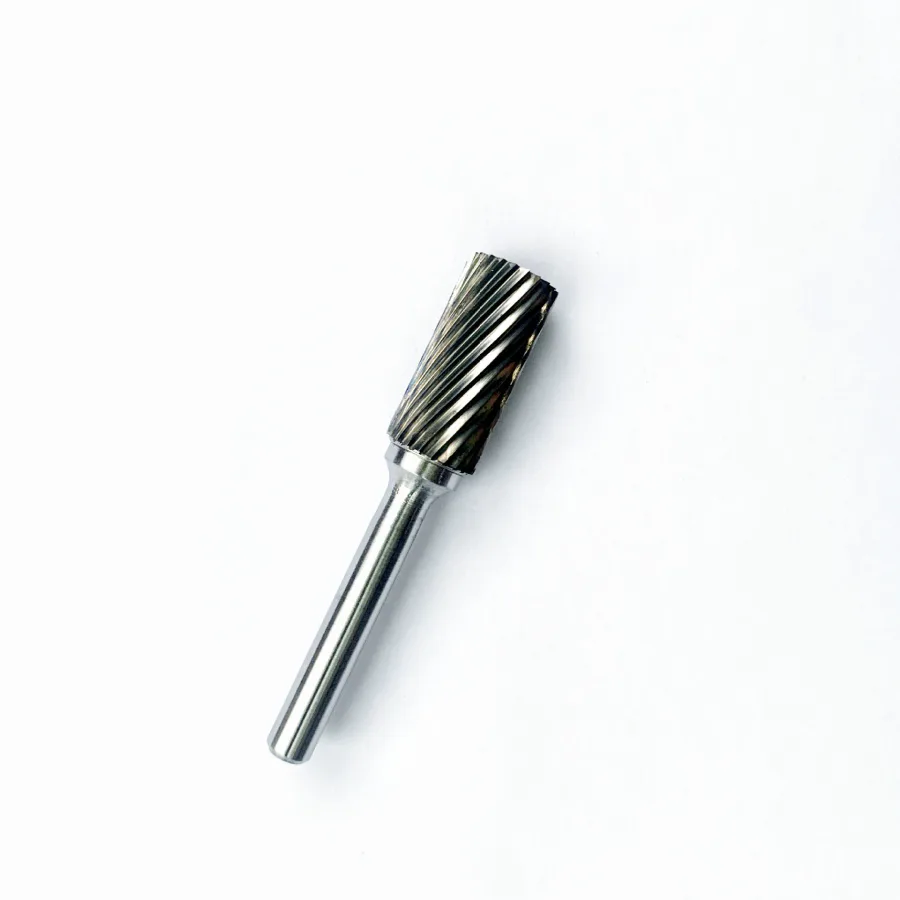
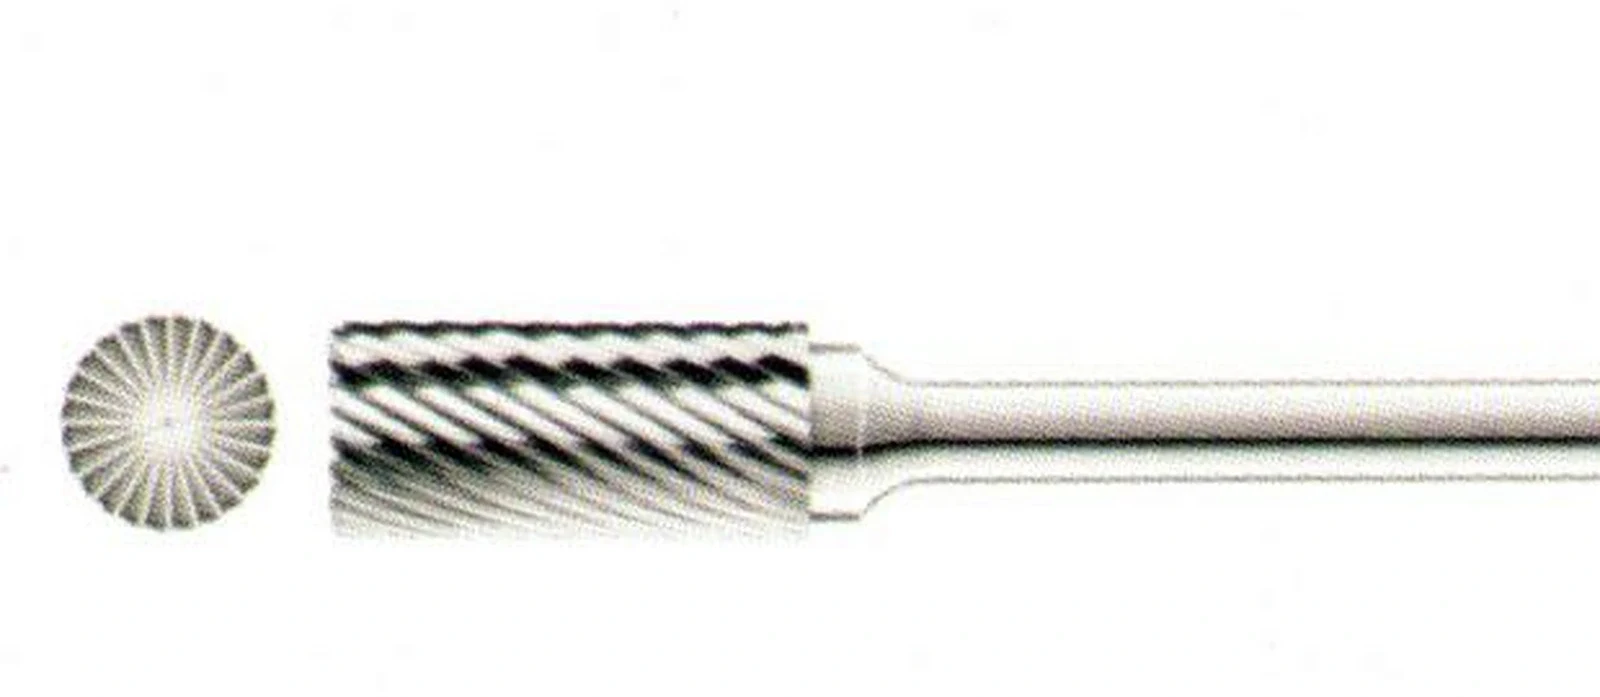
Цилиндр SA режет боковой поверхностью и имеет гладкий торец. У цилиндра SB зубья есть также на торце. На маленькой фотографии сбоку они могут выглядеть одинаково, поэтому обязательно смотрите вид с торца.
Выбирайте по требуемому контакту. Если предстоит обработка доступной поверхности торцом, формулировки «цилиндрическая борфреза» недостаточно. При боковом резании рядом с готовой поверхностью проверяйте профиль и зазор. Гладкий торец не имеет режущих зубьев, но всё равно может тереться о деталь и оставлять следы; защитным упором он не служит.
Ни одну из этих головок нельзя автоматически считать заменой сверлу. Наличие торцевых зубьев само по себе не подтверждает резание в центре, достаточный отвод стружки или пригодность к управляемому осевому врезанию.
SC и SD: закруглённый цилиндр отличается от сферы
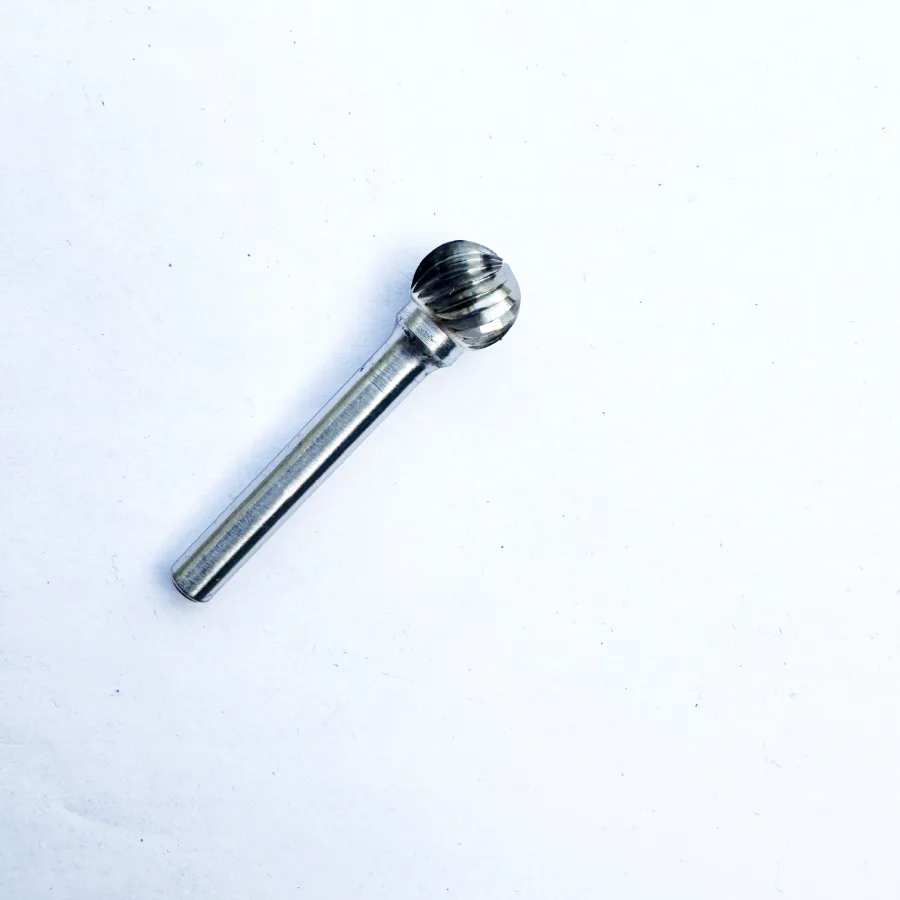
SC сочетает цилиндрическую боковую поверхность с закруглённым концом. SD имеет сферическую режущую головку. Выбирайте SC, если нужно обработать относительно прямой участок и его плавный переход; рассматривайте SD для локальной вогнутой поверхности.
Представьте углубление с прямой стенкой и скруглённым дном. Разные части головки SC могут обрабатывать оба участка. Сфера создаёт другой контакт и требует осторожности у прямой стенки. Сравнение только по радиусу конца упускает это различие.
SE и SF: широкая кривая или сужающийся профиль?
SE имеет овальную, яйцевидную форму. SF — сужающуюся сфероконическую, или параболическую, форму с закруглённым концом. Оба профиля криволинейные, но при подходе к детали занимают разное пространство.
Сопоставьте весь силуэт головки с пространством вокруг рабочего участка. Овал может дать нужный контакт на открытой криволинейной поверхности. Сужающийся профиль SF иногда позволяет подойти к контуру там, где более полный овал задевает соседний металл. Две закруглённые головки не становятся взаимозаменяемыми только потому, что их концы проходят в проём.
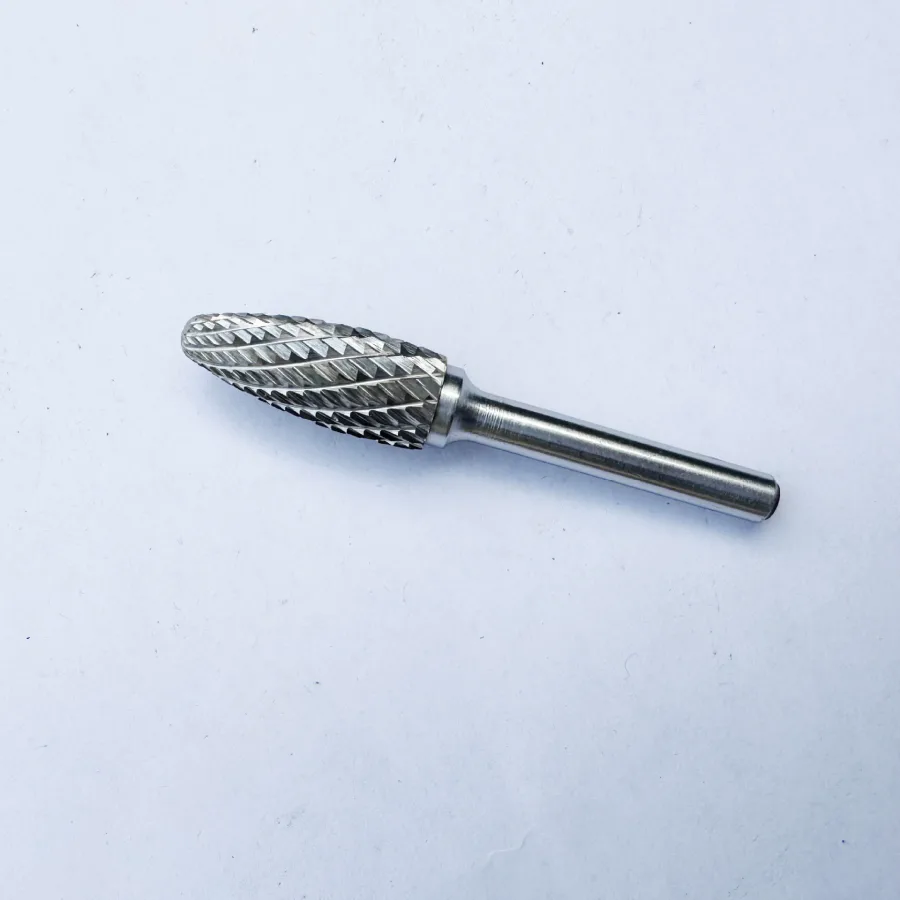
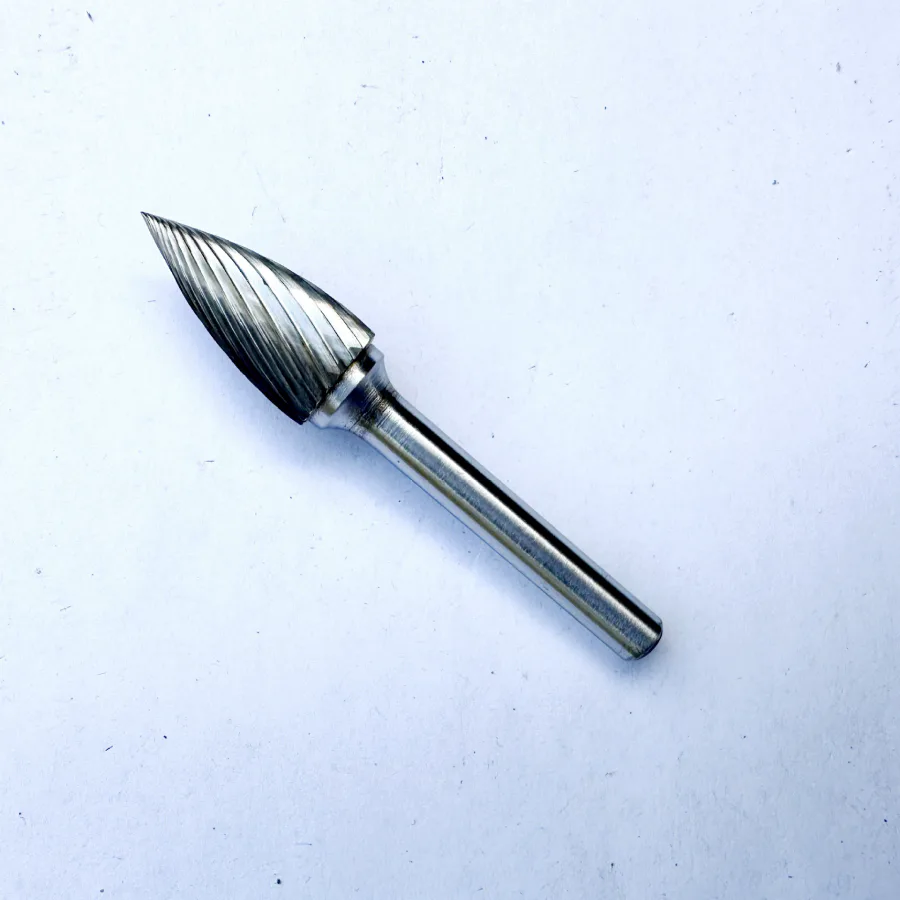
SF и SG: закруглённый или заострённый конец?
У SF конец закруглённый, у SG — заострённый. SG позволяет подойти к некоторым более узким угловым участкам; закруглённый конец SF по-другому переходит в окружающий контур.
Заострённая головка полезна лишь при контролируемом контакте. Ею нельзя давить в глухой угол или поддевать препятствие. Если скругление нужно сохранить, сначала рассмотрите подходящий радиусный профиль, вместо того чтобы требовать от оператора постоянно удерживать остриё вдали от поверхности.
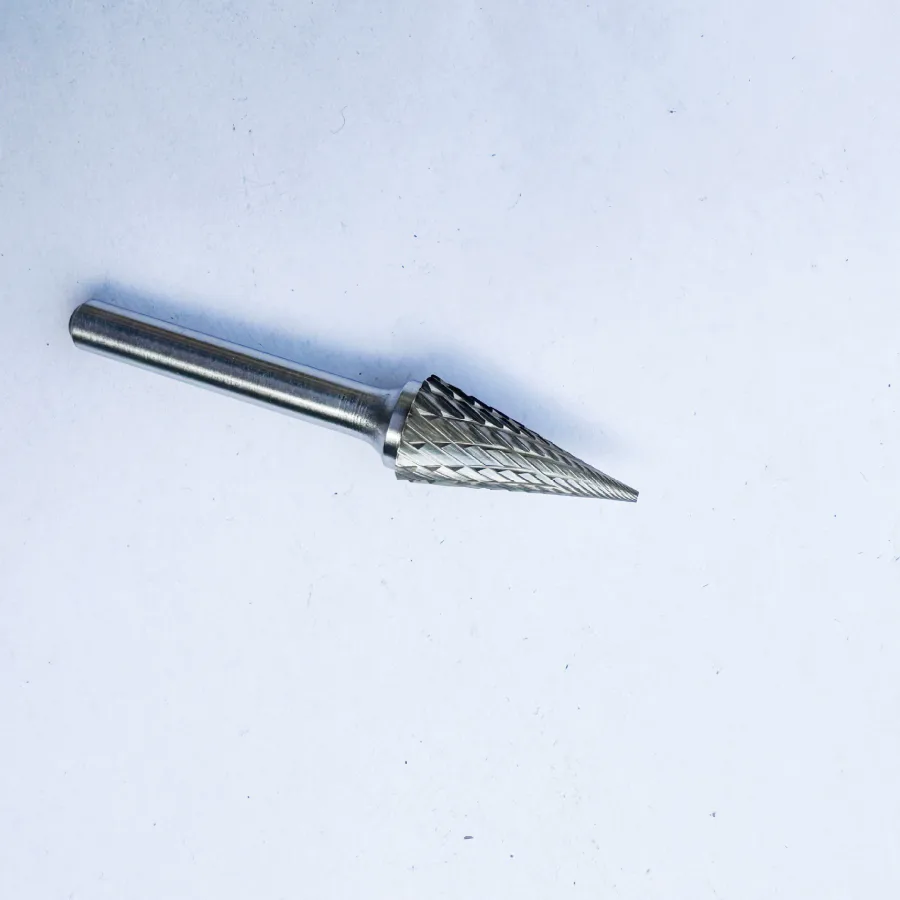
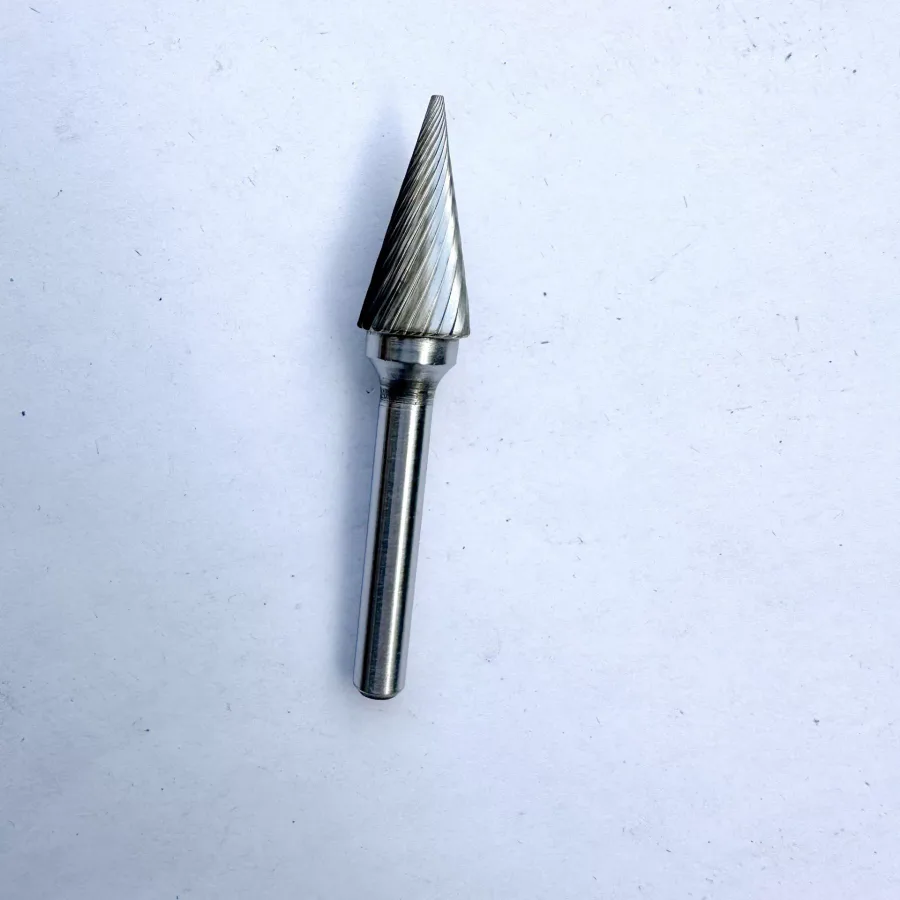
SH, SL и SM: сравнивайте боковой профиль
Эти сужающиеся головки легко перепутать на миниатюре. SH имеет вытянутый пламевидный контур с криволинейными сторонами. SL — конический профиль с закруглённым концом. SM заканчивается остриём.
Сравнивайте кривизну, длину и рабочий диаметр в предполагаемой зоне контакта. Пламевидная форма может соответствовать вытянутому криволинейному каналу, конус со скруглением — сужающемуся подходу, острый конус — узкому угловому участку. Это начальный выбор по геометрии, а не рейтинг скорости съёма металла.
SJ и SK: угол конуса не задаёт наклон машины
Распространённые семейства SJ и SK обозначают соответственно 60° и 90°. Это номинальные полные углы при вершине, измеряемые между противоположными сторонами конуса в профиль. Они не указывают, под каким углом держать прямошлифовальную машину относительно детали.
На результат влияют угол головки, её ориентация, место контакта и движение оператора. Для зенкованного отверстия по чертежу, посадочного места винта или размерной фаски нужны соответствующий инструмент и управляемый процесс. Совпадение каталожного угла борфрезы с числом на чертеже само по себе не обосновывает выбор ручной обработки.
SN: заранее проверьте доступ к обратной кромке
Обратный конус расширяется по мере удаления от хвостовика. Такая форма позволяет подходить к некоторым кромкам под выступом или с дальней стороны отверстия.
Самая широкая часть всё равно должна свободно входить в рабочую зону и выходить из неё. Если нужен торцевой контакт, проверяйте наличие торцевых зубьев: исполнения обратного конуса различаются. Не заводите головку с усилием за кромку, рассчитывая затем вывести или направить её изгибом хвостовика.
Четыре практических примера выбора формы
Удаление облоя рядом с прямой стенкой отливки
Если рядом с прямой стенкой отливки проходит выступающая линия облоя, сначала рассмотрите цилиндр для бокового контакта. Затем определите, потребуется ли обработка доступного участка торцом. Так можно различить потребность в SA и SB.
Если стенка переходит в закруглённое основание, оцените SC, чтобы не вести прямой угол головки через скругление. Может понадобиться несколько форм. Попытка обработать всё за один проход большим цилиндром способна ухудшить доступ у основания.
Оценивайте результат по требуемой форме стенки и кромки, а не только по исчезновению видимого облоя. Лишний съём основного металла не улучшает деталь.
Доработка криволинейного углубления в алюминиевой детали
Сначала сопоставьте углубление со сферой, овалом и сфероконической головкой с закруглённым концом. Сфера может подойти для локальной полости, овал — для более открытой кривой, сужающийся профиль SF — для ограниченного подхода.
Затем подберите геометрию зубьев для сплава. Даже верная форма с неподходящей насечкой может забиваться стружкой и работать неудовлетворительно. Форму и пригодность для материала выбирают отдельно.
Учитывайте следующую стадию отделки. Борфреза должна сформировать нужный контур без лишних задиров, которые потом придётся убирать абразивом. Закруглённая головка сама по себе не обеспечивает полированную поверхность.
Работа у перехода сварного шва к основному металлу
Для локальной зачистки при ограниченном доступе сравните сфероконическую, пламевидную и коническую головки с закруглённым концом. Проверьте, как боковой профиль подходит к выступающему металлу, не задевая соседнюю часть детали.
Выбирайте форму, которая даёт контролируемый контакт из рабочего положения. Остриё может достать до тесного участка, но скруглённая головка иногда лучше соответствует соседнему плавному переходу.
Для ответственных конструкций и работ по спецификации соблюдайте требования к сварке и отделке. Форма борфрезы не разрешает произвольное удаление металла шва или изменение геометрии соединения. Если нужную поверхность нельзя видеть или проверить, пересмотрите доступ до начала резания.
Удаление заусенца с дальней стороны отверстия
Обратный конус можно рассмотреть, если рабочая кромка находится за доступным отверстием. До выбора сравните входной диаметр, пространство за кромкой и возможную траекторию вывода.
Если головка проходит в отверстие, но места для подведения нужной режущей поверхности нет, такая компоновка не подходит. На некоторых доступных кромках может помочь небольшая сфера или другой инструмент, однако ни одна форма не отменяет требования к зазору и контролю.
Форма, насечка и качество поверхности — разные решения
Таблица форм показывает, где головка может соприкасаться с деталью. Геометрия зубьев определяет, как режущие кромки взаимодействуют с материалом. Полученная поверхность зависит также от состояния инструмента, настройки и приёмов работы.
Сравнивайте борфрезы с одинарной, двойной и насечкой для алюминия по материалу и операции. Правильная форма не означает, что любые доступные зубья взаимозаменяемы.
Если после съёма металла нужны сглаживание или отделка, следующим инструментом может стать абразивная насадка, а не другая борфреза. Этот выбор разобран в руководстве по насадкам для прямошлифовальной машины. Более широкий круг задач рассмотрен в статье о применении борфрез.
Как сформировать ассортимент для оптовых закупок
Начните с работ ваших клиентов. Ассортимент для ремонта, доступных кромок и зачистки швов отличается от набора для узких каналов отливок. Покупка по одной головке каждой формы не гарантирует полезного охвата задач.
Группируйте спрос по геометрии контакта: прямые стенки, округлые полости, сужающиеся контуры и обратные кромки. В каждой группе выбирайте нужные размеры и насечки. Два цилиндра с разными зубьями или размерами могут решать разные задачи; два почти одинаковых острых профиля иногда мало расширяют возможности.
Для замены или оптового запроса укажите название и профиль головки, затем размеры и условия из таблицы ниже. Если есть только используемый инструмент, отправьте чёткие фотографии сбоку и с торца, а также имеющиеся измерения. Изношенная головка помогает идентификации, но сама по себе не подтверждает исходную геометрию.
| Что включить в запрос | Зачем это нужно |
|---|---|
| Название формы, код, виды сбоку и с торца | Различить похожие профили и наличие торцевого резания. |
| Диаметр головки и длина режущей части | Определить рабочий габарит и зону контакта. |
| Точный диаметр хвостовика и нужная общая длина | Проверить соединение с машиной и доступ. |
| Материал детали, операция и требуемый контур | Обосновать выбор формы и зубьев. |
| Насечка и количество по каждой спецификации | Однозначно определить позиции смешанного заказа. |
Если для работы существенны конусность, торец или радиус конца, приложите чертёж. Испытайте образцы на характерных деталях, проверяя доступ, нежелательный контакт и полученный контур. Сохраняйте эту рабочую спецификацию при сравнении замен.
Вопросы и ответы
Какие основные формы твердосплавных борфрез существуют?
Распространены цилиндры с гладким и режущим торцом, цилиндры с закруглённым концом, сферы, овалы, сфероконические формы с округлым и острым концом, пламевидные головки, конусы, конусы со скруглением и обратные конусы. SA–SN — распространённая система обозначений, однако при смене каталога сравнивайте реальный профиль.
Чем отличаются борфрезы SA и SB?
SA — цилиндрическая борфреза без торцевого резания; у SB на торце есть зубья. Боковые поверхности у обеих цилиндрические. Выбирайте по необходимости только бокового или также допустимого торцевого контакта. Наличие зубьев не превращает SB в сверло или универсальный инструмент для осевого врезания.
Сферическая борфреза и головка с закруглённым концом — одно и то же?
Нет. Под сферической борфрезой обычно понимают семейство SD. Закруглённый конец может быть у цилиндра, сфероконической или конической головки. Эти корпуса отличаются по контакту и необходимому зазору. При заказе указывайте полное описание головки, а не только форму её конца.
Какую форму выбрать для узких углов?
К некоторым узким угловым участкам можно подойти заострённой сфероконической головкой или конусом; для плавного перехода может лучше подойти SF или SL с закруглённым концом. Сравнивайте весь рабочий профиль и окружающее пространство. Острое окончание не компенсирует недоступное рабочее положение и не устраняет риск заклинивания.
Заменяет ли коническая борфреза 90° зенковку?
Не в любой операции. Номинальный угол головки 90° сам по себе не обеспечивает соосное посадочное место винта с заданными размерами. Используйте инструмент и процесс по чертежу. Ручная коническая борфреза может подходить для определённой локальной зачистки и снятия фасок, не являясь заменой точной зенковке.
Что указать при оптовом заказе борфрез?
Для каждой позиции укажите форму, диаметр и длину режущей части, точный диаметр хвостовика, насечку и количество. Добавьте материал и операцию. Если на доступ влияют торец, конусность или радиус конца, приложите вид с торца либо чертёж. Фотография текущего инструмента поможет подобрать замену.
Заключение
Подбирайте головку по нужному контакту и поверхностям, которые требуется сохранить. Проверьте вход, рабочее положение и траекторию вывода, затем выбирайте размеры и насечку для материала. Полезный ассортимент закрывает реальные задачи, а не требует от одной формы выполнения любой работы.
Сравните борфрезы AXIMET по профилям. Для предметного коммерческого предложения отправьте требования в AXIMET: форму либо чёткие фотографии сбоку и с торца, размеры, материал детали, операцию и количество.
Melody
Специалист по внешней торговлеОбладая 20-летним опытом внешней торговли, Melody сочетает практическое знание отрасли с понятной коммуникацией, помогая международным покупателям формулировать требования к продукции.
Обсудите ваши требования
Укажите материал, рабочий участок, оборудование, требуемый результат и количество.