Serie NRD · R015
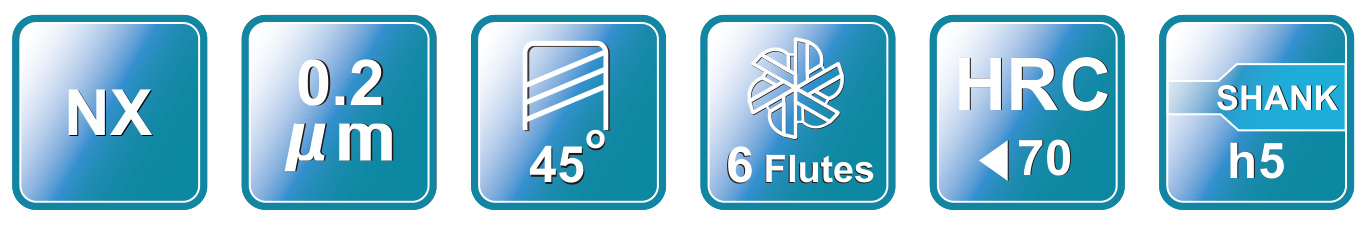

Compare series y modelos de fresa tórica para trabajo pesado a partir de dimensiones y códigos verificados del catálogo AXIMET.
Esta página reúne 1 familia de catálogo para operaciones de mecanizado pesado compatibles con la geometría y medidas publicadas. Seleccione por las dimensiones del modelo y confirme las condiciones reales de mecanizado antes de pedir.
Las tablas reproducen los modelos, valores y unidades confirmados en el catálogo. Los campos vacíos o no publicados se muestran como «—» y no significan cero.
| Modelo | Diámetro de corte (D, mm) | Radio de esquina (R, mm) | Longitud de corte (Lc, mm) | Longitud total (L, mm) | Diámetro del mango (d, mm) | Labios (F) |
|---|---|---|---|---|---|---|
| NRD0605 | D6 | R0.5 | 15 | L50 | 6 | 6 |
| NRD0605L | D6 | R0.5 | 15 | L60 | 6 | 6 |
| NRD0610 | D6 | R1 | 15 | L50 | 6 | 6 |
| NRD0610L | D6 | R1 | 15 | L60 | 6 | 6 |
| NRD0805 | D8 | R0.5 | 20 | L60 | 8 | 6 |
| NRD0810 | D8 | R1 | 20 | L60 | 8 | 6 |
| NRD1005 | D10 | R0.5 | 25 | L75 | 10 | 6 |
| NRD1010 | D10 | R1 | 25 | L75 | 10 | 6 |
| NRD1020 | D10 | R2 | 25 | L75 | 10 | 6 |
| NRD1205 | D12 | R0.5 | 30 | L75 | 12 | 6 |
| NRD1210 | D12 | R1 | 30 | L75 | 12 | 6 |
| NRD1220 | D12 | R2 | 30 | L75 | 12 | 6 |
| NRD1610 | D16 | R1 | 40 | L100 | 16 | 6 |
| NRD1620 | D16 | R2 | 40 | L100 | 16 | 6 |
| NRD1630 | D16 | R3 | 40 | L100 | 16 | 6 |
| NRD2010 | D20 | R1 | 45 | L100 | 20 | 6 |
| NRD2020 | D20 | R2 | 45 | L100 | 20 | 6 |
| NRD2030 | D20 | R3 | 45 | L100 | 20 | 6 |
operaciones de mecanizado pesado compatibles con la geometría y medidas publicadas. La idoneidad final depende de la pieza, la máquina, la sujeción, el alcance y las condiciones del pedido.
Indique material, dureza o condición disponible, tipo de operación y geometría requerida.
Compare NRD (R015) por radio de esquina, diámetro, número de labios y rigidez del montaje; conserve el código completo del modelo.
Incluya máquina, portaherramientas, salida, cantidades, destino, plano y requisitos especiales para revisión.
Las 15 imágenes muestran áreas y equipos reales de fabricación y acabado de herramientas.
Vista de una celda CNC cerrada para el rectificado de herramientas.
Línea de limpieza ultrasónica con cestas de proceso.
Equipo CNC de rectificado con la zona de trabajo cerrada.
Rectificadora de herramientas instalada en el área de producción.
Celda automatizada de rectificado con cerramiento de seguridad.
Equipo automatizado de rectificado en el taller.
Fila de rectificadoras CNC en el área de producción.
Equipo de recubrimiento de herramientas en la zona de tratamiento.
Vista de la cámara y los controles del equipo de recubrimiento.
Un operario trabaja en una estación cerrada de marcado láser.
Puestos de trabajo destinados al acabado de herramientas.
Equipo utilizado para la preparación controlada del filo.
Equipo de redondeo y pulido de filos en el área de acabado.
Equipo de granallado húmedo con su recinto de trabajo.
Vista alternativa del equipo de granallado húmedo.
Las 8 imágenes muestran áreas e instrumentos reales de inspección, presetting, medición óptica y equilibrado.
Operarios trabajan en puestos de inspección óptica.
Pantalla y equipo para la medición del perfil de una herramienta.
Puestos de medición situados en el área de inspección.
Instrumento de equilibrado utilizado durante la revisión de herramientas.
Puesto de presetting y revisión dimensional.
Presetter óptico para la comprobación dimensional de herramientas.
Sistema de inspección óptica en el área de control.
Un operario coloca una herramienta en una máquina de medición cerrada.
No necesariamente. P13 corresponde a la serie NRD de radio de esquina y seis labios indicada en el catálogo; no debe confundirse con una geometría rompevirutas si esa característica no figura en la documentación.
El radio modifica la transición entre fondo y pared y debe coincidir con el plano. Compare R junto con D, Lc, L y d antes de sustituir un modelo.
No. El número de labios debe evaluarse con el material, la evacuación de viruta, el compromiso radial y la rigidez de la máquina. La página confirma la configuración, no un resultado universal.
Indique código de modelo o plano, material y condición, operación, radio de esquina, diámetro, número de labios y rigidez del montaje, máquina, portaherramientas, cantidad, destino y criterios de aceptación.
No sin comprobar todos los campos. Mantenga identificados serie, código, radio o paso cuando corresponda, longitudes, mango y número de labios para evitar sustituciones incorrectas.
Envíe plano, tolerancias, material, cantidad y condiciones de uso. La viabilidad, el plazo y cualquier modificación se confirman después de la revisión técnica; no se presupone disponibilidad.
Compare modelos y geometrías de fresa tórica de mango largo.
Compare modelos y geometrías de fresa tórica para titanio.
Compare modelos y geometrías de fresa tórica para aleaciones de alta temperatura.
Envíe modelos, cantidades, material, operación y datos de máquina para revisar la selección.